Une diversité unique de savoir-faire
Forge à froid
La forge à froid, également appelée formage à froid, est un procédé de mise en forme de précision réalisé à température ambiante, par déformation du métal sous de fortes pressions. Elle comprend différentes opérations, notamment le refoulage, l’extrusion directe ou inverse et le calibrage. Sans chauffage préalable du lopin, le procédé permet d’obtenir une grande régularité dimensionnelle et d’améliorer certaines propriétés mécaniques grâce à l’écrouissage.
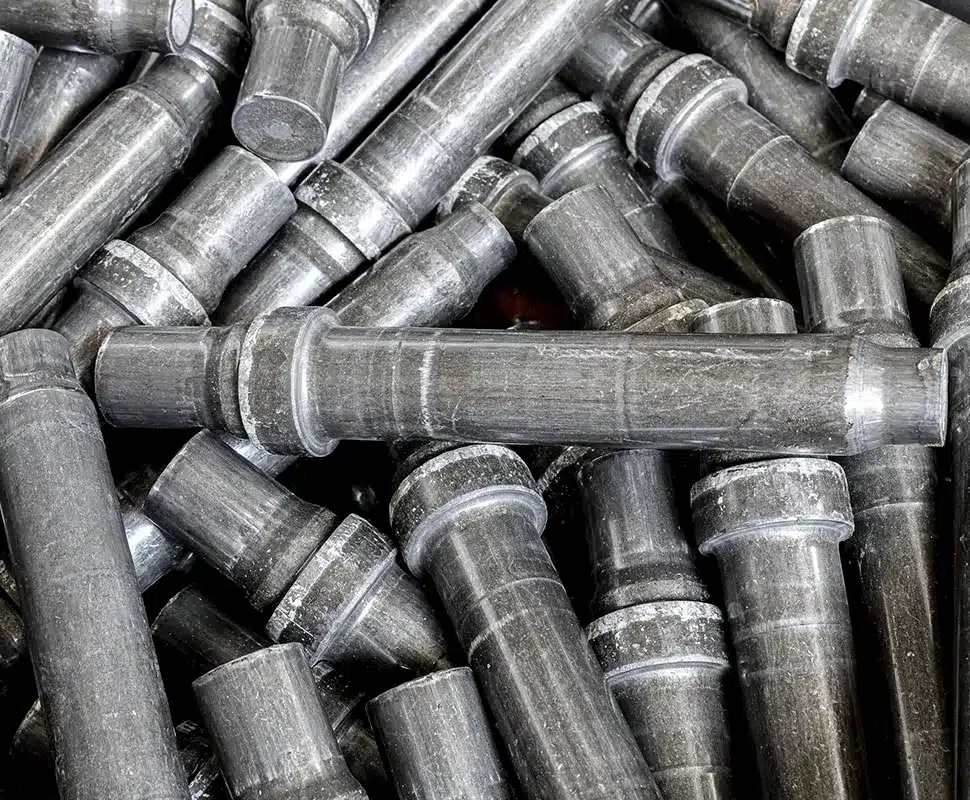
Adaptée aux composants axisymétriques et aux productions en grande série, la forge à froid répond aux besoins de l’automobile comme à ceux des véhicules industriels, des engins de chantier et des équipements agricoles. Nos équipements permettent d’accompagner les projets depuis les premières séries de développement jusqu’à des productions pouvant atteindre plusieurs millions de pièces par an. La fabrication proche de la forme finale limite les pertes de matière et réduit les opérations d’usinage. Associée à l’absence de chauffage préalable des lopins, cette utilisation optimisée de la matière contribue à la compétitivité du procédé, notamment pour les programmes à moyens et grands volumes.
Procédé de haute précision
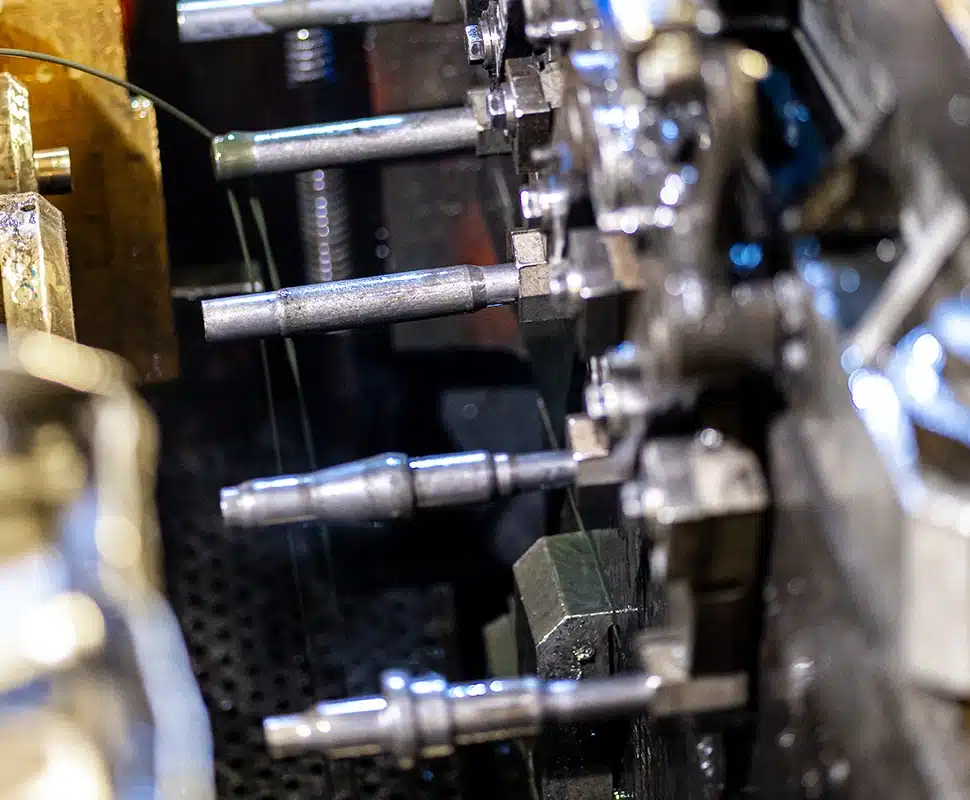
La forge à froid convient aux secteurs recherchant précision, résistance mécanique, répétabilité et maîtrise des coûts. Dans l’automobile, les presses horizontales haute cadence permettent notamment de produire des arbres de boîte de vitesses et des composants de transmission en très grandes séries. Pour les véhicules industriels, les équipements agricoles et les engins de chantier, les presses verticales offrent une plus grande flexibilité pour des composants de dimensions et de volumes variés. Cette complémentarité permet d’adapter l’outil de production à la géométrie de la pièce, aux performances attendues et à la cadence du programme.
Chaque gamme de fabrication est développée pour maîtriser l’écoulement de la matière, les efforts appliqués et les caractéristiques dimensionnelles du composant, tout en prévenant l’apparition de défauts.
Capacités Setforge
Petits, moyens et grands volumes de production
Acier, acier allié, acier microallié
De 0,1 kg à 25 kg
Longueur jusqu'à 800 mm
Diamètre de plateau jusqu'à 120 mm
Tolérance sur diamètre +/- 0,3 mm
Procédé de fabrication
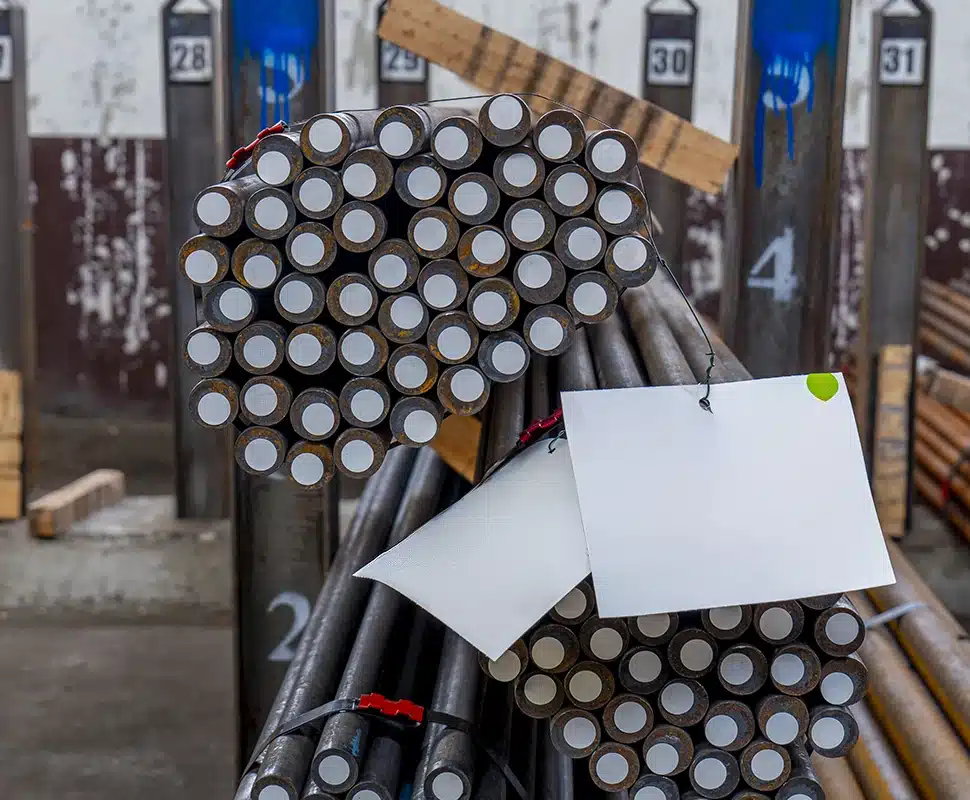
La sélection et la préparation de la matière jouent un rôle essentiel dans la réussite du forgeage à froid. Les aciers doivent présenter une ductilité, une propreté inclusionnaire et une aptitude à l’écrouissage compatibles avec les niveaux de déformation imposés. Parmi les nuances pouvant être mises en œuvre figurent notamment les aciers 17CrNiMo6, 42CrMo4, 16MnCr5 et 20MnCrS4. Leur aptitude au formage dépend de leur composition complète, de leur microstructure et de leur état de livraison.
Les matières premières sont généralement préparées par recuit globulaire ou recuit isotherme. Cette préparation facilite la déformation plastique, contribue à maîtriser les efforts de forgeage et favorise un écoulement régulier de la matière au cours des opérations successives.
POURQUOI LA FORGE À FROID ?
La forge à froid associe précision dimensionnelle, répétabilité, résistance mécanique et utilisation optimisée de la matière. Comparée à l’usinage intégral dans une barre, elle limite la production de copeaux, permet de répartir le métal et d’orienter le fibrage selon la géométrie fonctionnelle du composant. Par rapport aux procédés réalisés à haute température, elle évite les phénomènes d’oxydation et de retrait thermique liés au chauffage des lopins. Elle offre ainsi des états de surface soignés et une grande régularité d’une pièce à l’autre.
Découvrons ensemble comment la forge à froid peut bénéficier à votre projet !
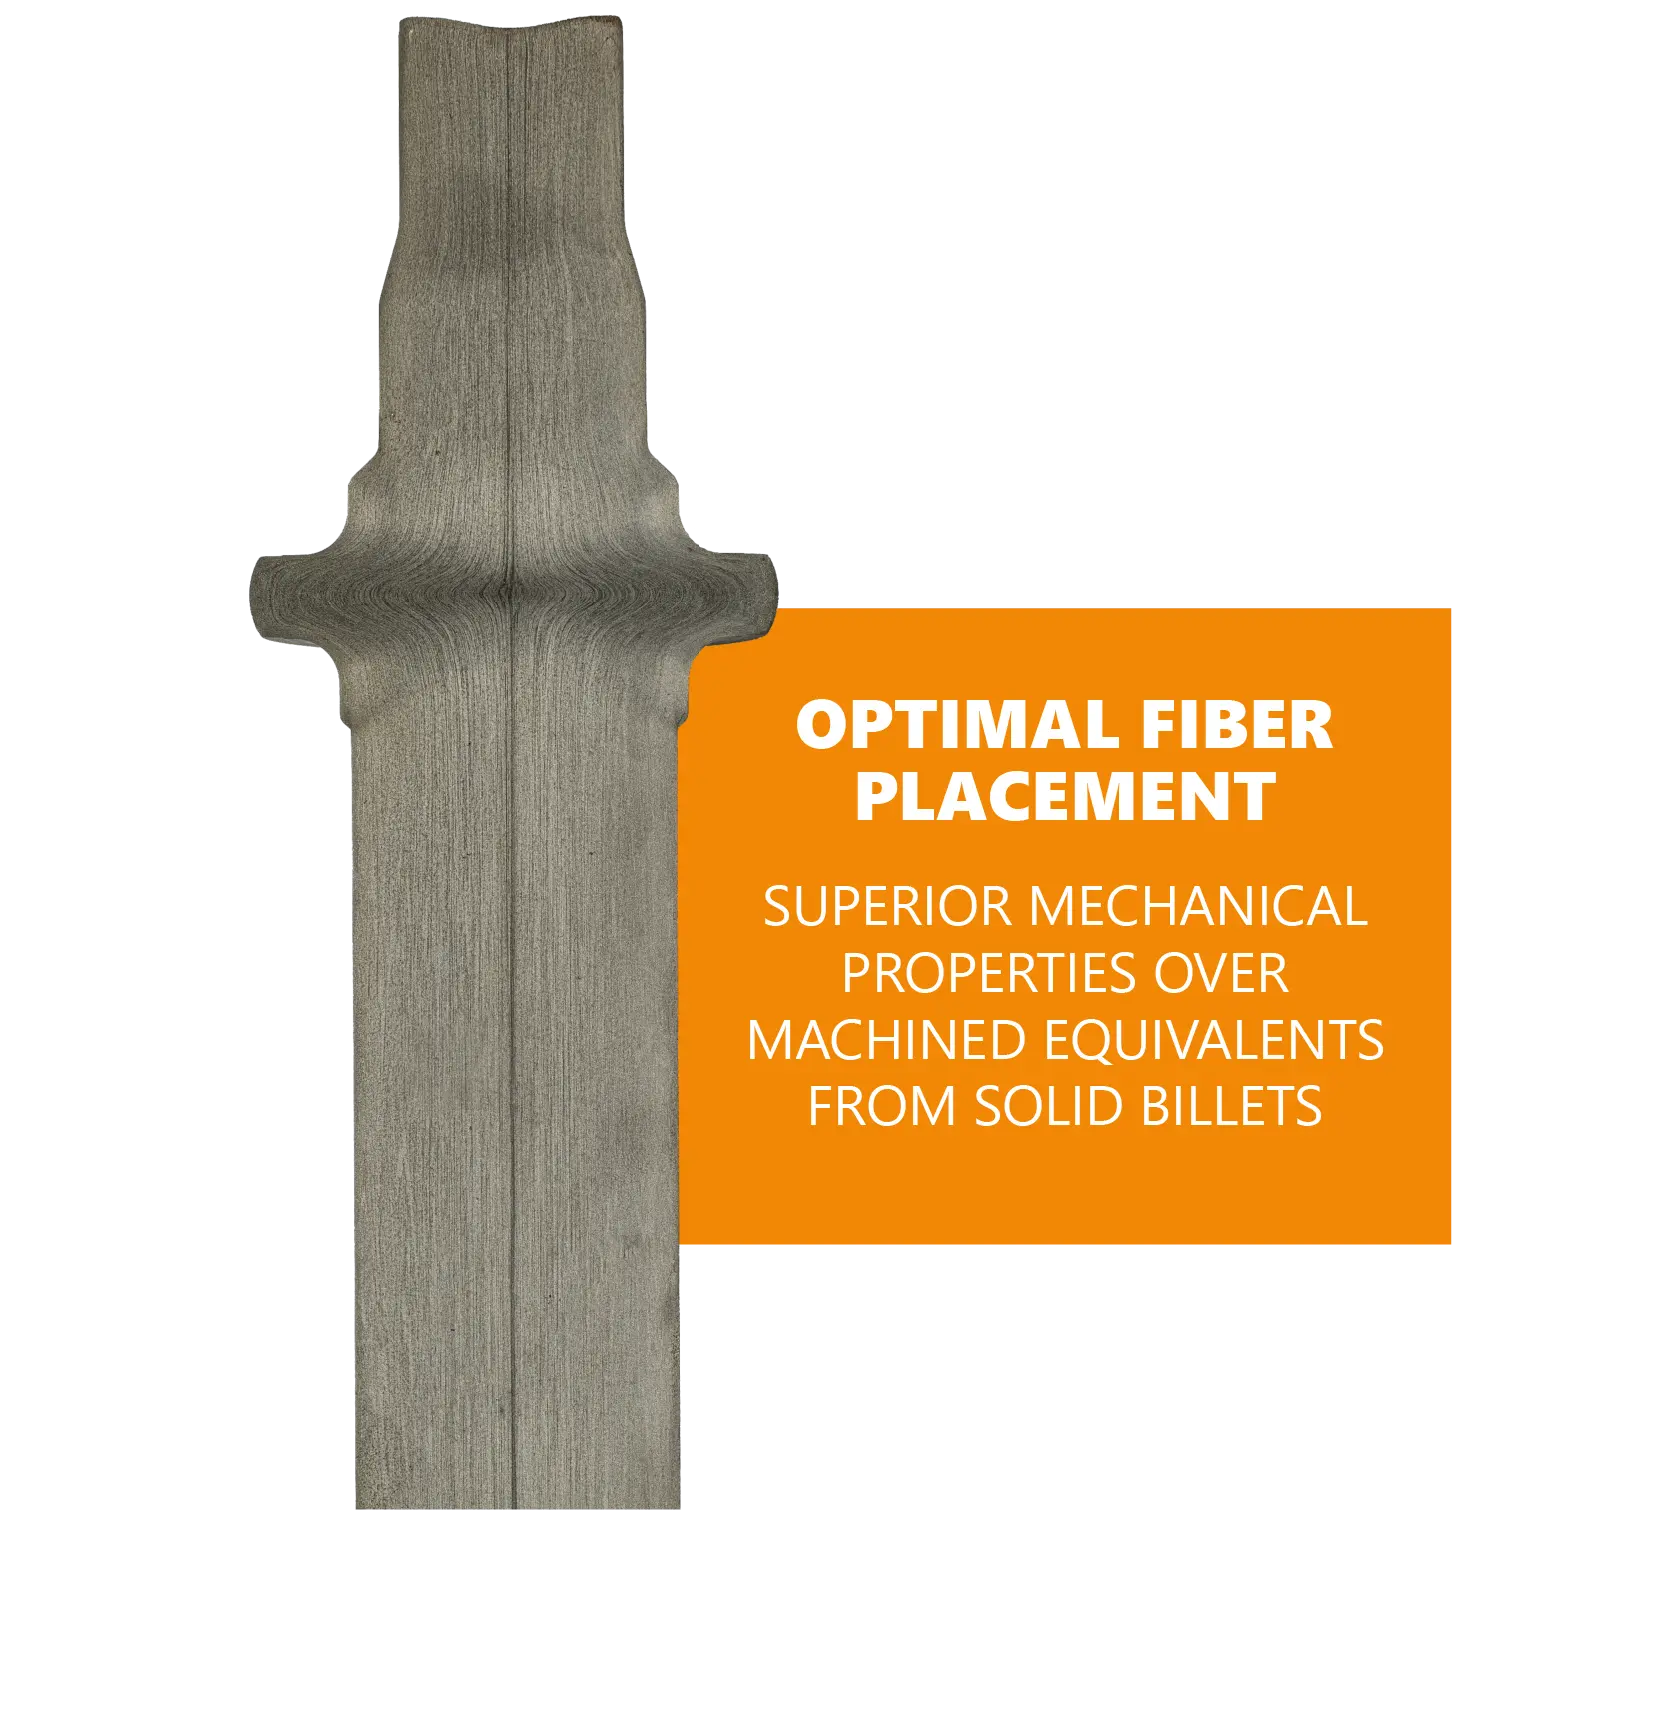
Renforcement naturel des propriétés
La déformation à froid augmente la limite d’élasticité et la résistance à la traction du matériau par écrouissage. Selon l’état de la matière première sélectionnée, dans certaines conditions cela permet d’obtenir des propriétés suffisantes pour supprimer le traitement thermique.
L’écoulement de la matière modifie l’orientation du fibrage sans en interrompre la continuité. La conception adaptée de la pièce et de la gamme de forgeage permet d’orienter la fibre suivant la géométrie et lorsque c’est possible les principales directions de sollicitations. La continuité du fibrage améliore notamment la résistance mécanique, la tenue en fatigue et la résistance aux chocs.
Qualité de surface et usinage
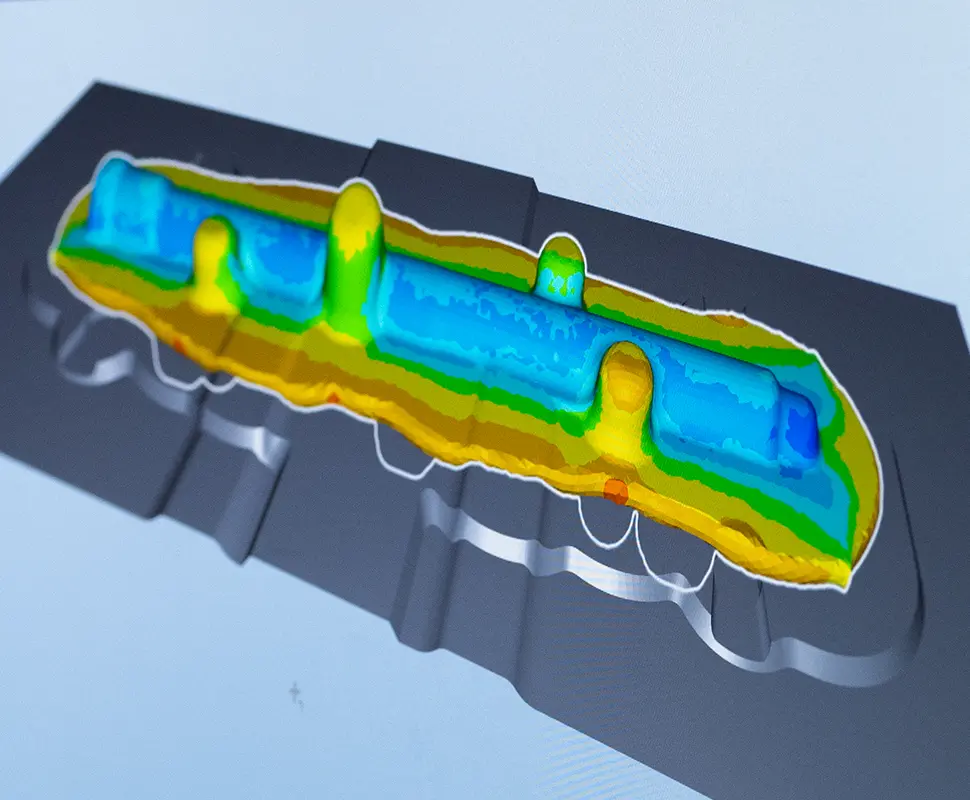
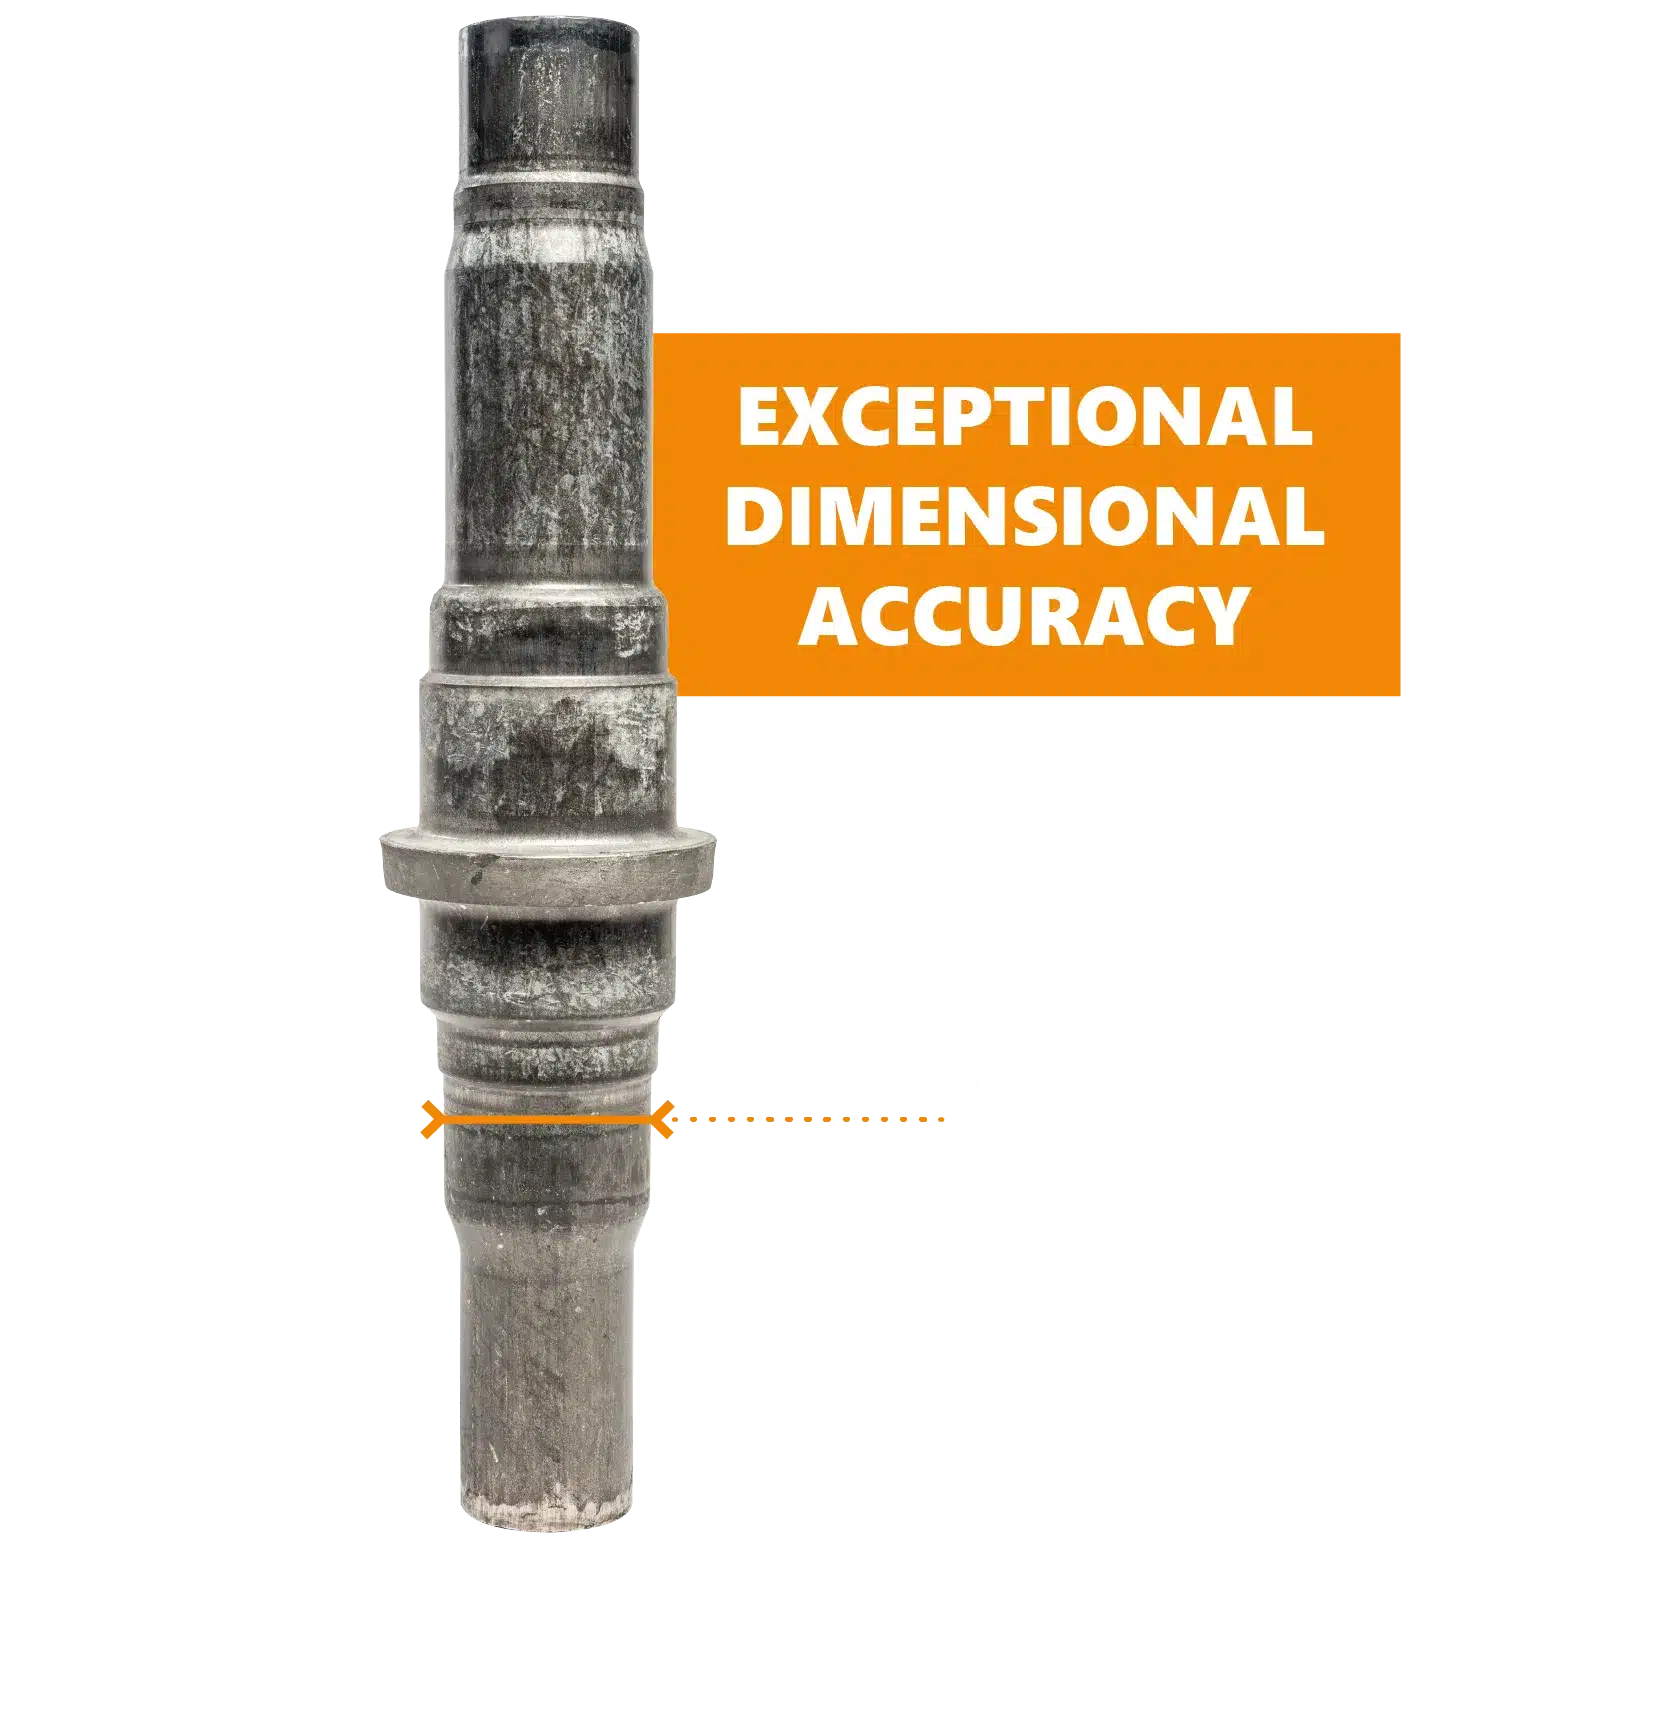
La forge à froid permet d’atteindre des tolérances dimensionnelles serrées, pouvant aller jusqu’à environ ±0,3 mm pour certaines dimensions et géométries, ce qui permet de limiter les surépaisseurs. Quand il est possible de s’affranchir du traitement thermique, l’absence de chauffage préalable évite toute décarburation de peau et défauts liés à l’oxydation.
Par rapport aux procédés conventionnels de forge à chaud qui présentent une bavure sur tout le plan de joint, la forge à froid évite la sortie de fibre. Cela assure une excellente stabilité de la géométrie après l’usinage et le traitement thermique final, supprimant ou réduisant fortement les besoins en redressage chez le client.
Utilisation optimisée de la matière
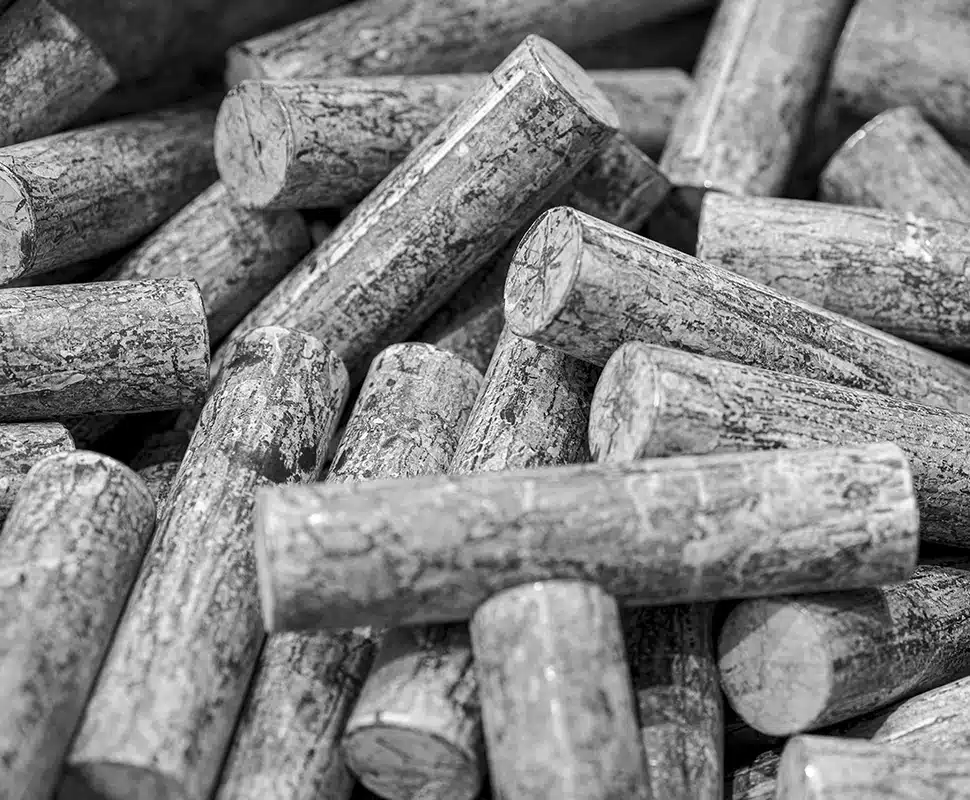
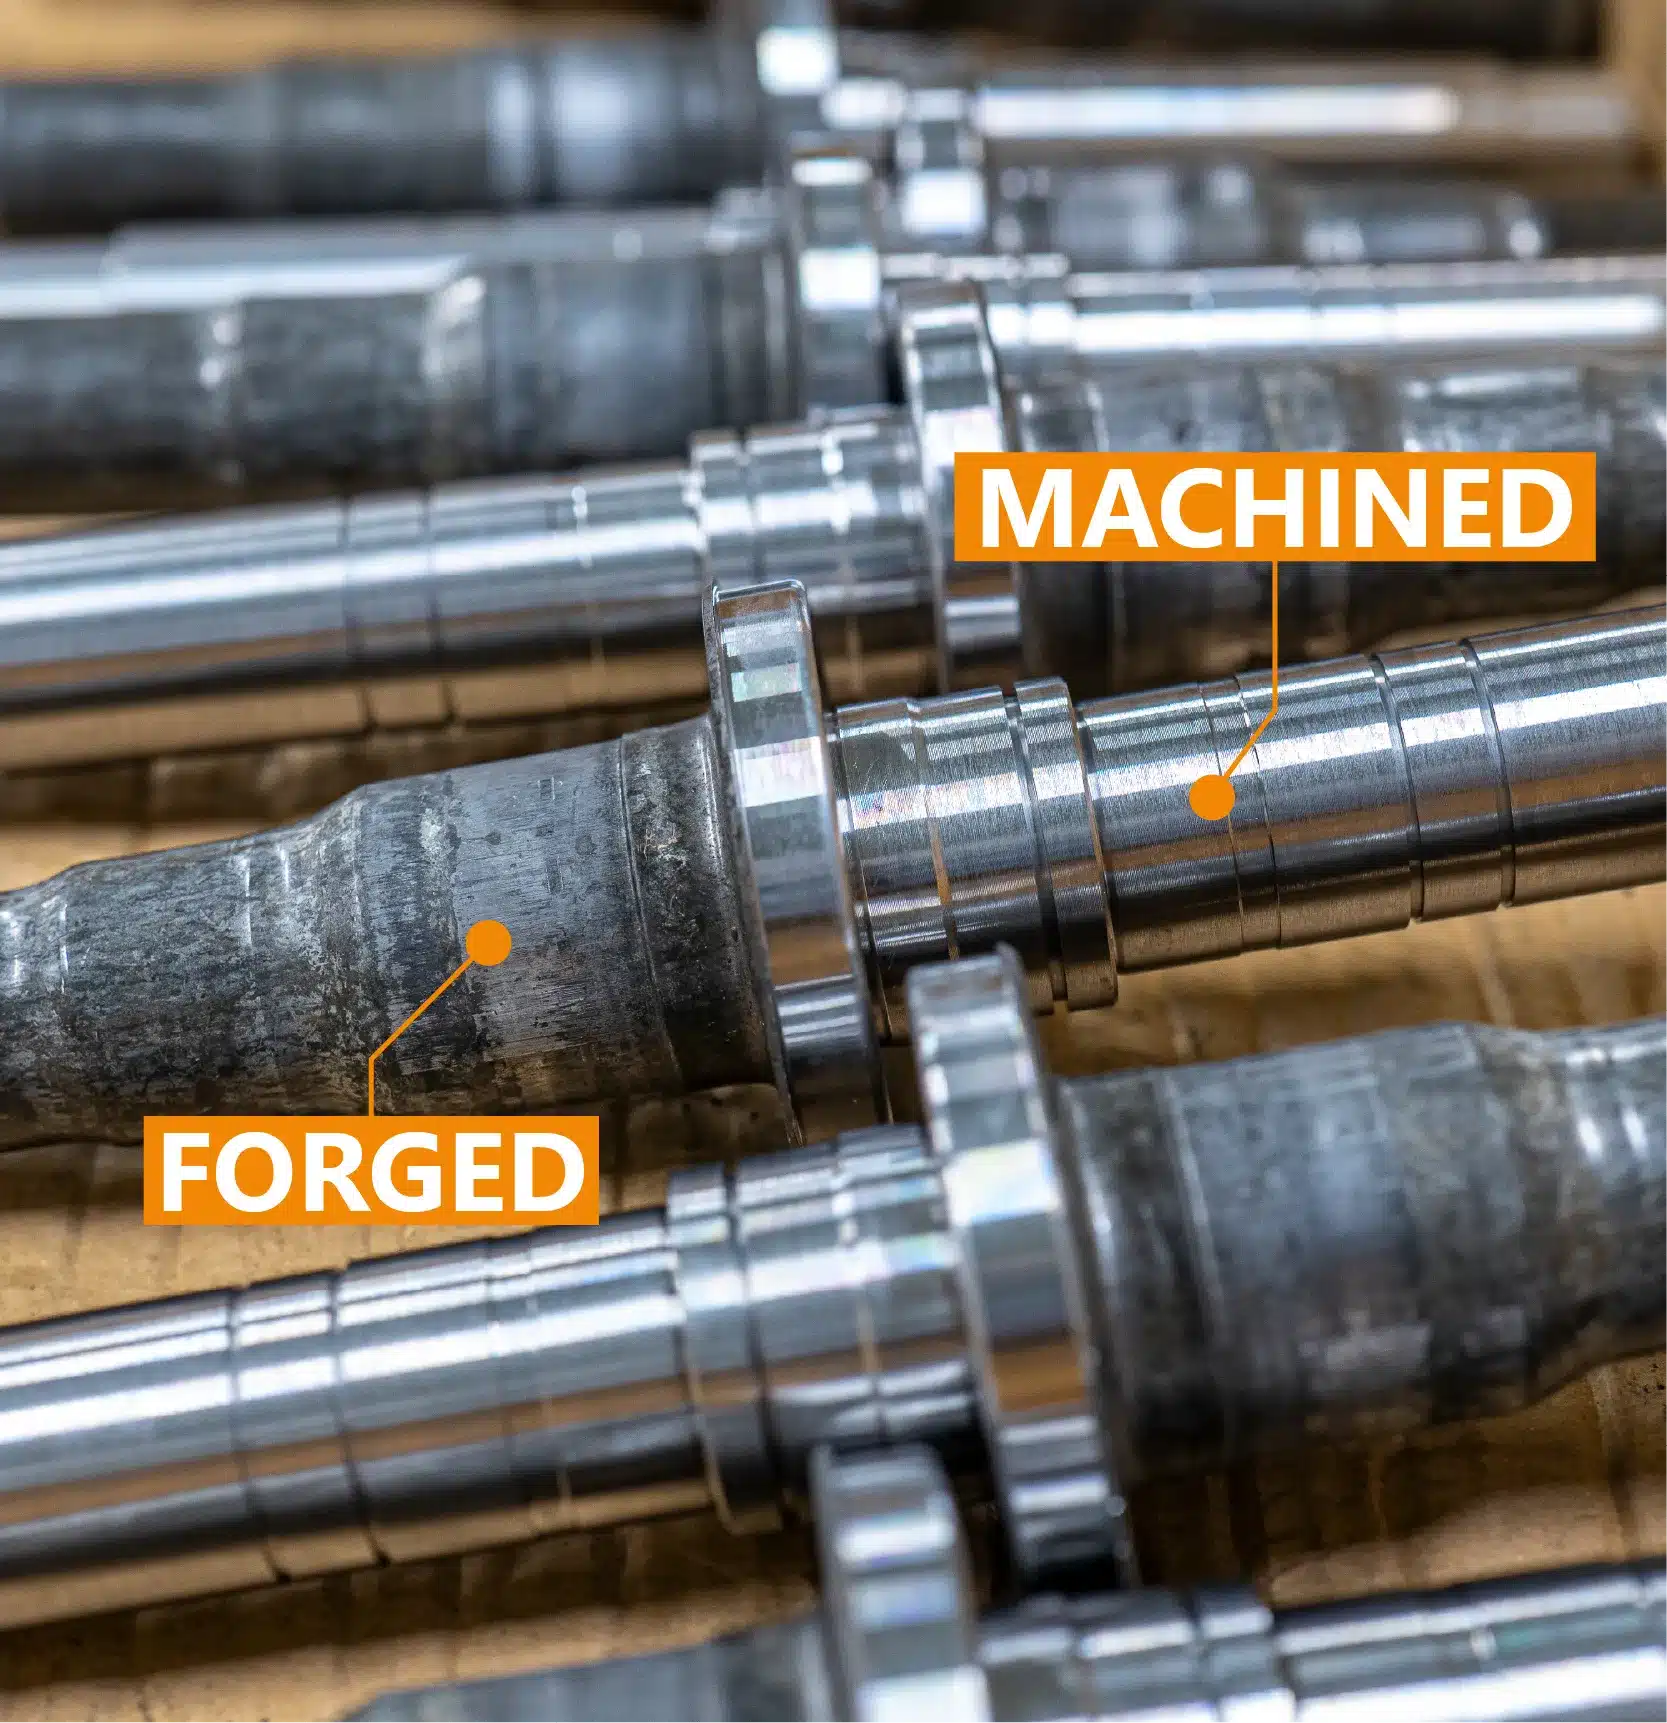
La mise en forme sans bavure permet d’intégrer 100 % du lopin dans la pièce forgée, sans perte de matière liée à une opération d’ébavurage. Le poids de l’ébauche forgée correspond ainsi à celui de la matière initialement engagée dans le procédé.
Cette utilisation complète du lopin, combinée à l’absence de chauffage préalable et à la réduction du volume de matière à usiner, offre un avantage économique particulièrement significatif pour les productions allant des faibles aux grandes séries.
Des équipements adaptés aux volumes
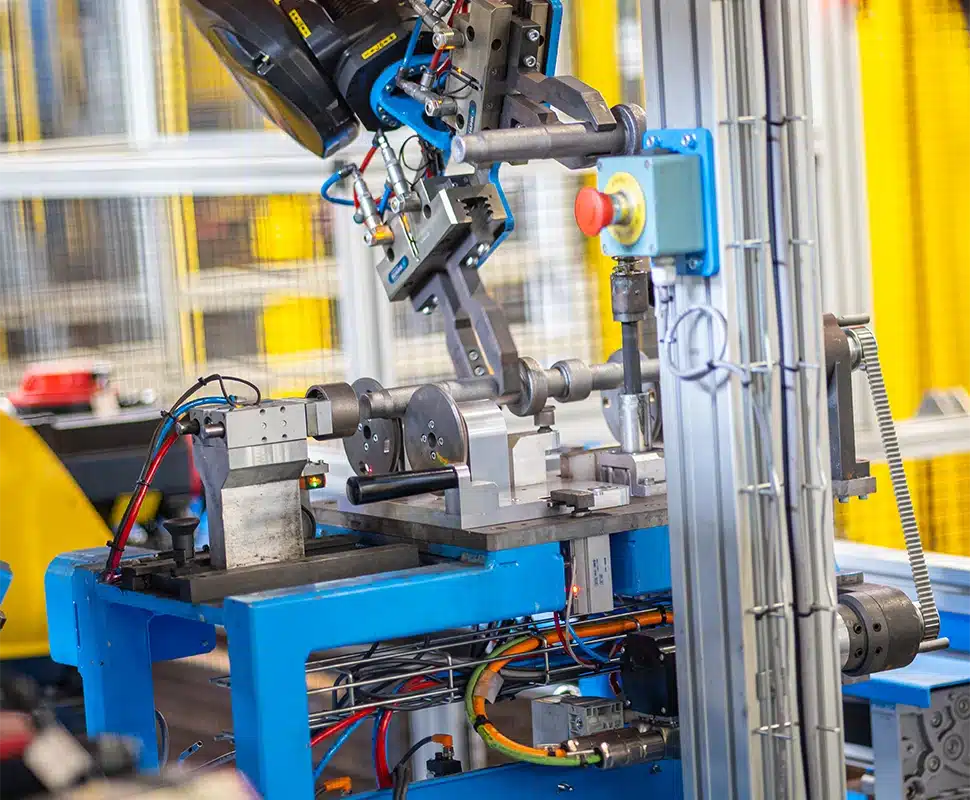
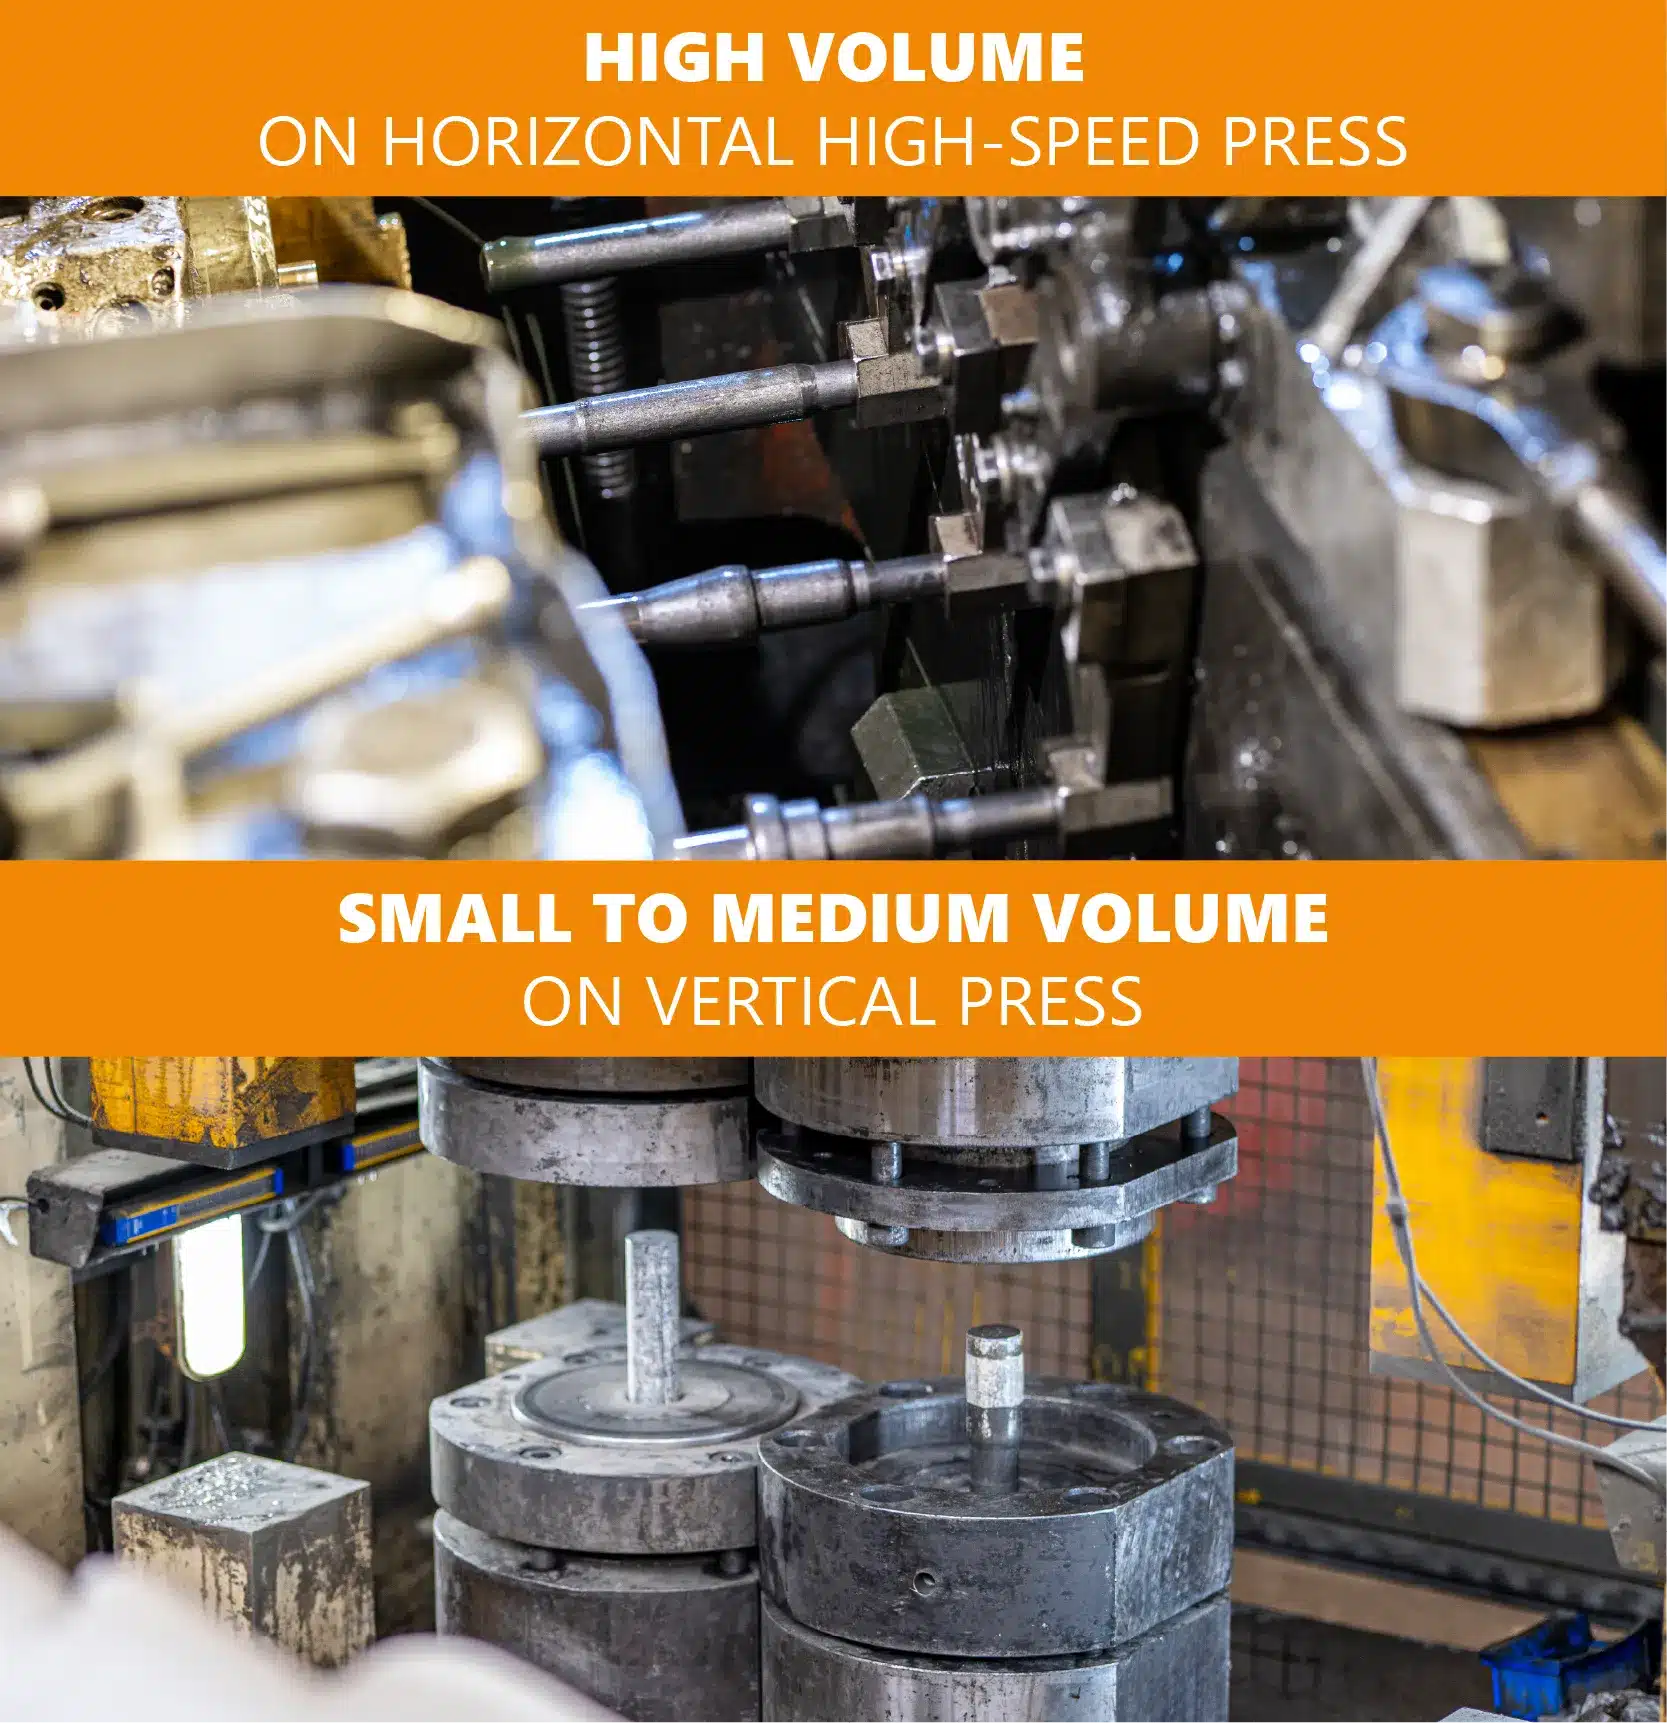
Chez Setforge, les équipements sont sélectionnés selon la masse, la géométrie et le volume du programme. Les lignes de presses verticales robotisées offrent une grande flexibilité pour les petites et moyennes séries, avec des composants pouvant aller de 500 g à 25 kg.
Les presses horizontales haute cadence sont particulièrement adaptées aux productions automobiles. Elles permettent de fabriquer des composants de 500 g à 4 kg à des cadences pouvant atteindre plusieurs milliers de pièces par heure, avec une automatisation conçue pour assurer régularité et continuité de production.
Efficience énergétique et matière
L’absence de chauffage préalable des lopins réduit les besoins directs en énergie thermique par rapport à une gamme équivalente de forge à chaud. L’utilisation optimale de la matière permet de diminuer les opérations d’usinage, contribuant ainsi à réduire les ressources mobilisées pour chaque composant.
Le recours à des énergies de plus en plus décarbonées constitue un levier supplémentaire pour améliorer la performance environnementale du procédé et contribuer aux objectifs industriels de réduction des émissions.
Géométries fonctionnelles complexes
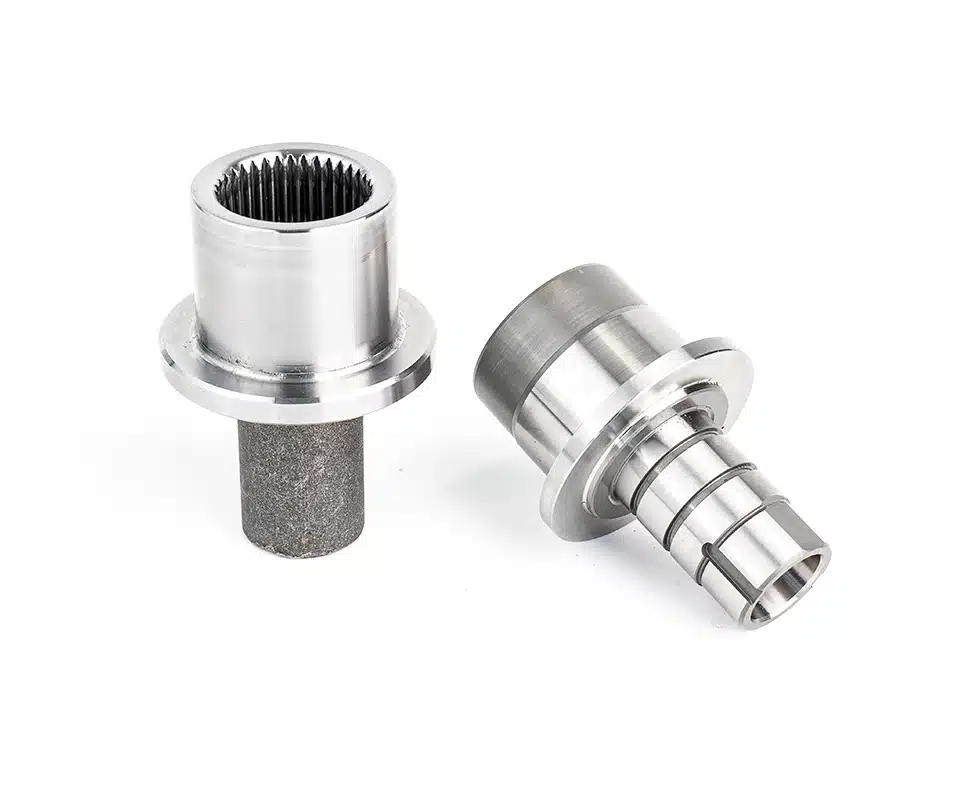
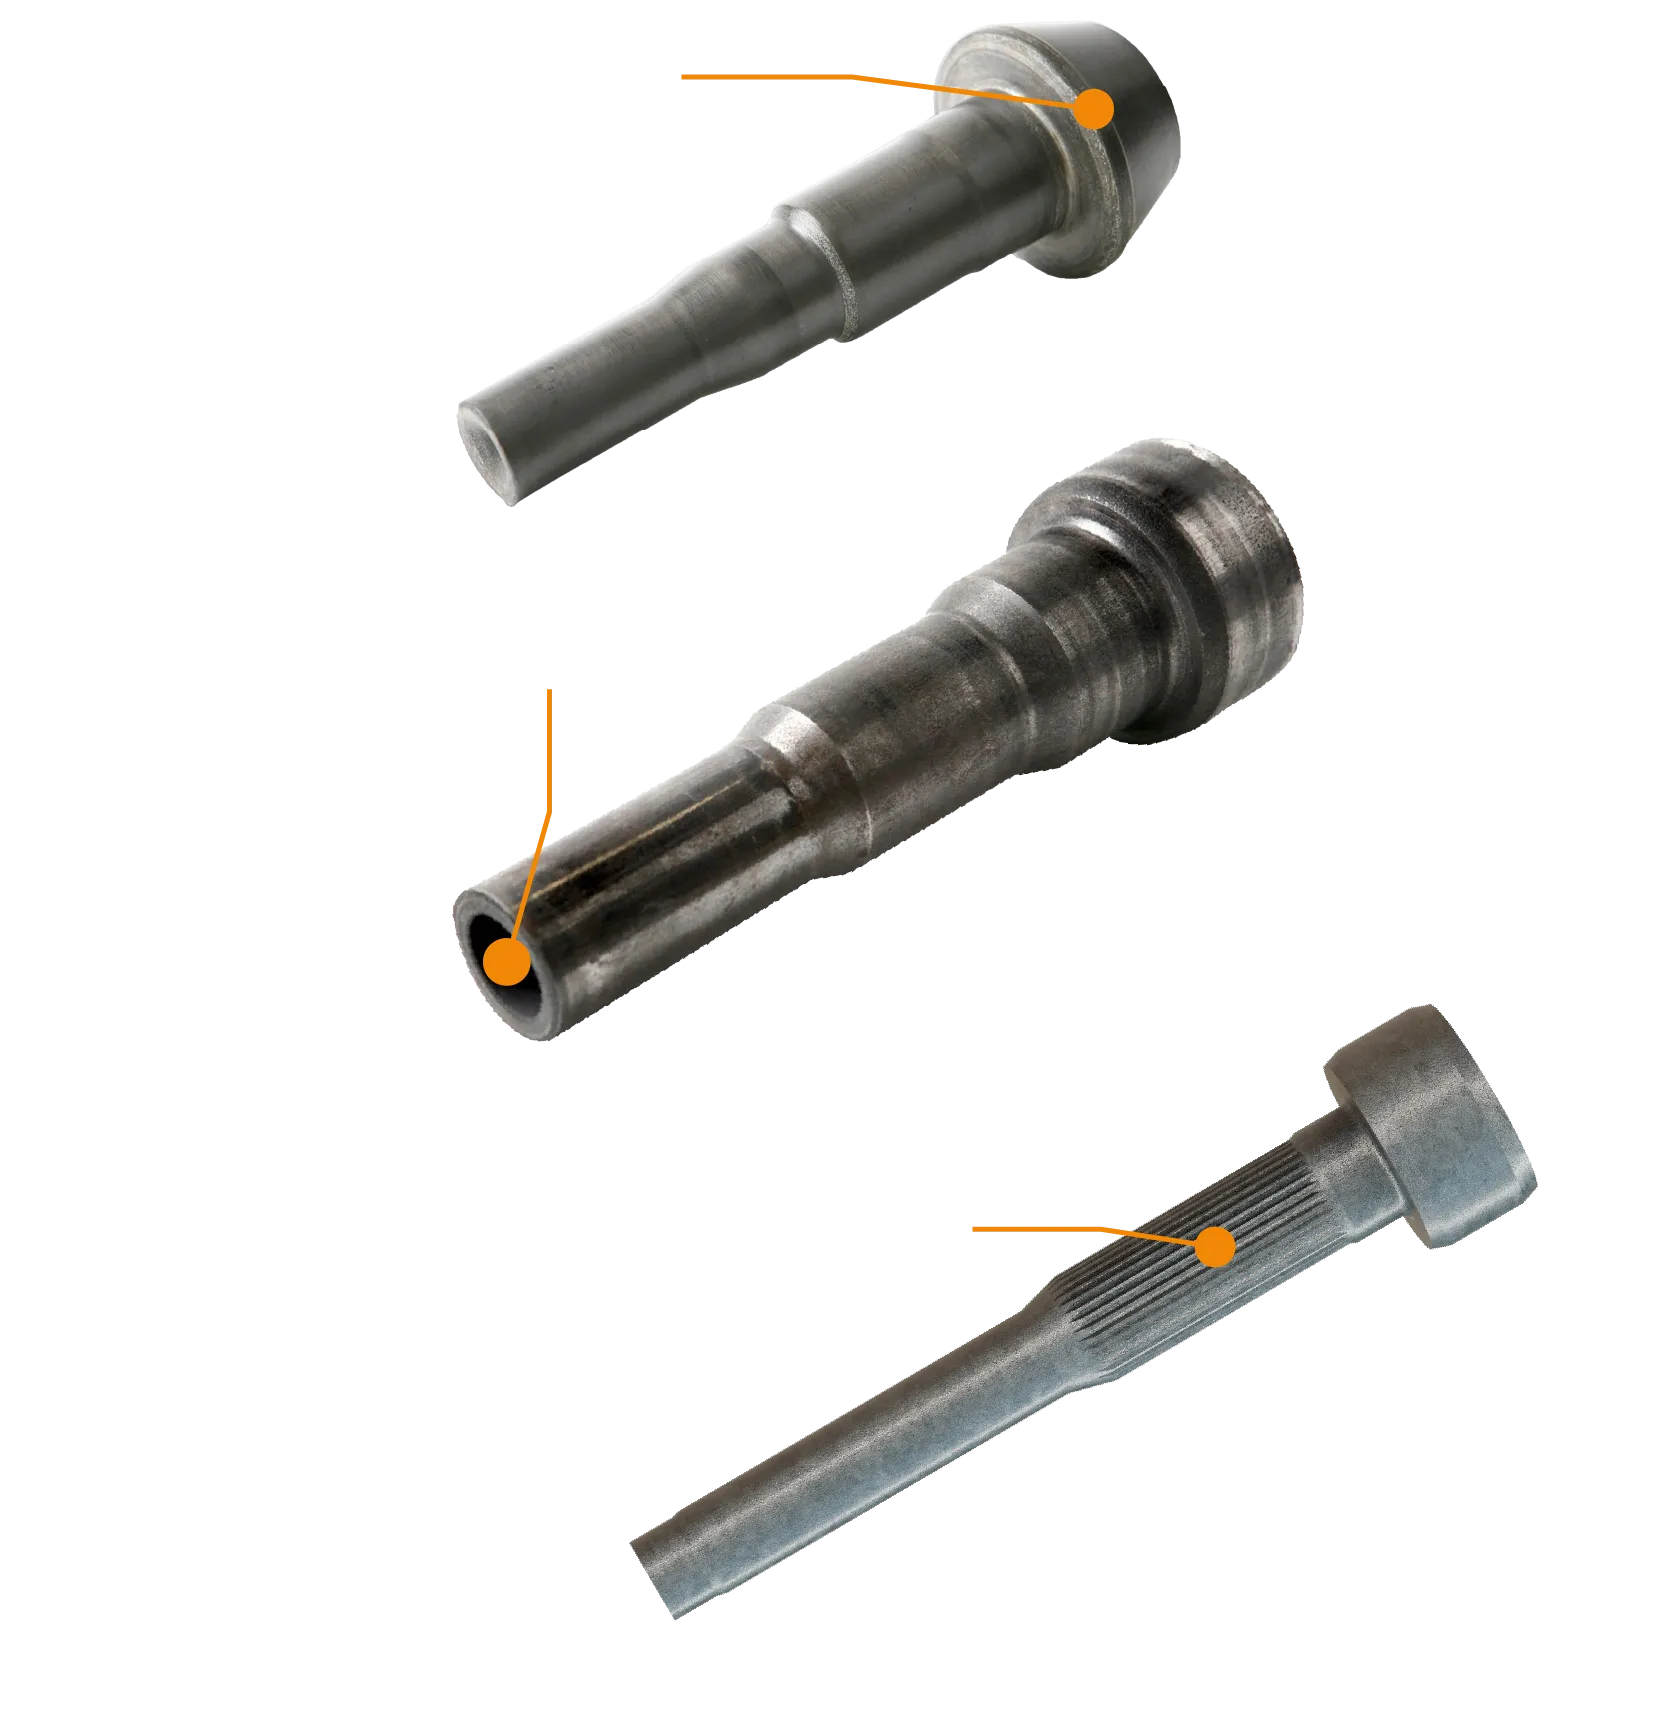
Adaptée aux pièces axisymétriques, la forge à froid permet également de produire des formes spécifiques, notamment des cannelures internes ou externes.
Les opérations successives complexifient progressivement la géométrie tout en maintenant la continuité de la matière. La conception avancée des matrices permet ainsi de réaliser de manière compétitive des formes qui nécessiteraient d’importantes opérations d’usinage.
LA FORGE À FROID CHEZ SETFORGE
Setforge dispose de deux sociétés spécialisées en forge à froid, dont les capacités répondent à des besoins de production complémentaires. Setforge Extrusion s’appuie sur des presses verticales permettant une production plus flexible pour les véhicules industriels, les travaux publics, l’agriculture et les applications spécialisées. Le site traite des composants de 500 g à 25 kg, depuis les premières séries de développement jusqu’à des volumes annuels de l’ordre de 200 000 pièces. Setforge Near Net utilise des presses horizontales haute cadence principalement destinées aux composants automobiles de grande série. Le site produit des pièces de 500 g à 4 kg, avec des volumes pouvant dépasser 50 000 unités et atteindre plusieurs millions de composants par an selon les programmes.
Les deux sites s’appuient sur des systèmes de management certifiés ISO 9001, ISO 14001 et IATF 16949. Les moyens automatisés et les capacités de contrôle métallurgique contribuent à assurer la régularité des propriétés et la conformité des composants. Selon les exigences du projet, les opérations d’usinage et de finition peuvent être réalisées en interne ou avec des partenaires sélectionnés et qualifiés, afin de fournir des pièces brutes, préusinées ou prêtes à être intégrées.
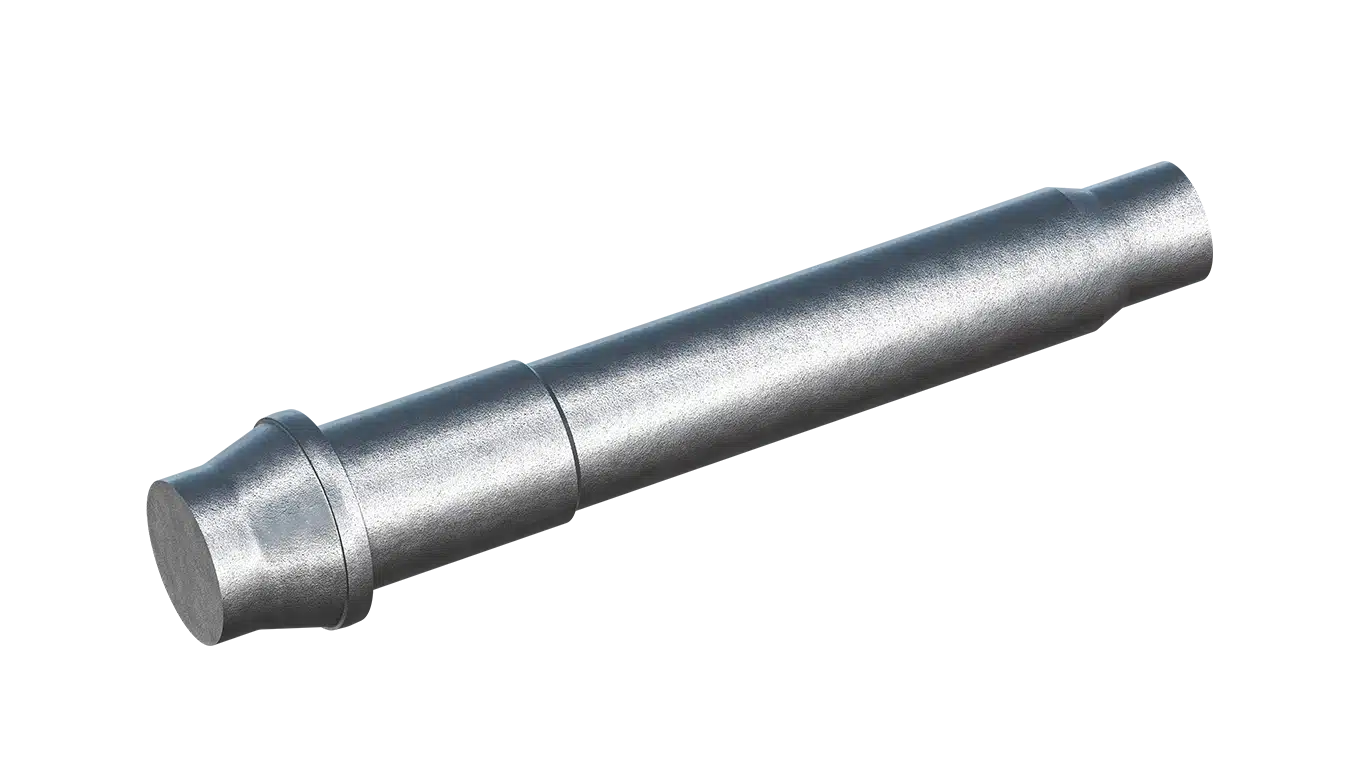
PIGNON CONIQUE
Acier
Agriculture
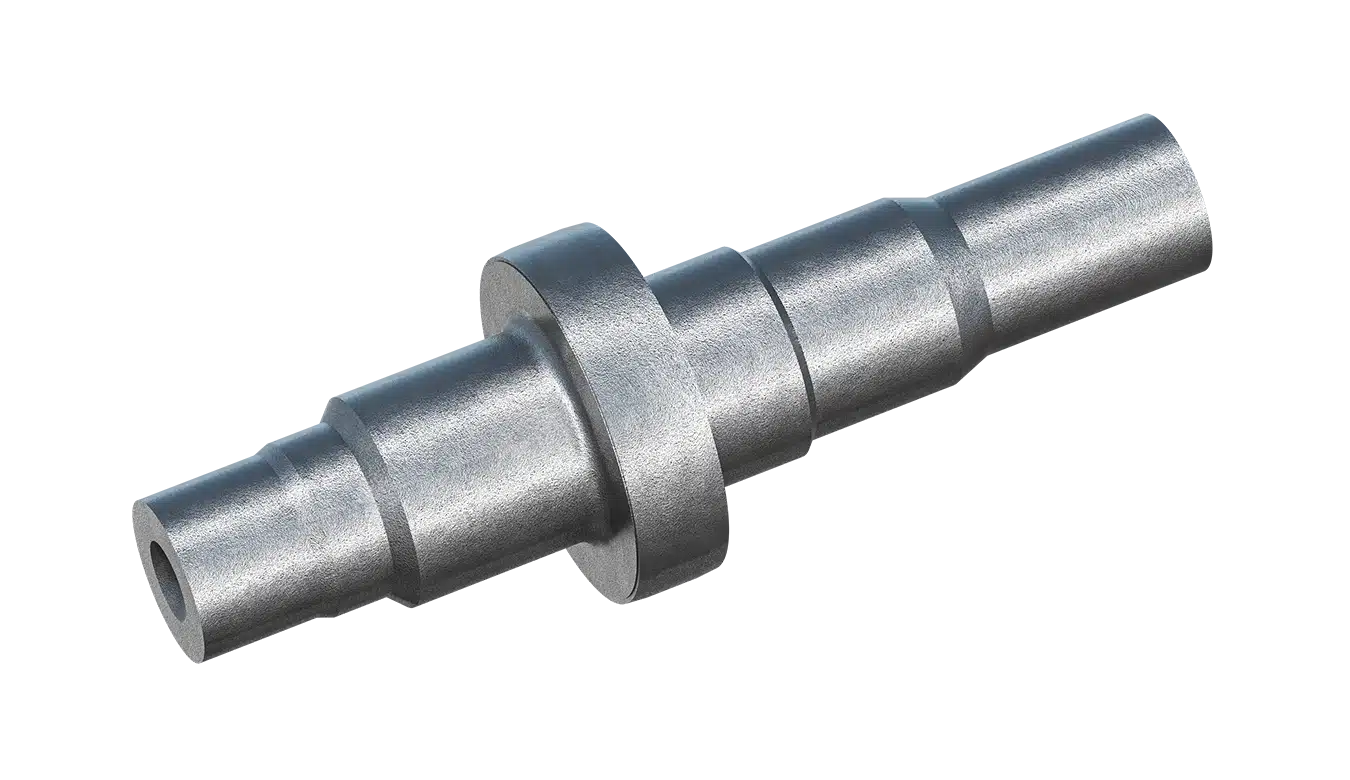
ARBRE DE BOÎTE DE VITESSES
Acier
Poids lourds
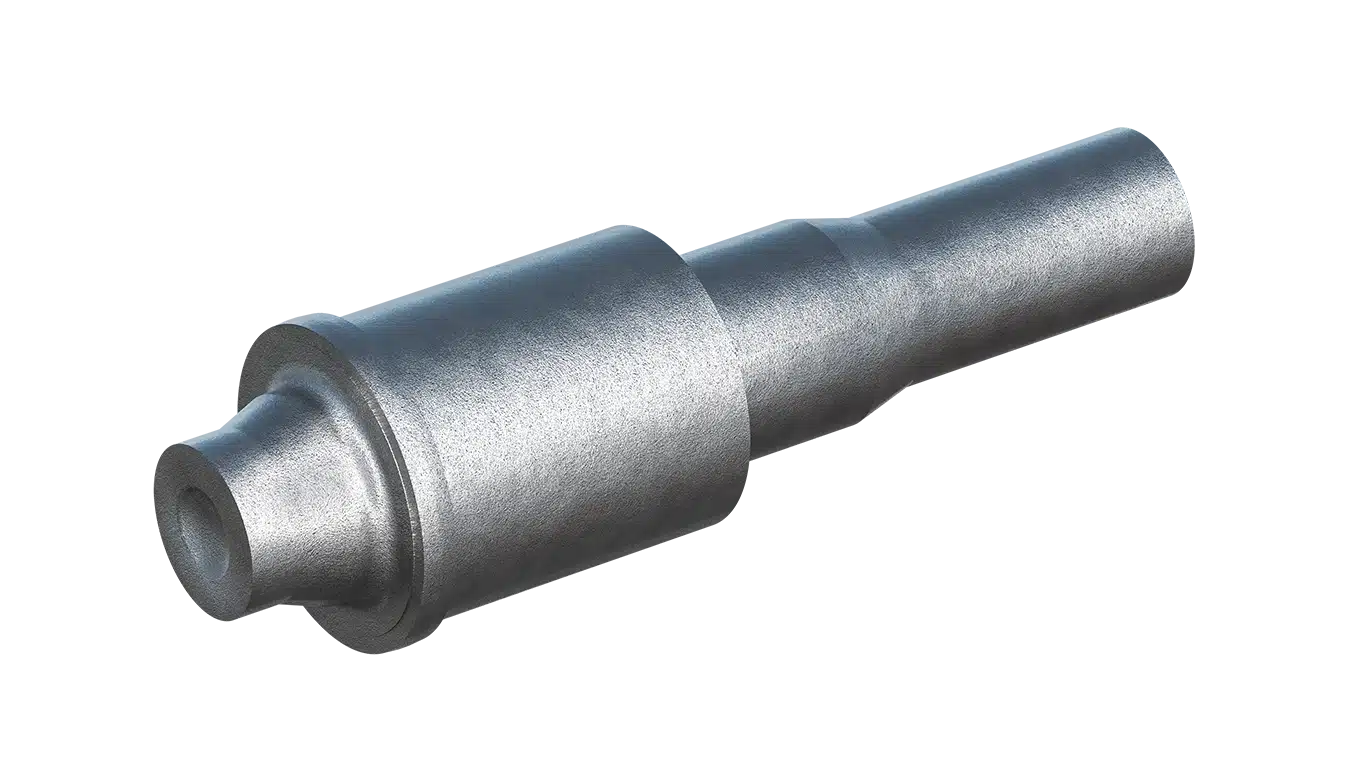
ARBRE DE TRANSMISSION
Acier
Construction
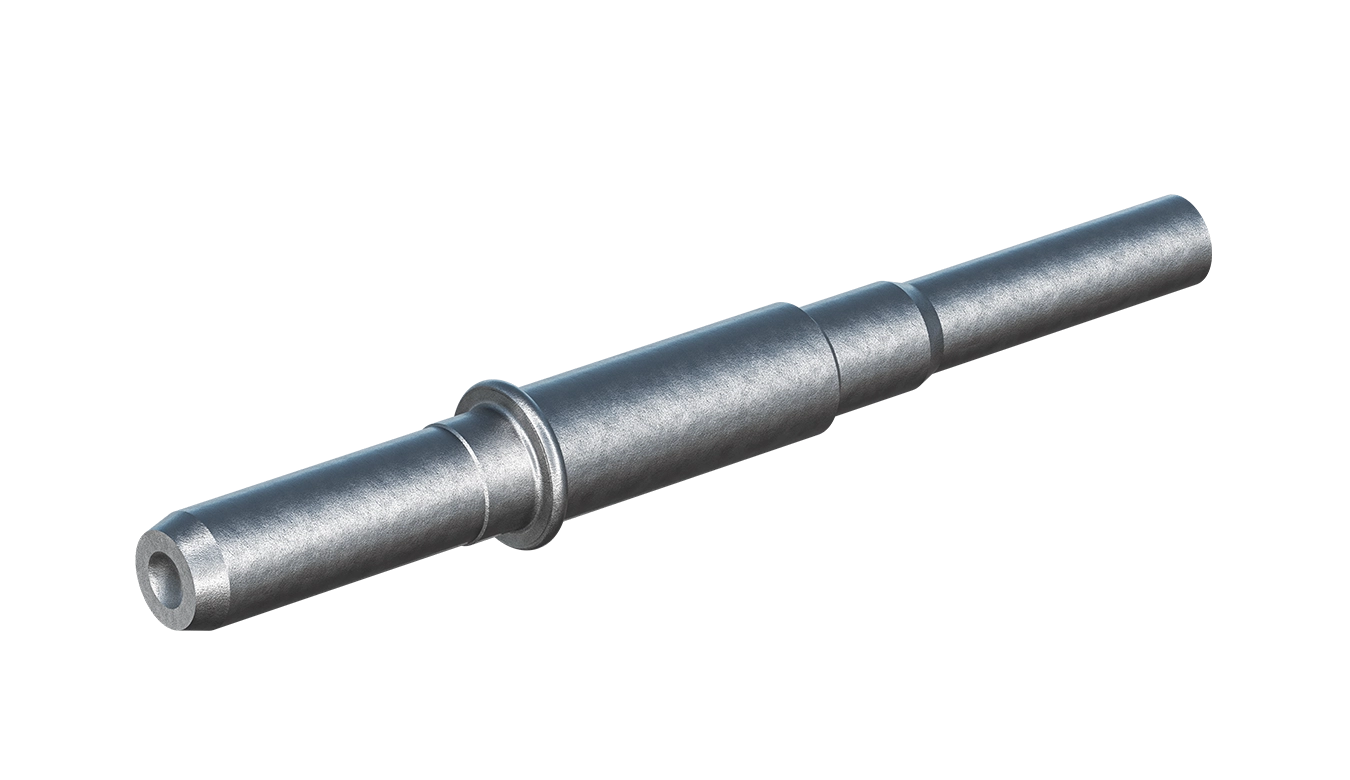
ARBRE DE TRANSMISSION
Acier
Construction
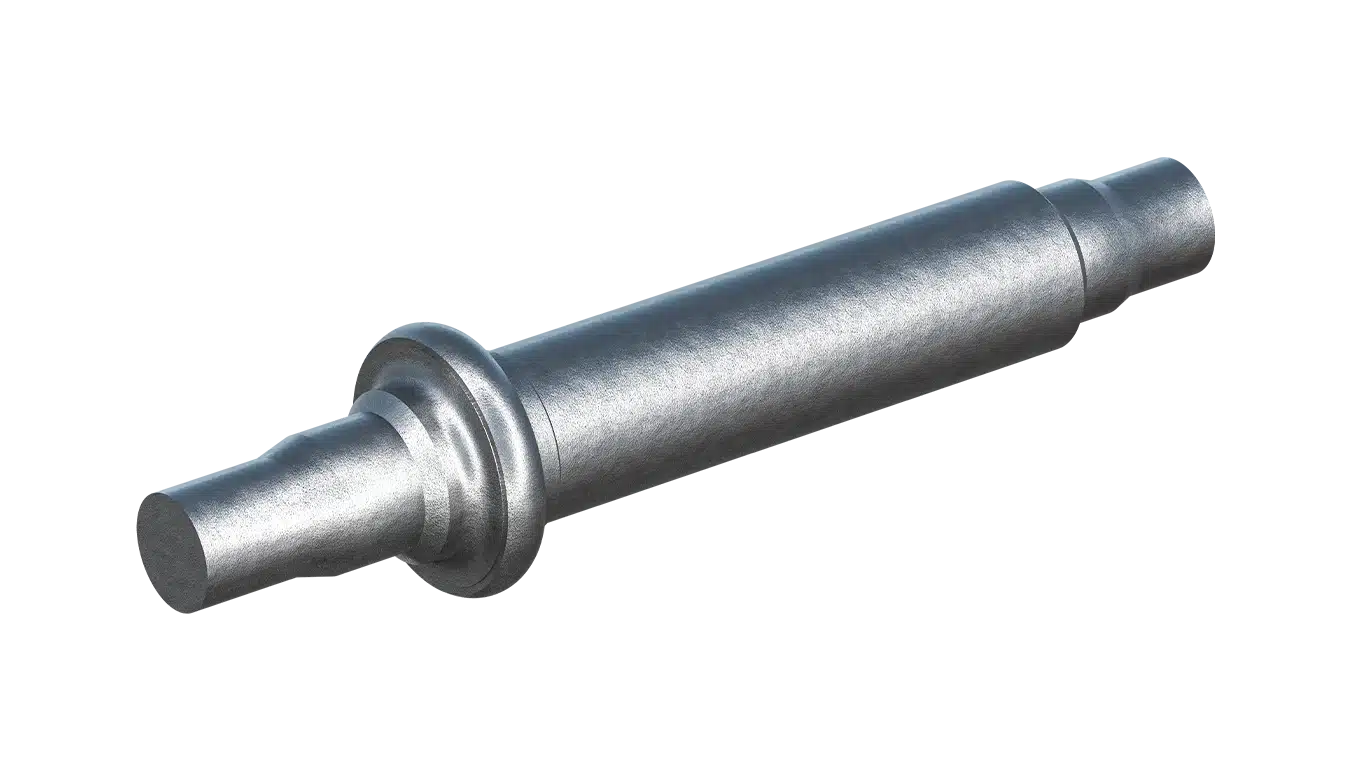
ARBRE DE ROTOR
Acier
Automobile
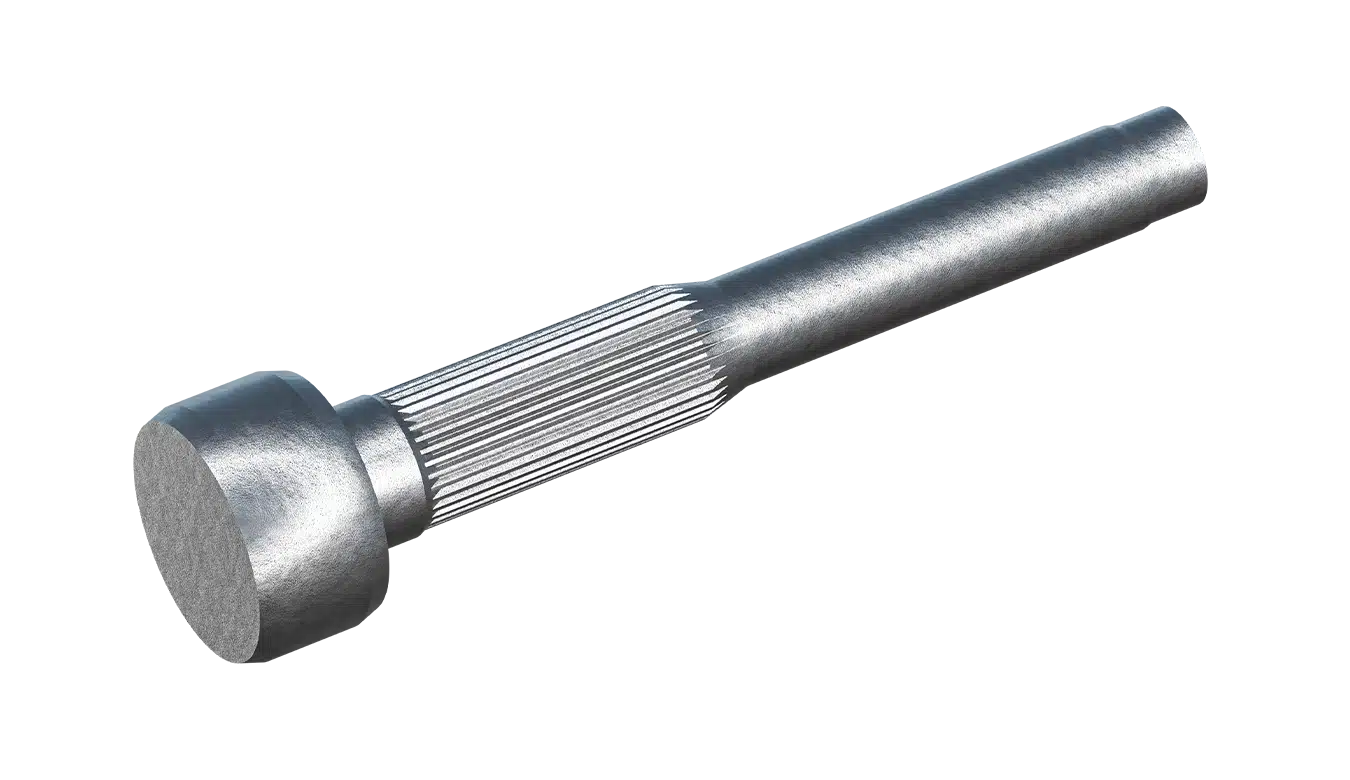
ARBRE SECONDAIRE CANNELÉ
Acier
Automobile
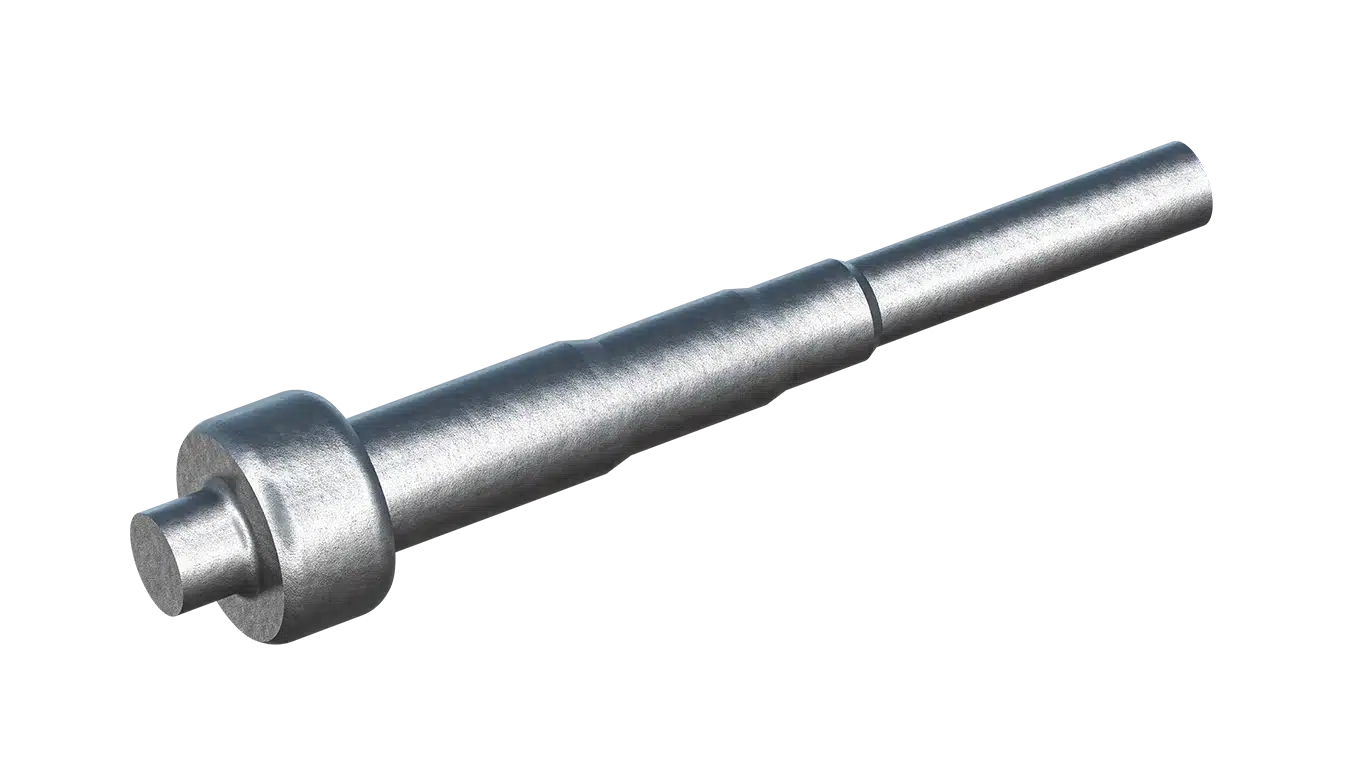
ARBRE SECONDAIRE
Acier
Automobile
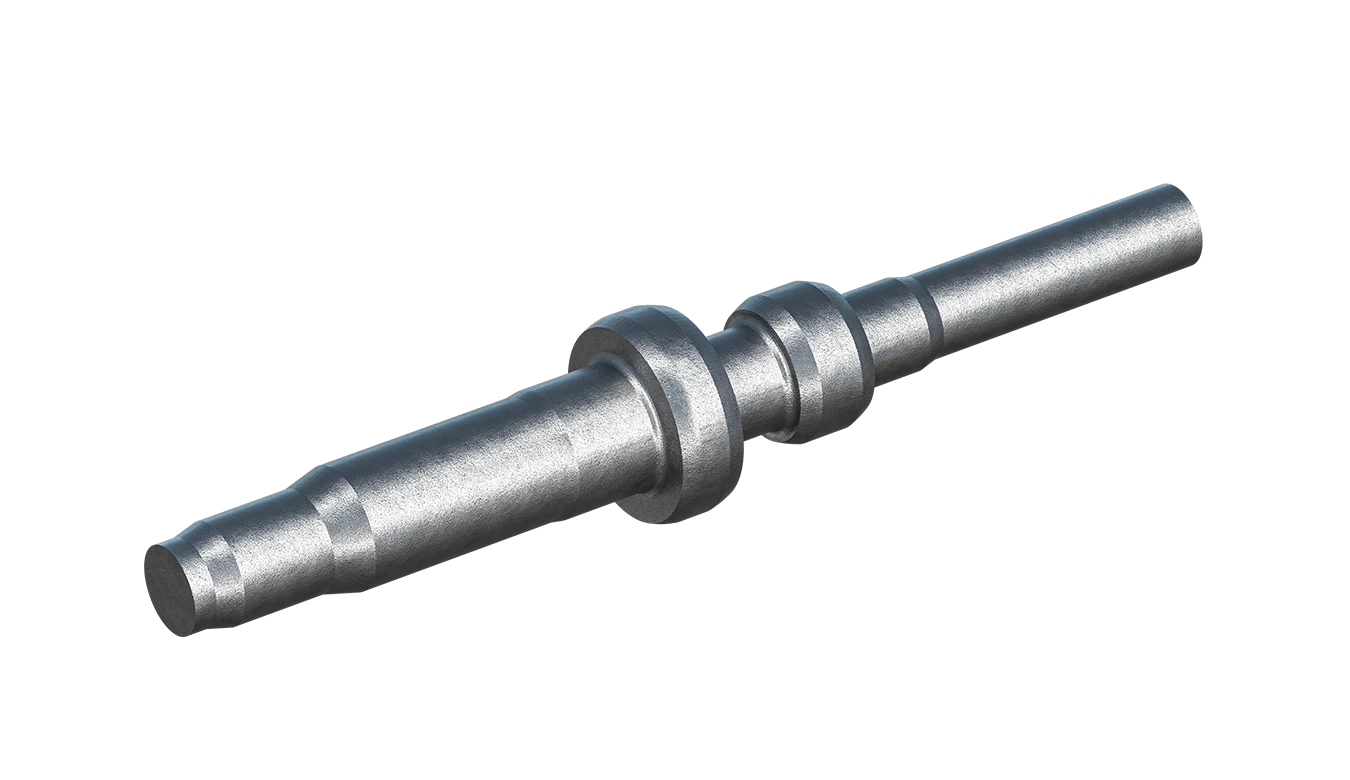
ARBRE D'ENTRÉE
Acier
Automobile
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
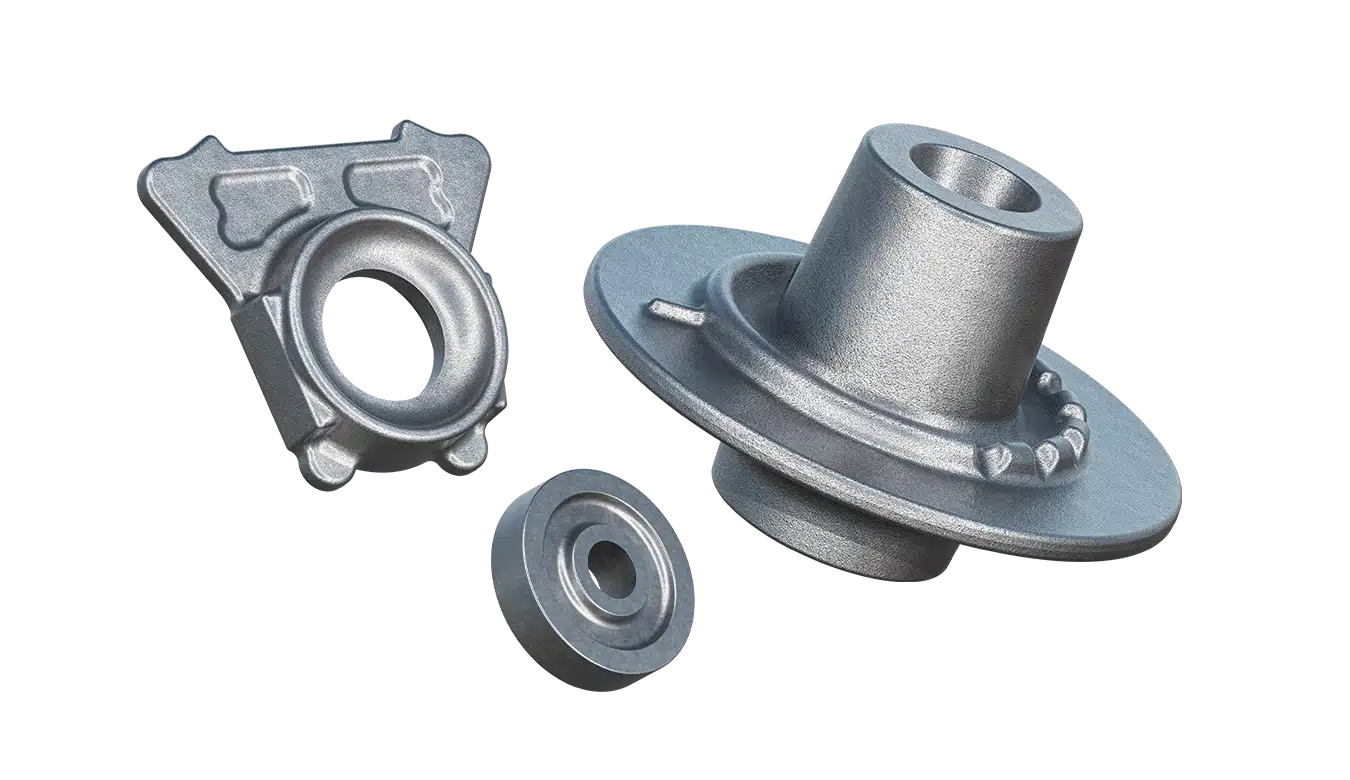
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
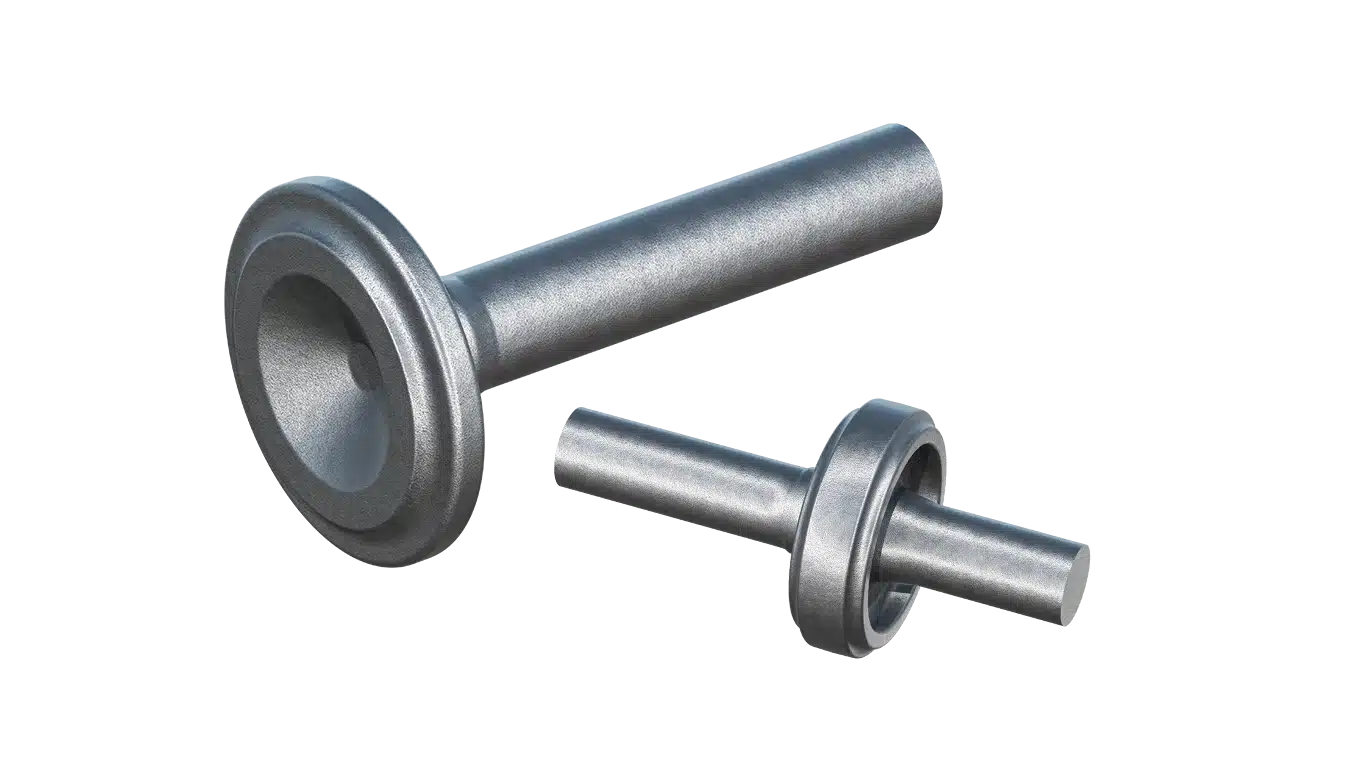
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
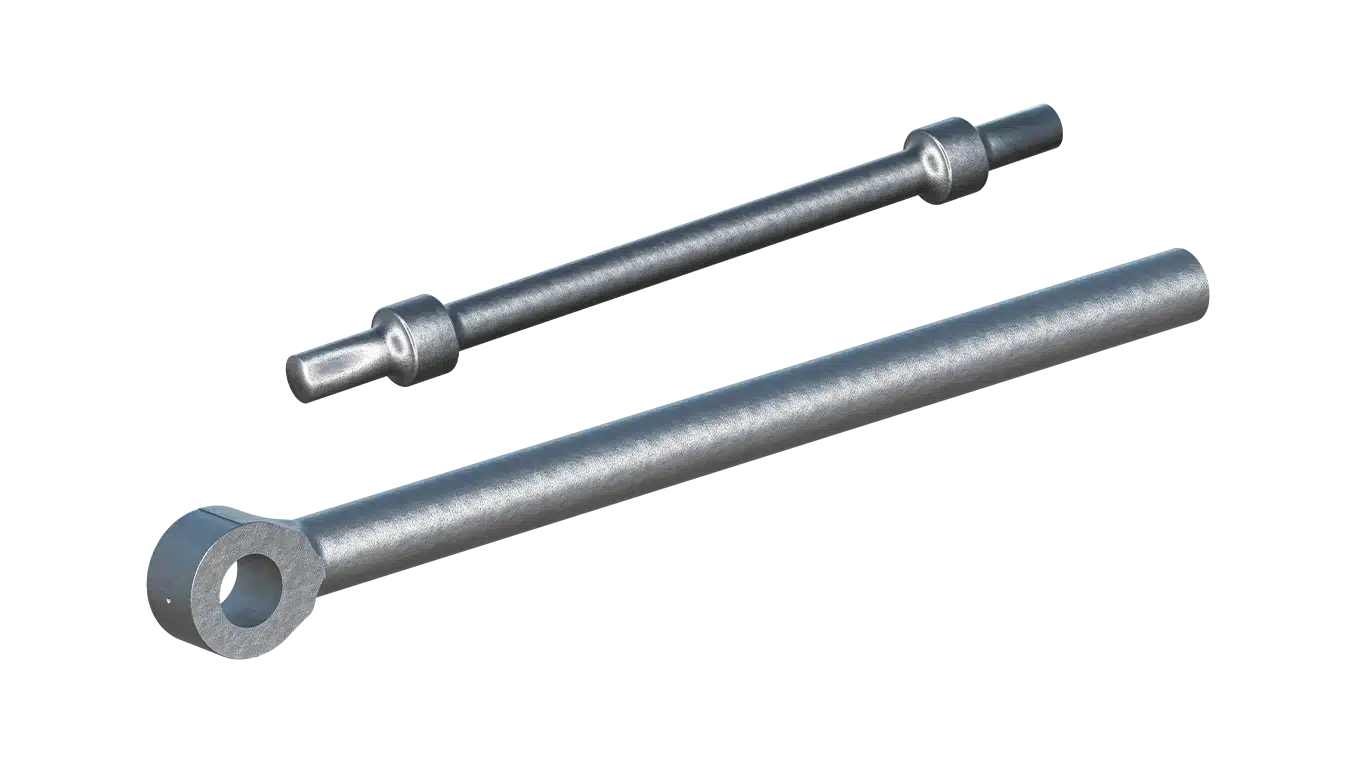
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
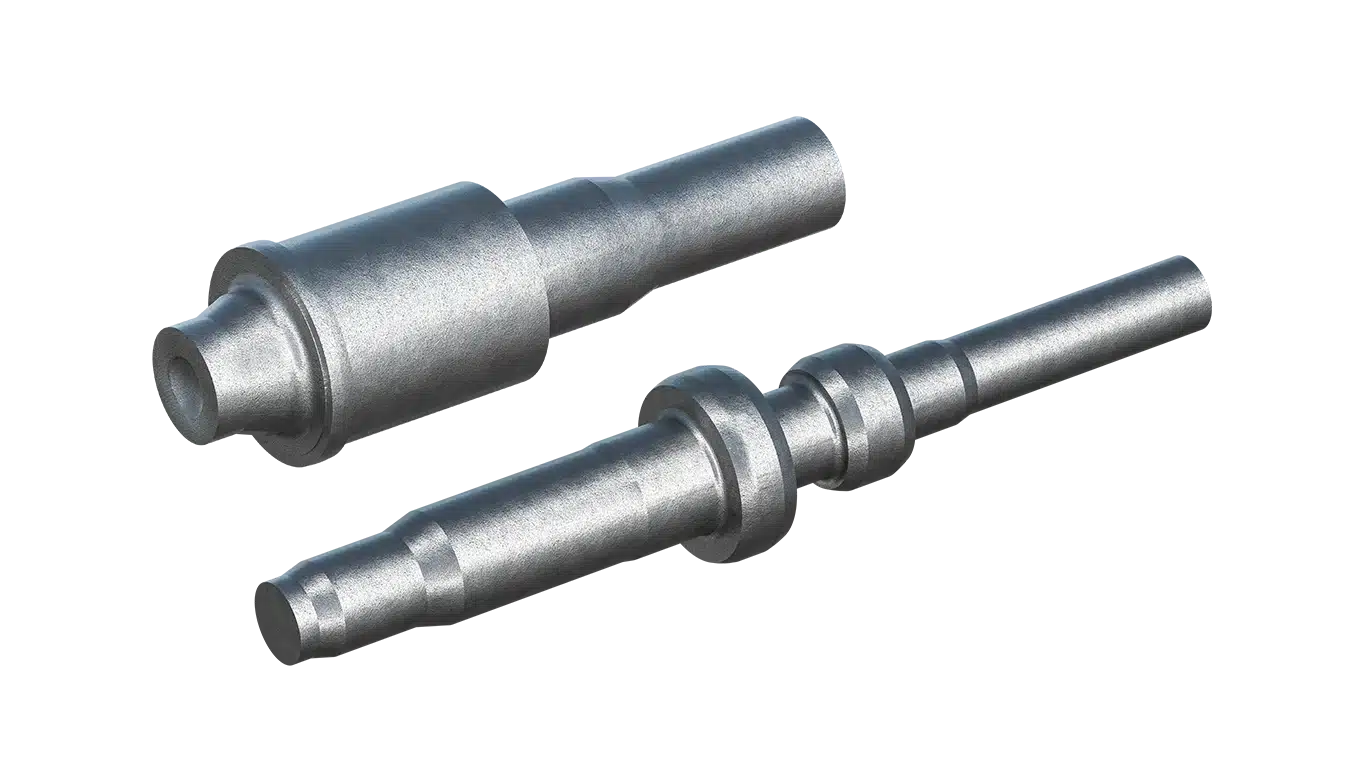
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
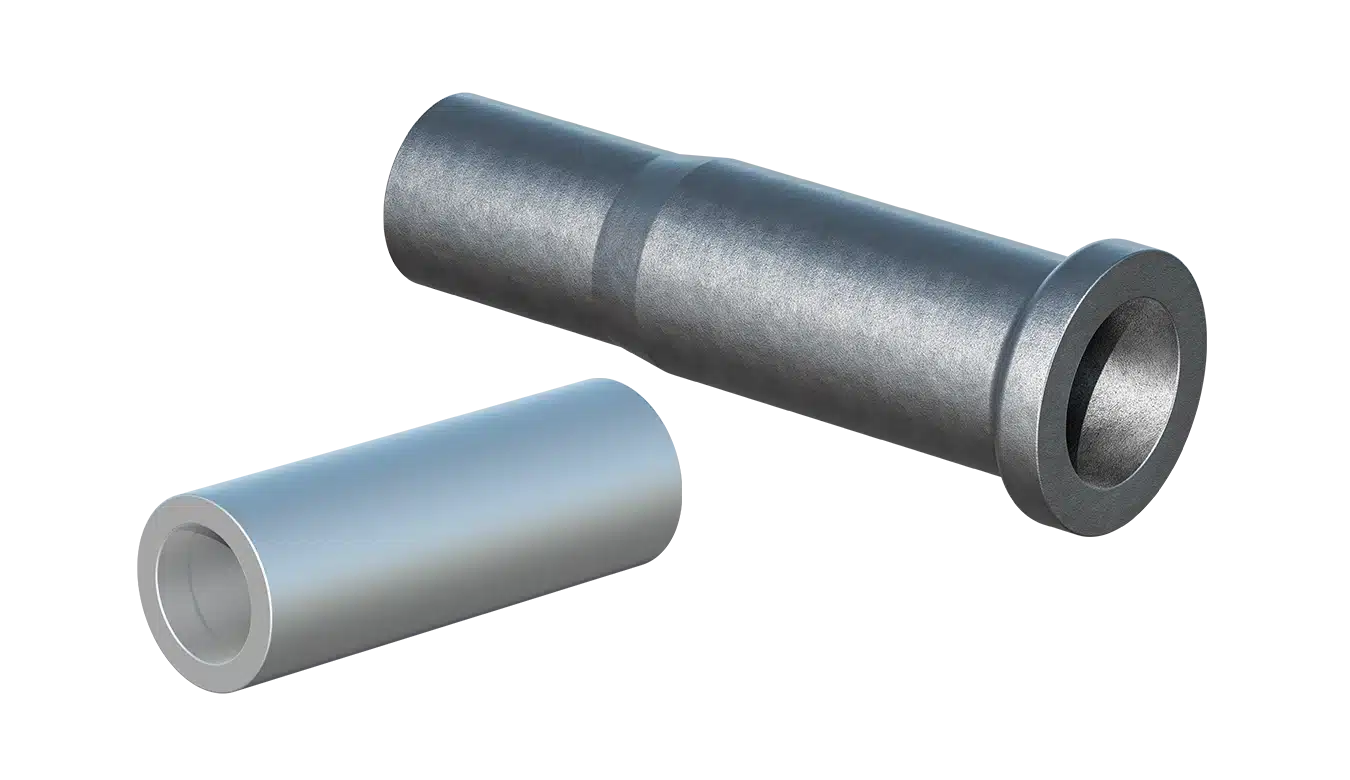
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
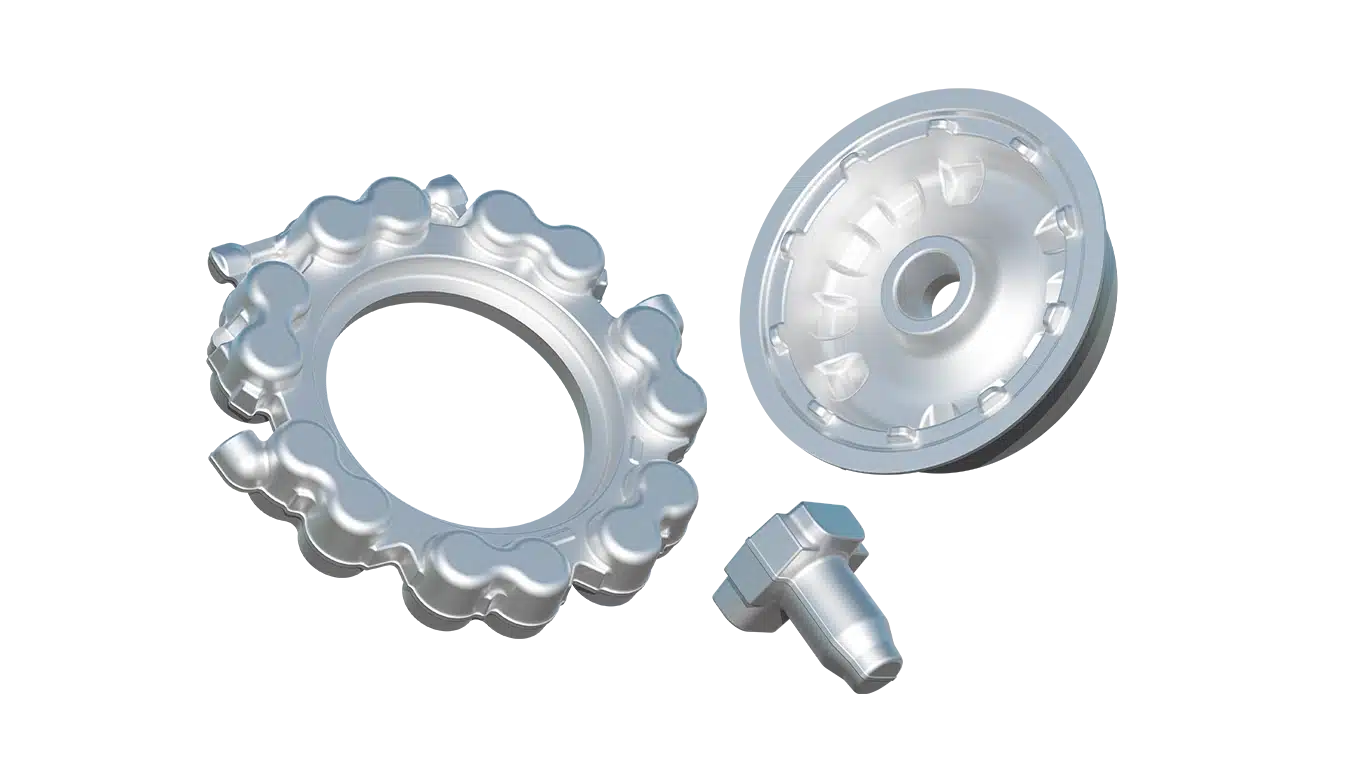
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
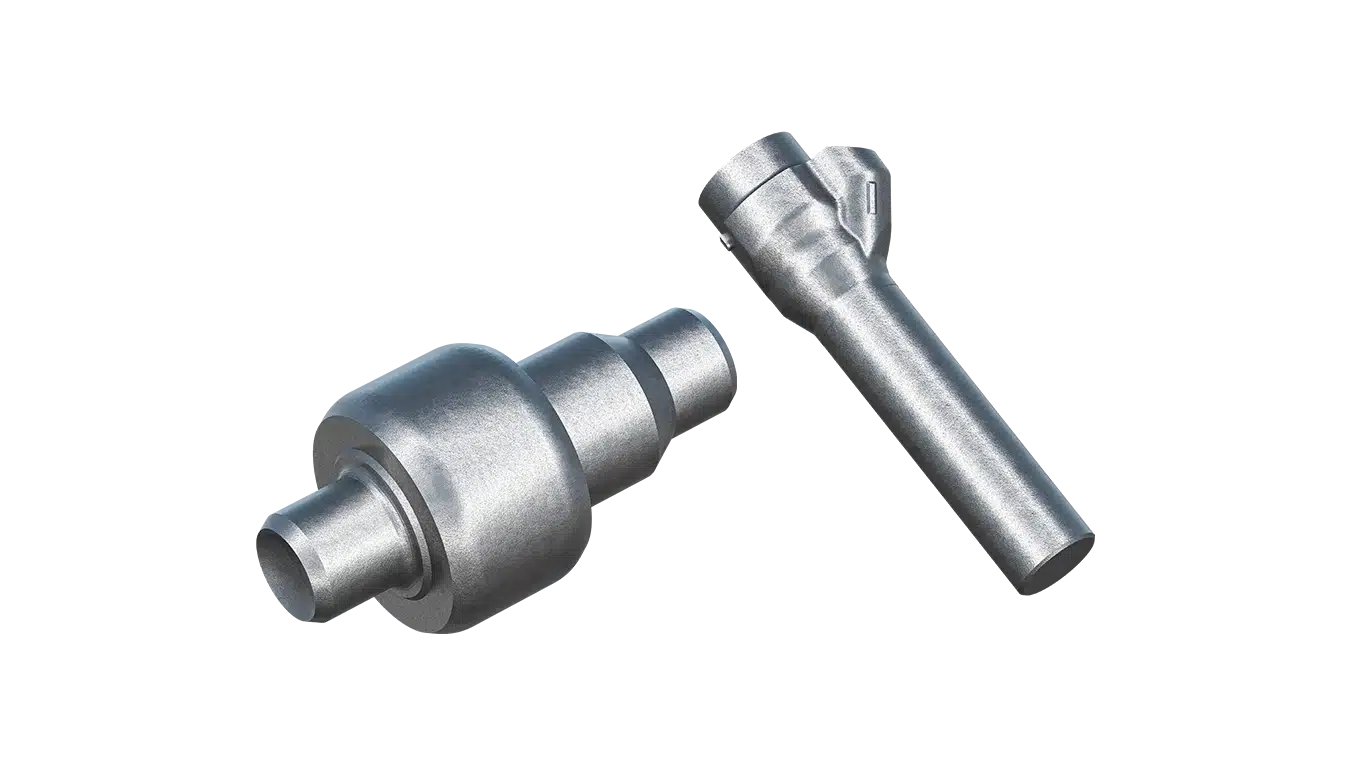
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
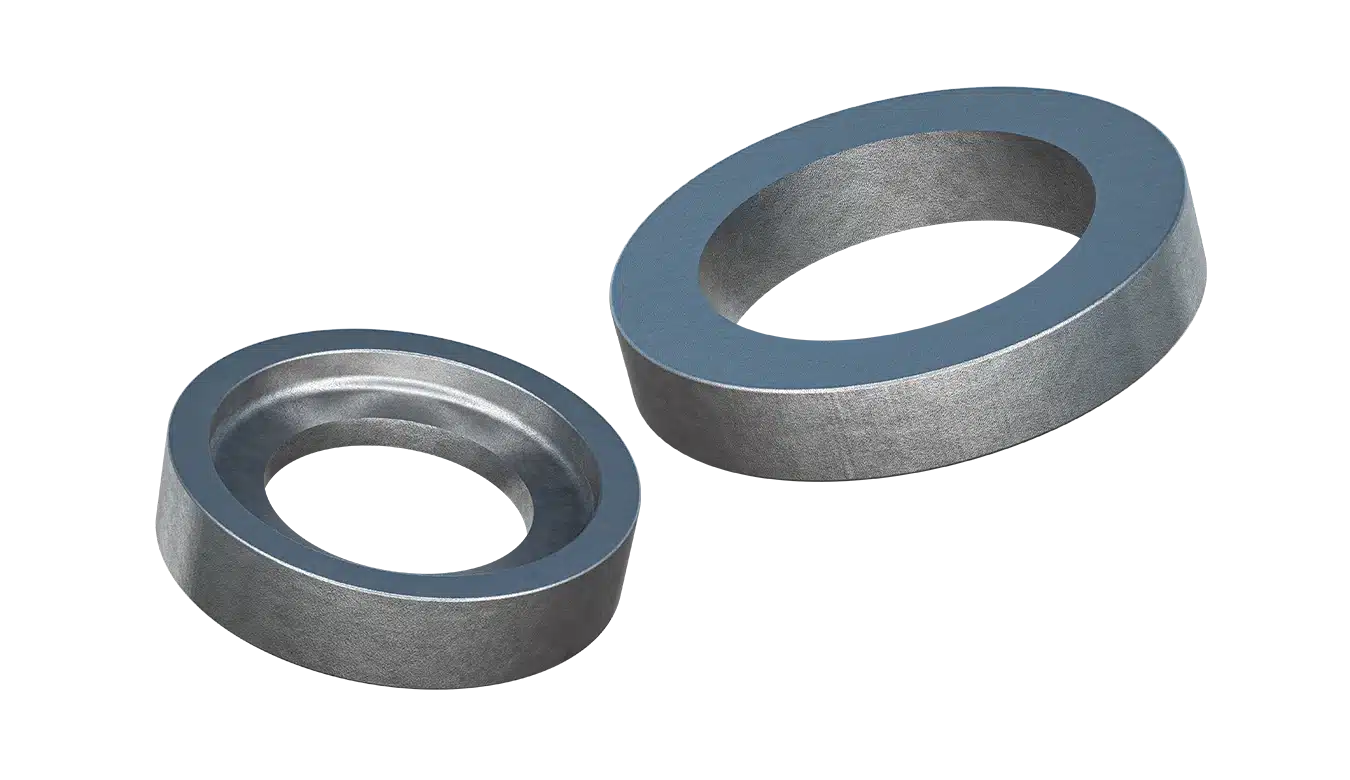
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
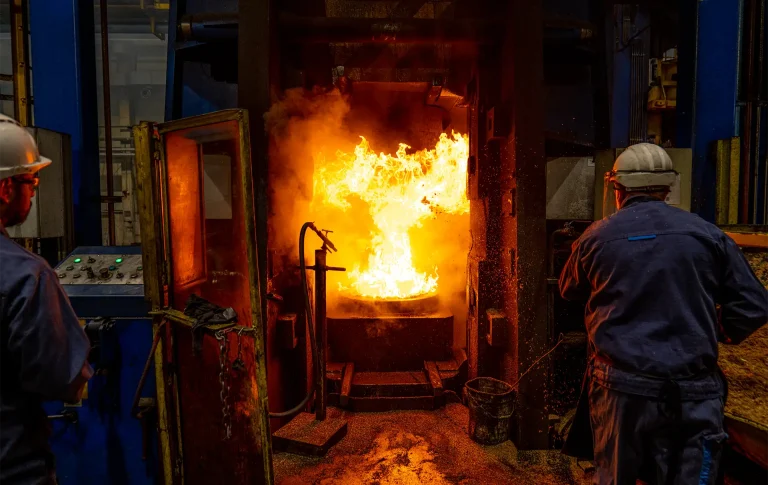
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite