Une diversité unique de savoir-faire
Refoulage
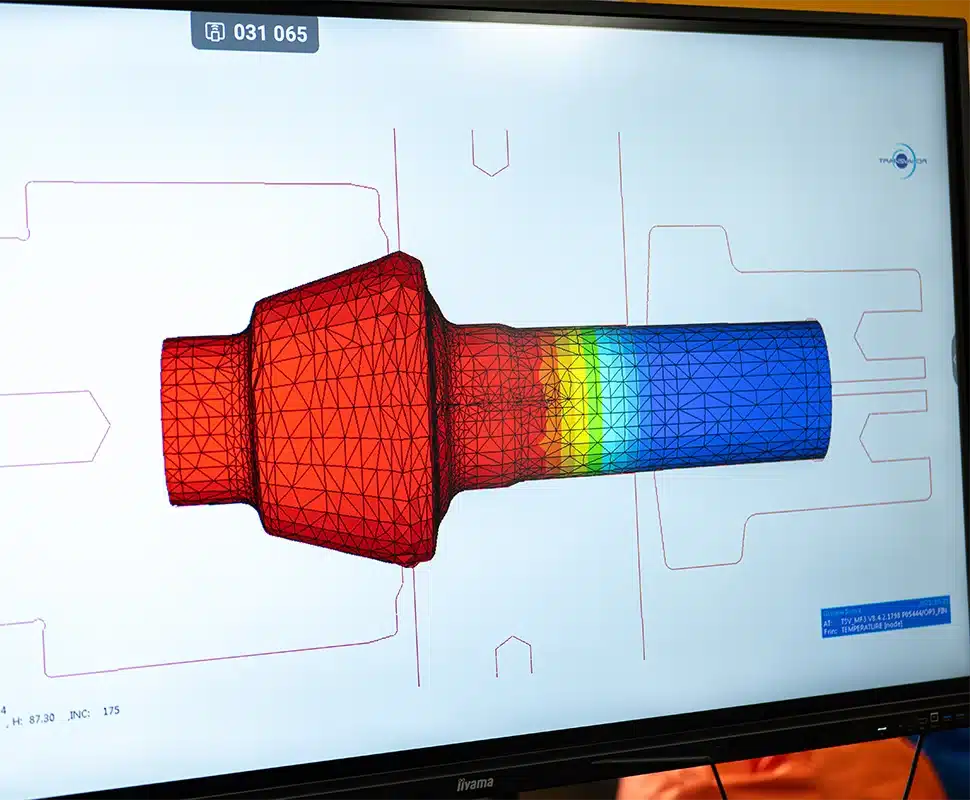
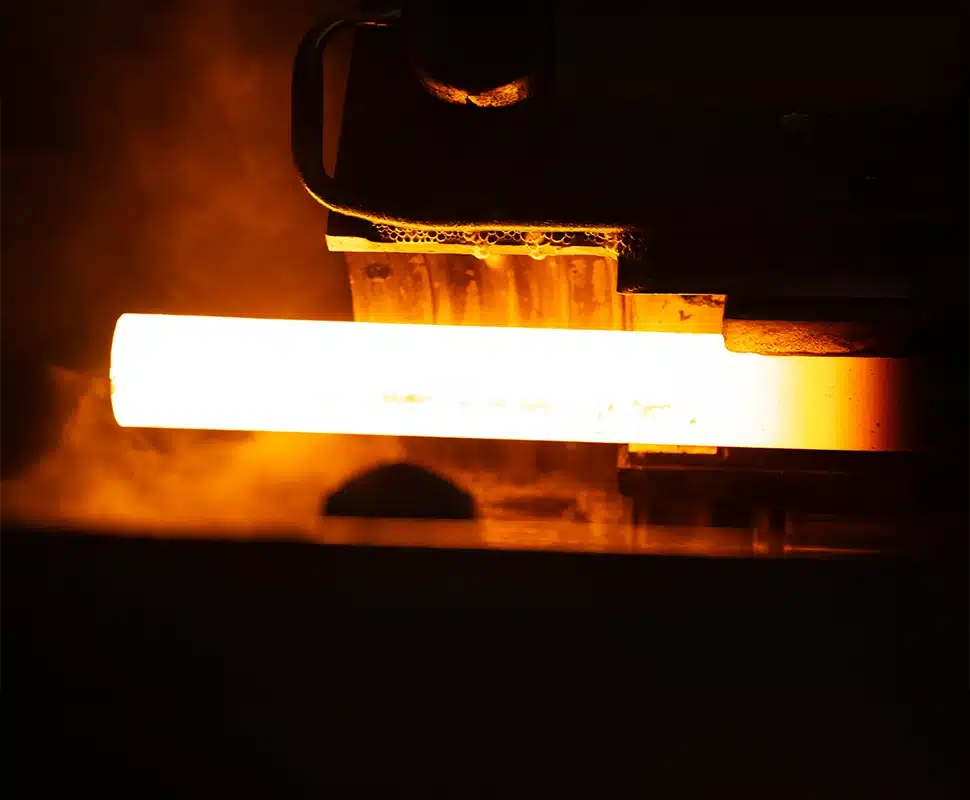
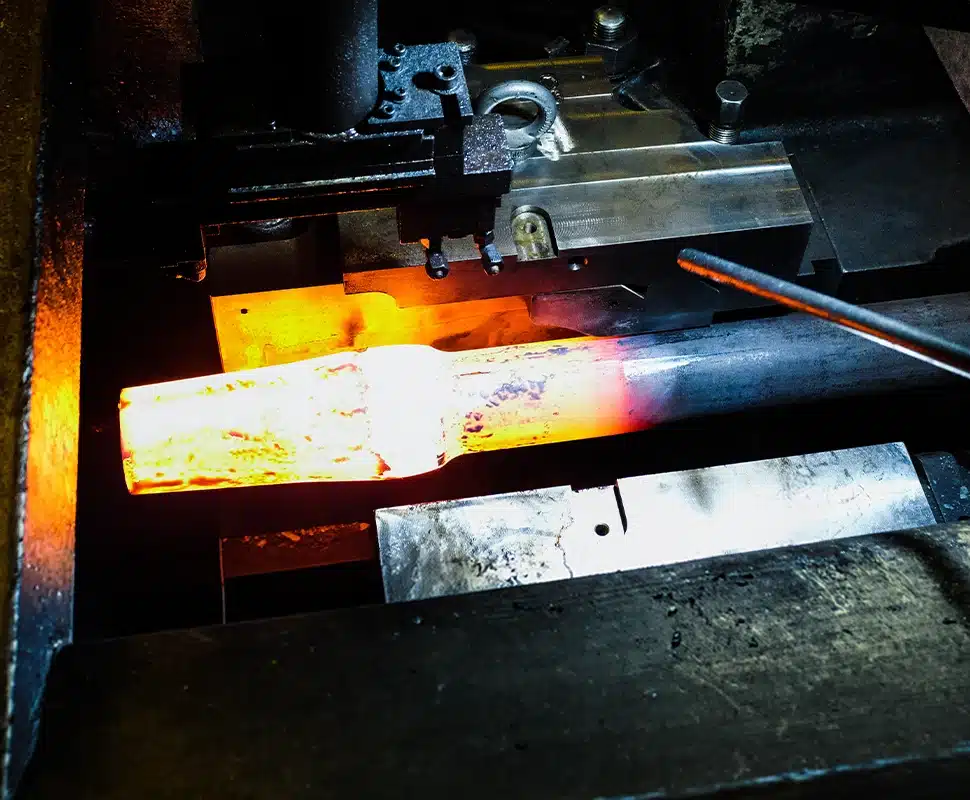
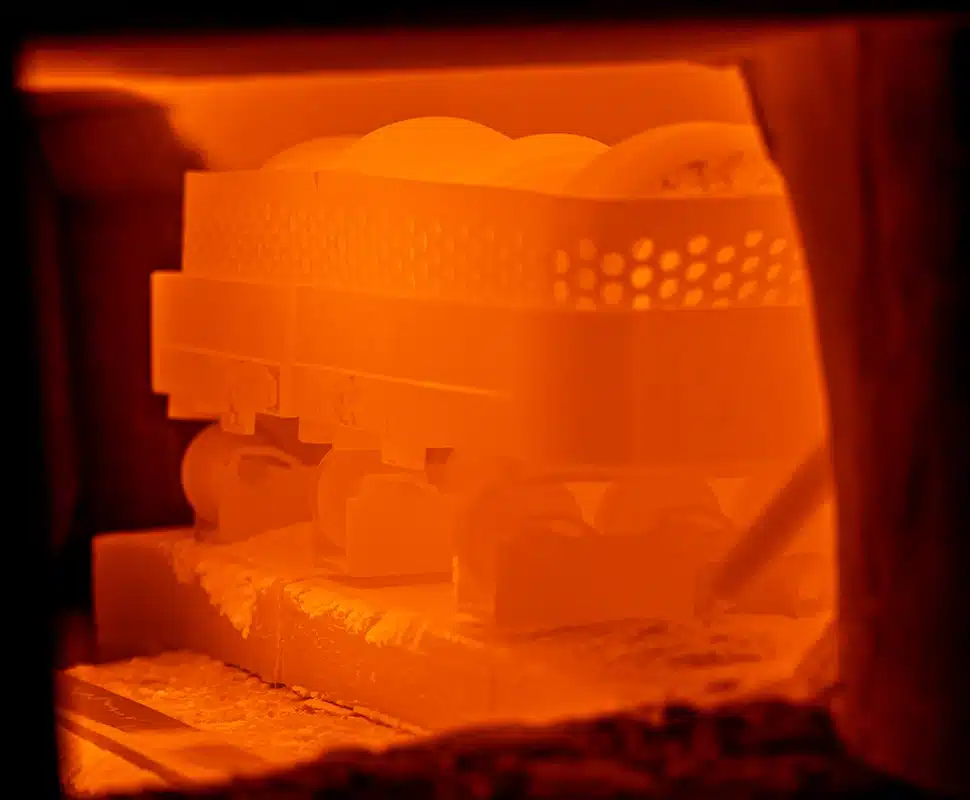
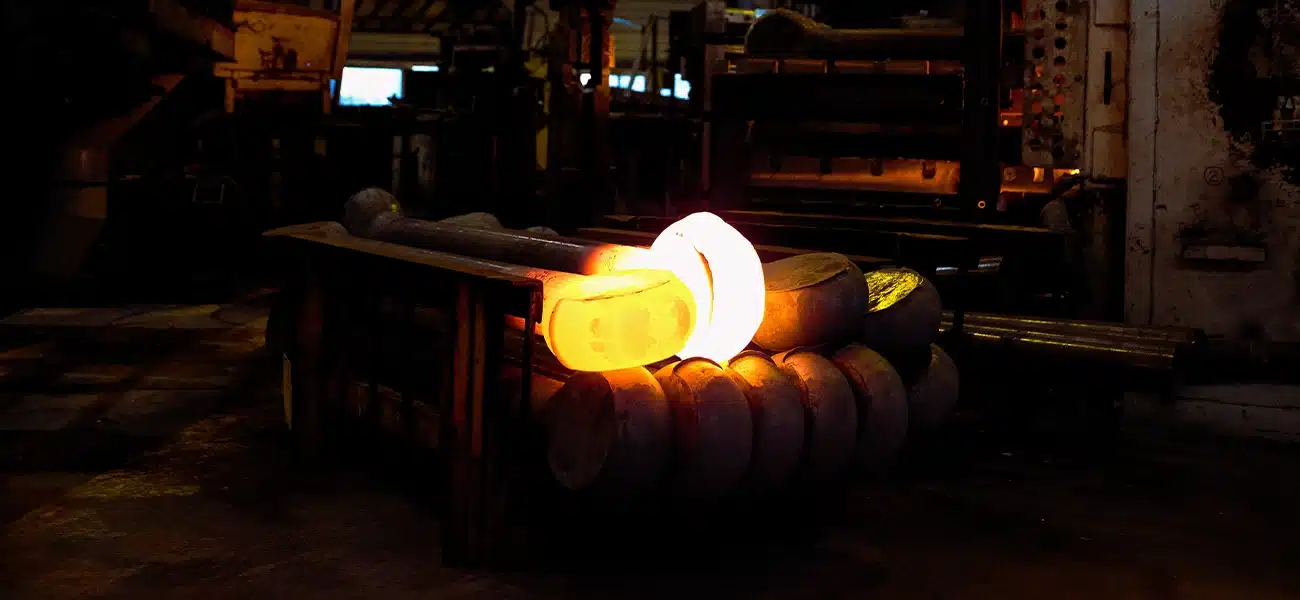
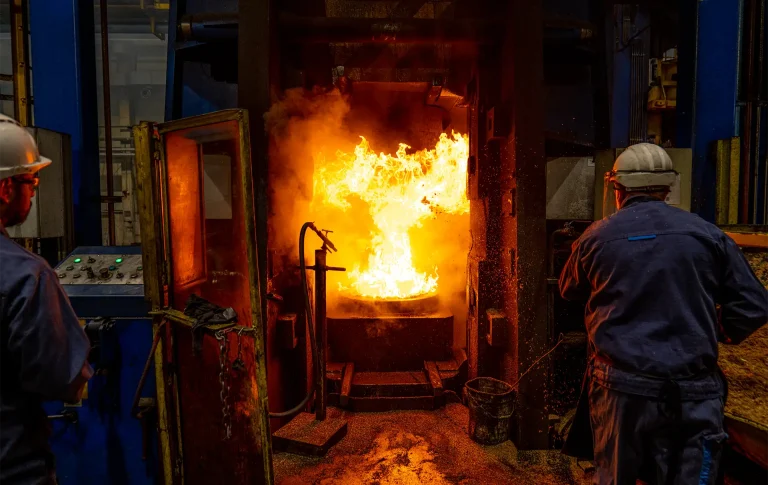
La forge par refoulement, également appelée refoulage ou upset forging, est un procédé de forge à chaud qui permet de créer des pièces longues et complexes avec une déformation localisée par chauffe partielle de la matière. Il consiste à mettre en forme progressivement une extrémité, les deux extrémités ou certaines zones d’une barre métallique chauffée, au moyen de plusieurs opérations successives. Cette technique est particulièrement adaptée aux composants allongés comportant des variations de section, des épaulements, des plateaux ou des géométries fonctionnelles complexes. Le maintien précis de la barre et l’application d’un effort axial permettent de répartir la matière dans les empreintes tout en assurant une bonne régularité dimensionnelle.
Le procédé répond notamment aux besoins des transmissions automobiles, des véhicules industriels, de l’aéronautique et des équipements lourds. La mise en forme progressive permet de produire des composants monoblocs dont la réalisation par usinage, soudage ou par une opération de forge unique serait moins avantageuse.
GÉOMÉTRIES COMPLEXES SUR DES PIÈCES LONGUES
Bien que la forge par refoulement n’atteigne pas les mêmes ratios de refoulement que l’électro-refoulage, elle offre une grande liberté dans la création de géométries détaillées. En revanche, elle permet une cadence de production plus élevée. Les différentes empreintes transforment progressivement la matière jusqu’à l’obtention de la forme recherchée. Cette succession d’opérations sur machine à forger permet de réaliser des épaulements, des sections variables, des contours élaborés, tels que des yokes et, selon la conception des outillages, certaines formes en contre-dépouille impossibles à réaliser par procédés conventionnels. Les matrices de serrage maintiennent la barre pendant qu’un outil mobile applique l’effort axial nécessaire à chaque étape.
La mise en forme progressive conserve la continuité du fibrage entre la partie initiale de la barre et les zones refoulées. Elle favorise ainsi l’intégrité structurale, la tenue en fatigue sous des charges importantes ou répétées et la résistance au choc.
Capacités Setforge
Petits, moyens et grands volumes de production
Acier, acier inoxydable, acier allié, acier microallié, alliages à base de nickel, alliages de titane
De 5 kg à 600 kg
Longueur jusqu'à 5 000 mm
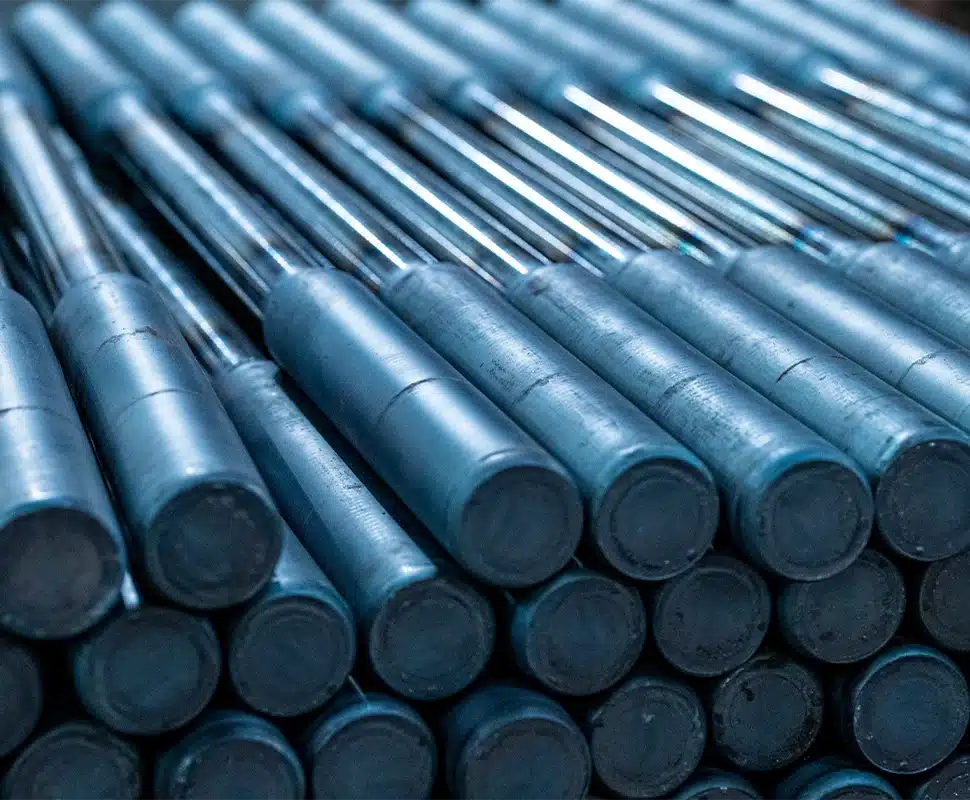
Diamètre de barre 10 à 130 mm
Procédé de fabrication
La forge par refoulement s’adapte à un large éventail de matériaux, notamment les aciers au carbone, les aciers alliés, les nuances inoxydables et les alliages de titane. Chaque matériau présente une plage de forgeabilité, une conductivité thermique et une résistance à la déformation spécifiques. La température, la vitesse de mise en forme et la succession des opérations sont donc ajustées à la nuance et à la géométrie du composant.
Cette maîtrise des paramètres permet d’obtenir un écoulement régulier de la matière, de préserver la qualité métallurgique et de développer les propriétés mécaniques recherchées pour chaque application.
POURQUOI LE REFOULAGE ?
La forge par refoulement permet de produire des composants longs présentant des géométries complexes et d’importantes variations de section transversale localisée. La réalisation monobloc évite les interfaces d’assemblage pour des pièces qui nécessiteraient autrement plusieurs éléments soudés ou un usinage important. La mise en forme progressive répartit la matière selon les sollicitations du composant et maintient un fibrage continu entre les différentes sections. Le procédé couvre aussi bien les développements spécifiques que les productions en série. Chez Setforge, il permet de réaliser des pièces monoblocs pouvant atteindre 5 mètres de longueur et 600 kg, destinées aux applications pour lesquelles la réalisation par forge conventionnelle devient impossible.
Découvrons ensemble comment la forge par refoulage peut bénéficier à votre projet !
Des propriétés mécaniques élevées
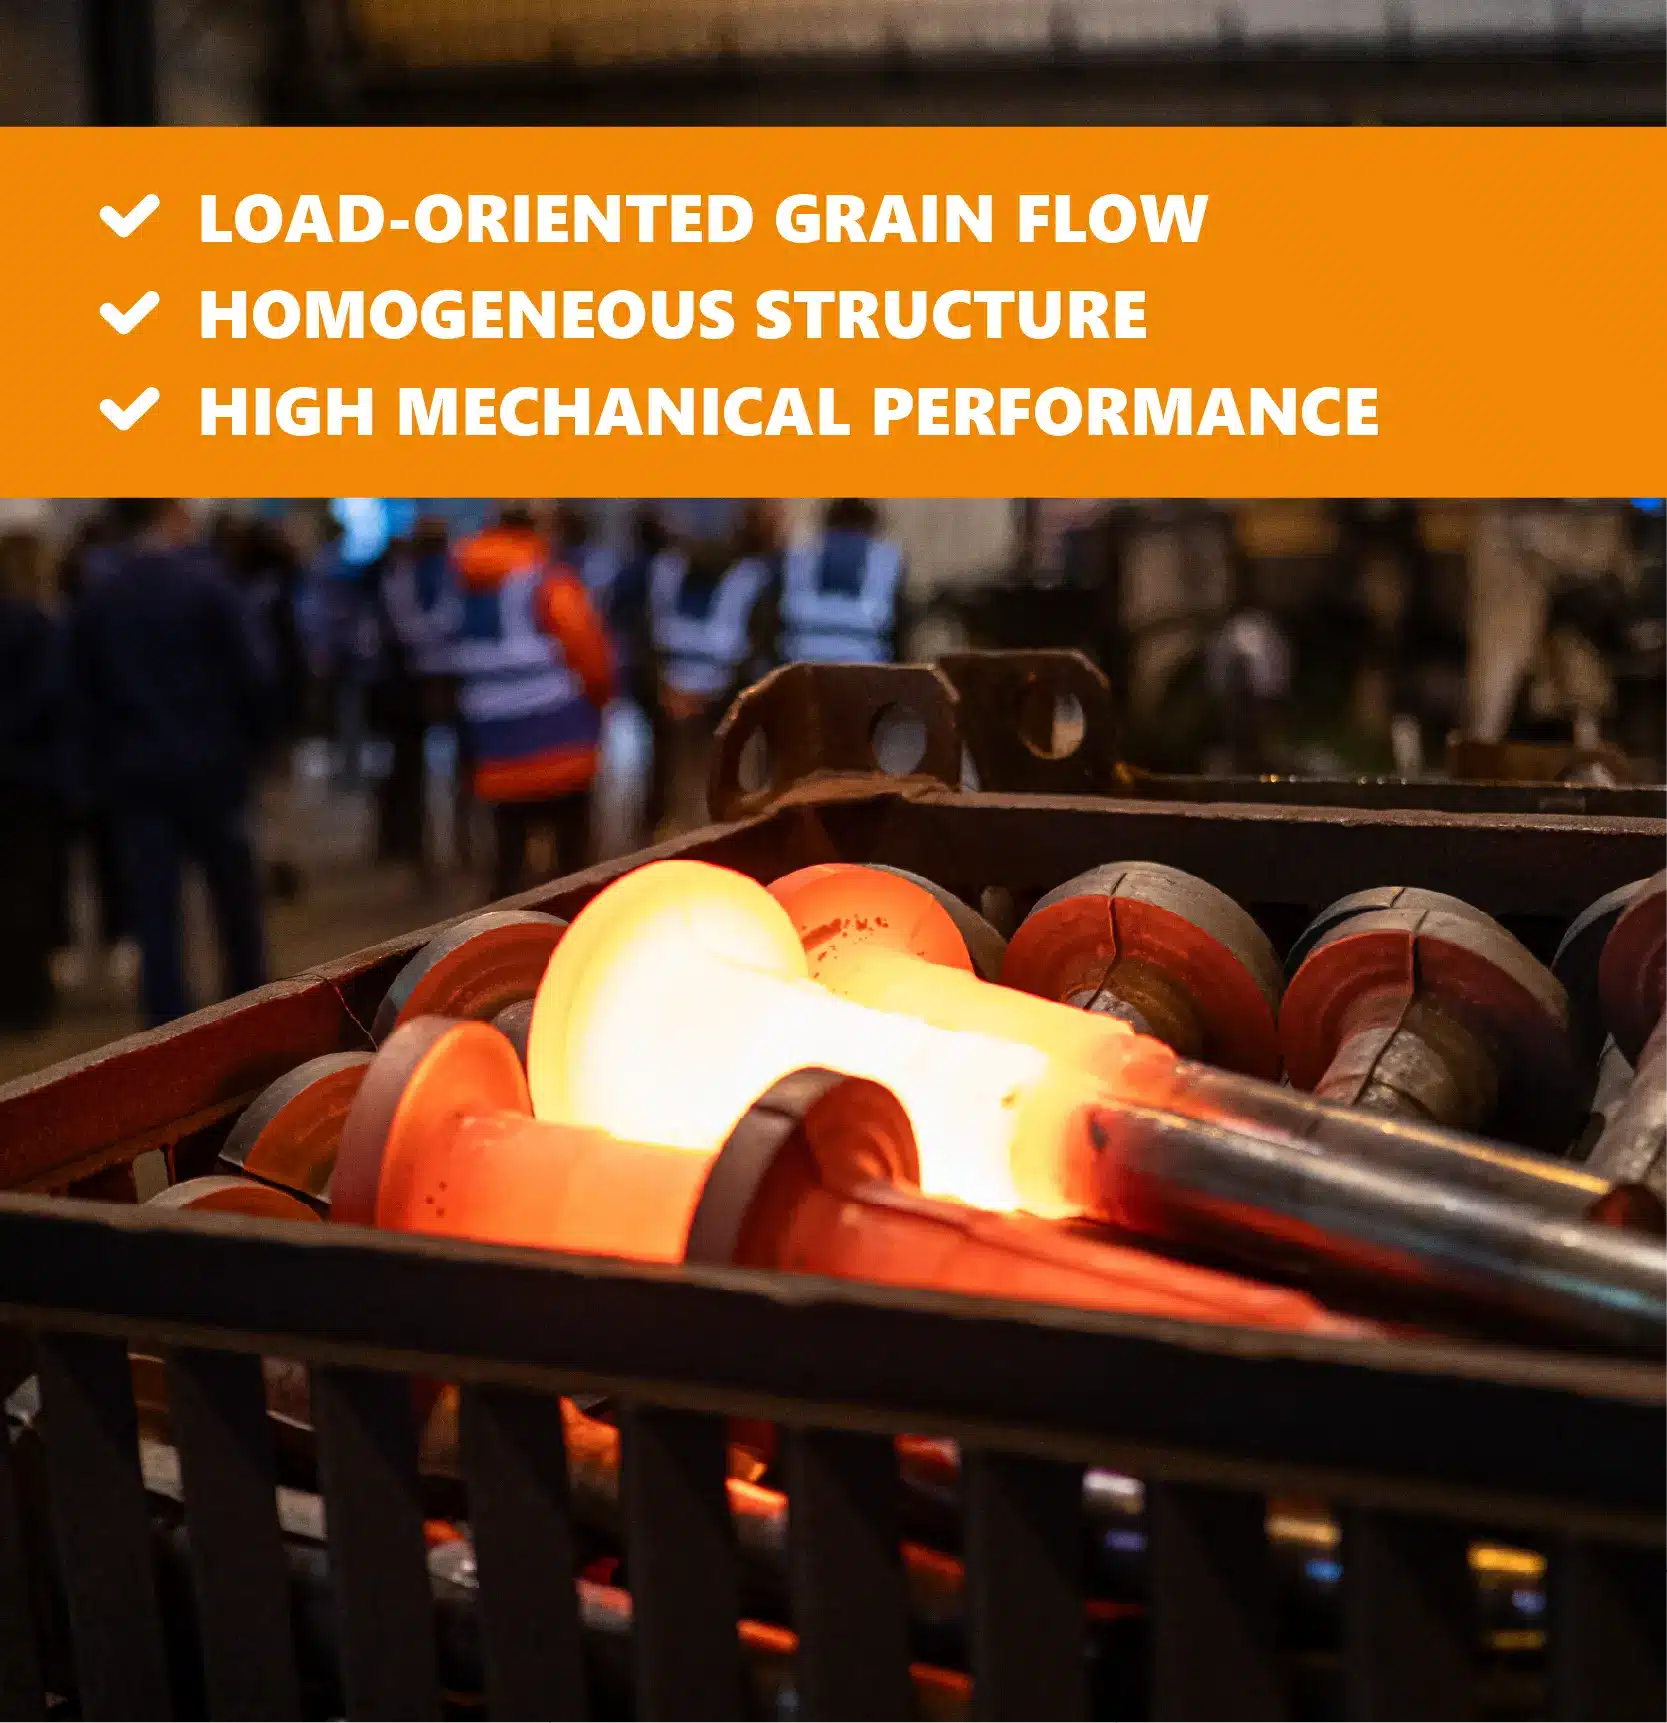
La déformation progressive oriente le fibrage selon les contours et les principales sollicitations du composant. Cette continuité de la matière favorise la résistance mécanique, la ténacité, la tenue aux chocs et la résistance en fatigue.
La forge par refoulement offre de meilleures propriétés mécaniques qu’une pièce usinée directement dans une barre car la déformation induite par le forgeage homogénéise la structure métallurgique et réduit les défauts de ségrégation présents naturellement entre le cœur et la peau d’une barre de forte section.
Des composants longs et complexes
La succession des étapes de mise en forme permet de réaliser des plateaux, des épaulements, des sections variables, des formes en contre-dépouille et des contours élaborés tout en maintenant la continuité structurale du composant.
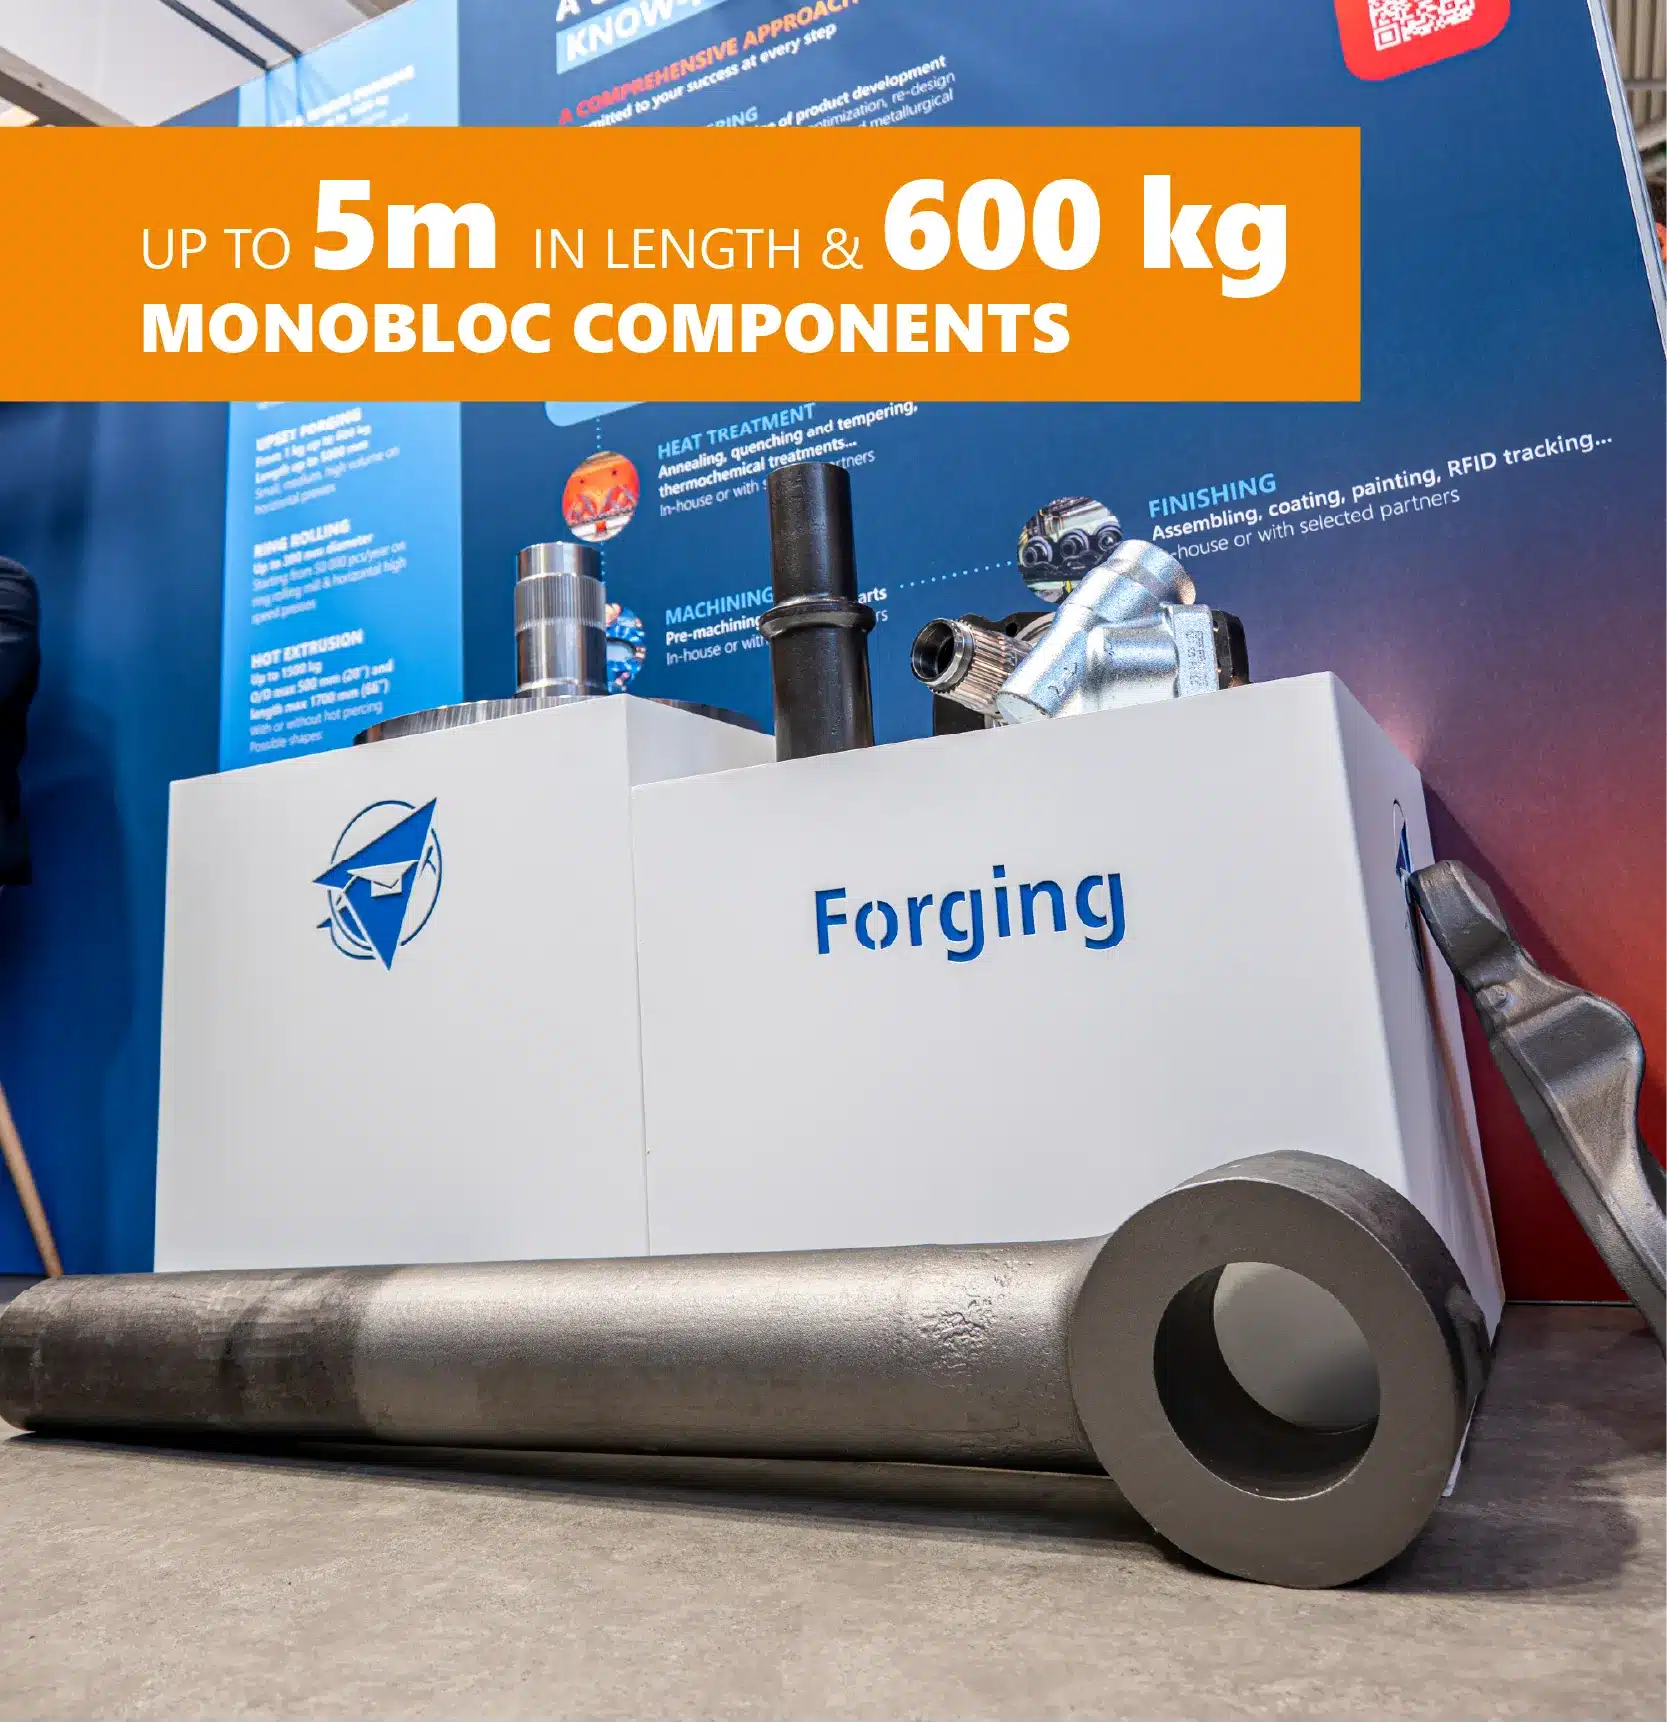
Les capacités Setforge permettent de produire des pièces monoblocs pouvant atteindre 5 mètres de longueur et 600 kg. Cette dimension évite le recours à des assemblages soudés complexes pour certains composants de structure ou de transmission de grandes dimensions.
Utilisation optimisée de la matière
La forge par refoulement rassemble la matière dans les zones utiles au lieu de créer les variations de section par enlèvement de copeaux. La liberté de conception offerte par la forge par refoulement permet de limiter l’usinage aux seules surfaces fonctionnelles du produit. La proximité de la pièce forgée avec sa géométrie finale réduit également les volumes à usiner.
Cette efficience est particulièrement intéressante pour les composants longs et les matériaux à forte valeur, notamment le titane et les aciers spéciaux. Les paramètres de chauffe et de déformation sont adaptés à chaque alliage afin d’optimiser simultanément la matière et les performances obtenues.
Une grande flexibilité industrielle
Le procédé s’adapte au développement de prototypes, aux séries spécialisées et aux productions de volumes plus importants. La gamme de forge et les outillages sont définis selon la géométrie, la matière et les cadences recherchées.
Cette flexibilité permet d’accompagner l’évolution des programmes tout en maintenant la qualité et la régularité des composants. Le refoulage peut être complété par des opérations de traitement thermique et d’usinage.
Une chauffe limitée aux zones utiles
Le chauffage est limité aux parties de la barre qui doivent être déformées. Cette approche concentre l’énergie sur les zones utiles, facilite la mise en forme et limite les effets thermiques sur le reste du composant.
Associée à une répartition optimisée de la matière et à la réduction des opérations d’usinage, cette chauffe localisée contribue à améliorer l’efficience énergétique de la gamme et à réduire son empreinte environnementale.
LE REFOULAGE CHEZ SETFORGE
Setforge Barriol & Dallière compte parmi les spécialistes européens de la forge par refoulement. Son expérience et ses équipements permettent de produire des pièces longues et complexes pouvant atteindre 5 mètres et 600 kg, pour des applications dépassant les capacités habituelles de la forge en matrices.
Nos opérations de refoulement sont complétées par des prestations de traitement thermique, d’usinage et de contrôle, réalisées en interne ou avec des partenaires sélectionnés. Les moyens d’essais métallurgiques permettent de vérifier la conformité des propriétés mécaniques aux spécifications applicables. La matière, les paramètres de fabrication, les traitements et les résultats de contrôle font l’objet d’un suivi documenté. Cette organisation assure la traçabilité nécessaire aux applications critiques dans les secteurs automobile, aéronautique, énergétique et industriel.
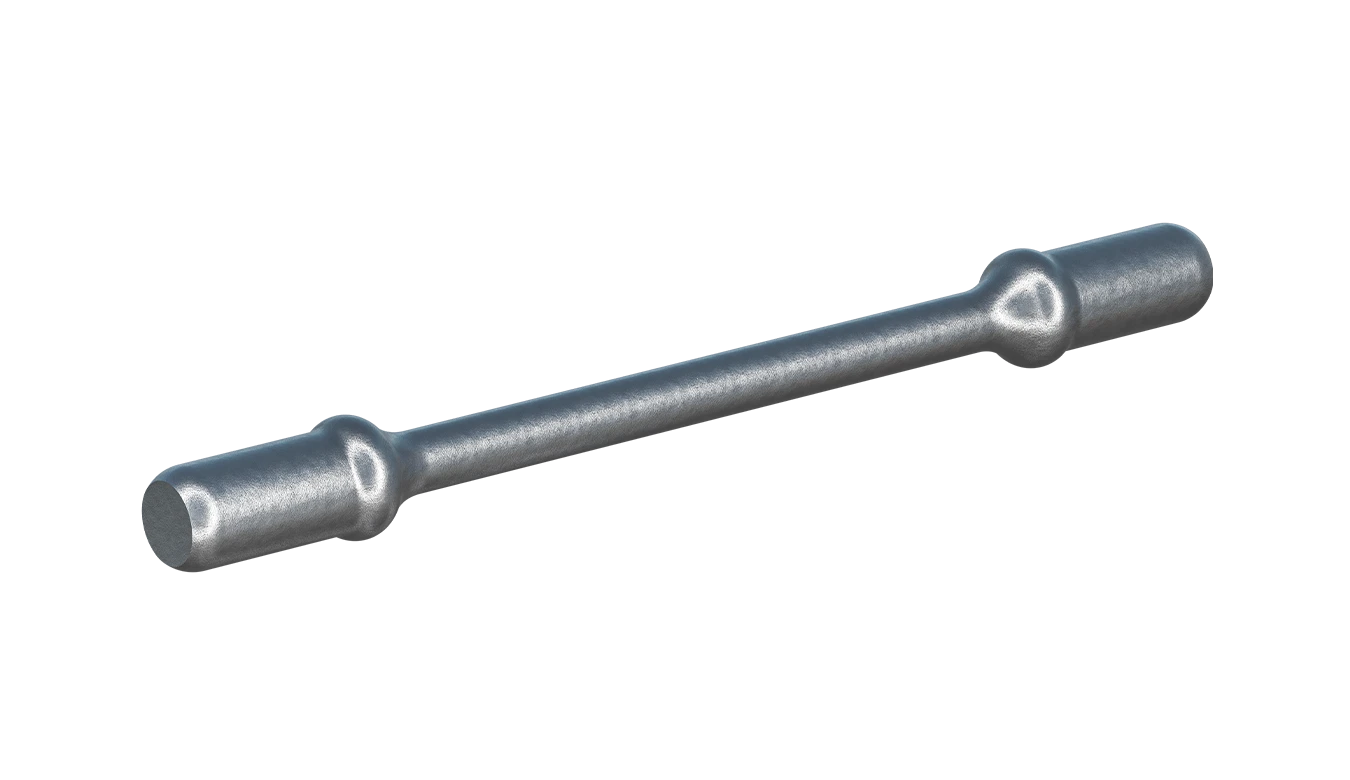
BARRE ANTI-ROULIS
Acier
Ferroviaire
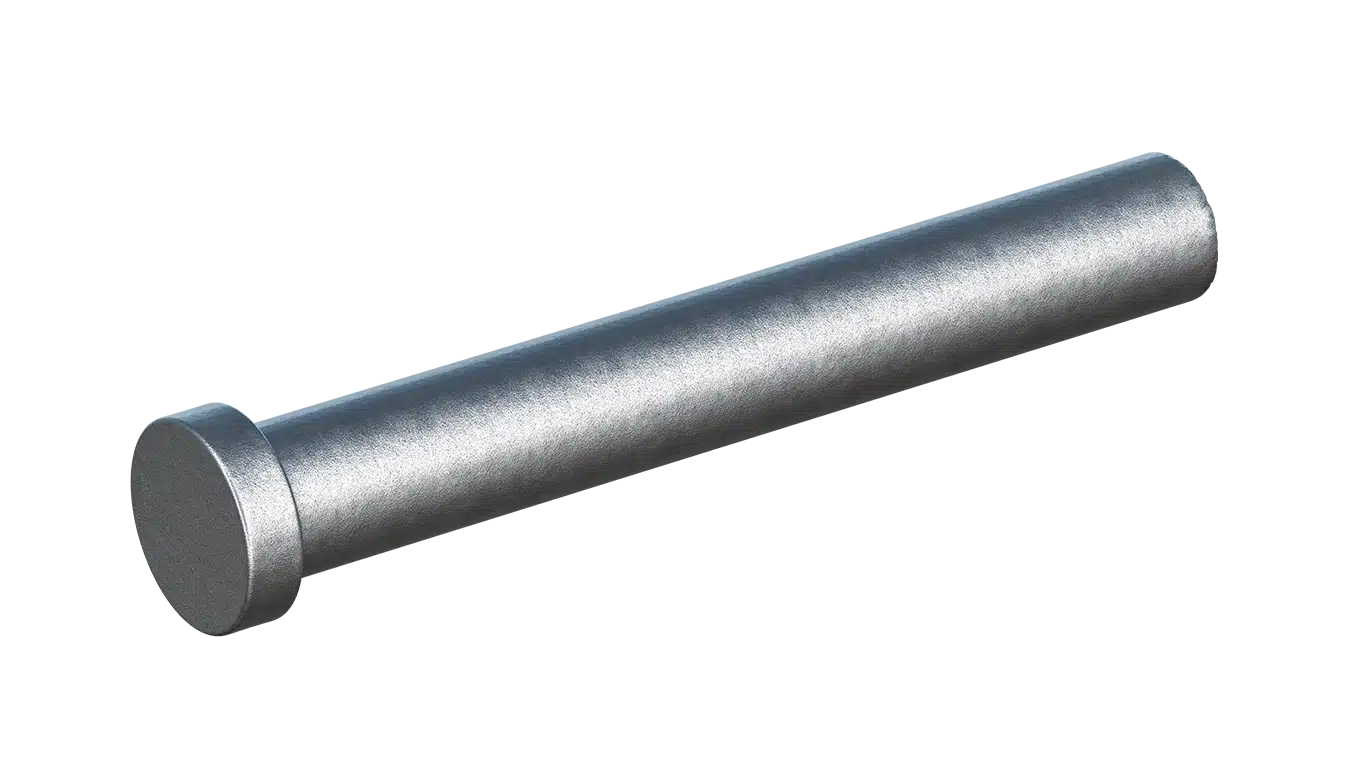
TIGE D'ACTIONNEUR
Acier
Agriculture
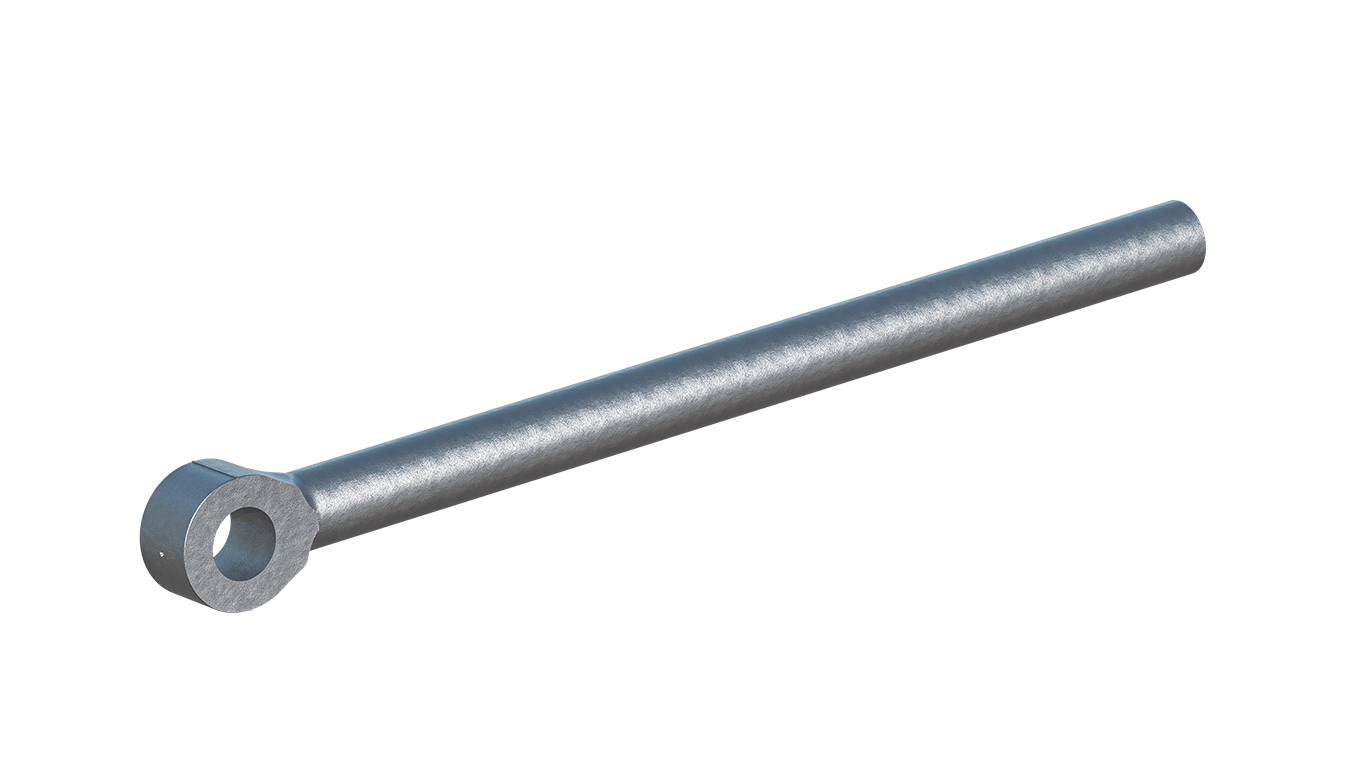
TIGE DE VÉRIN
Acier
Construction
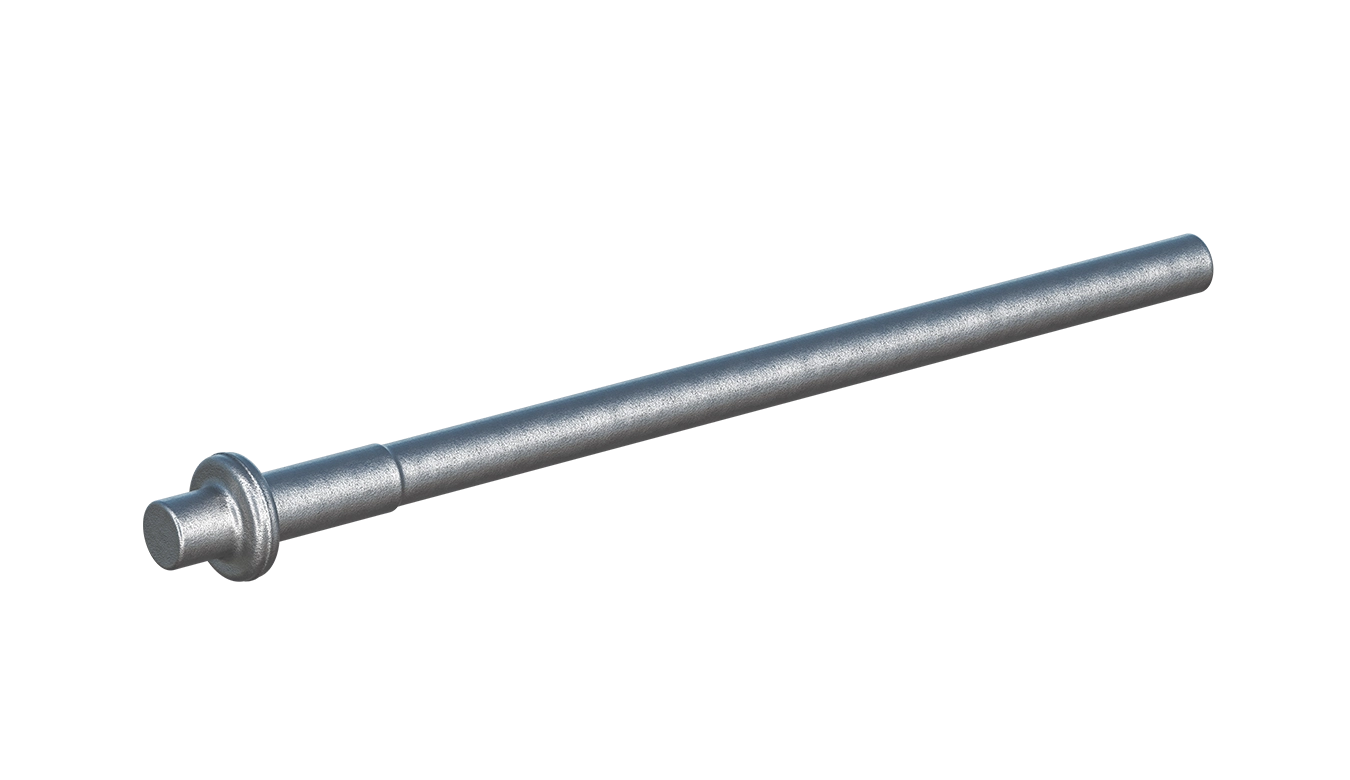
TIGE THSA
Acier
Aéronautique
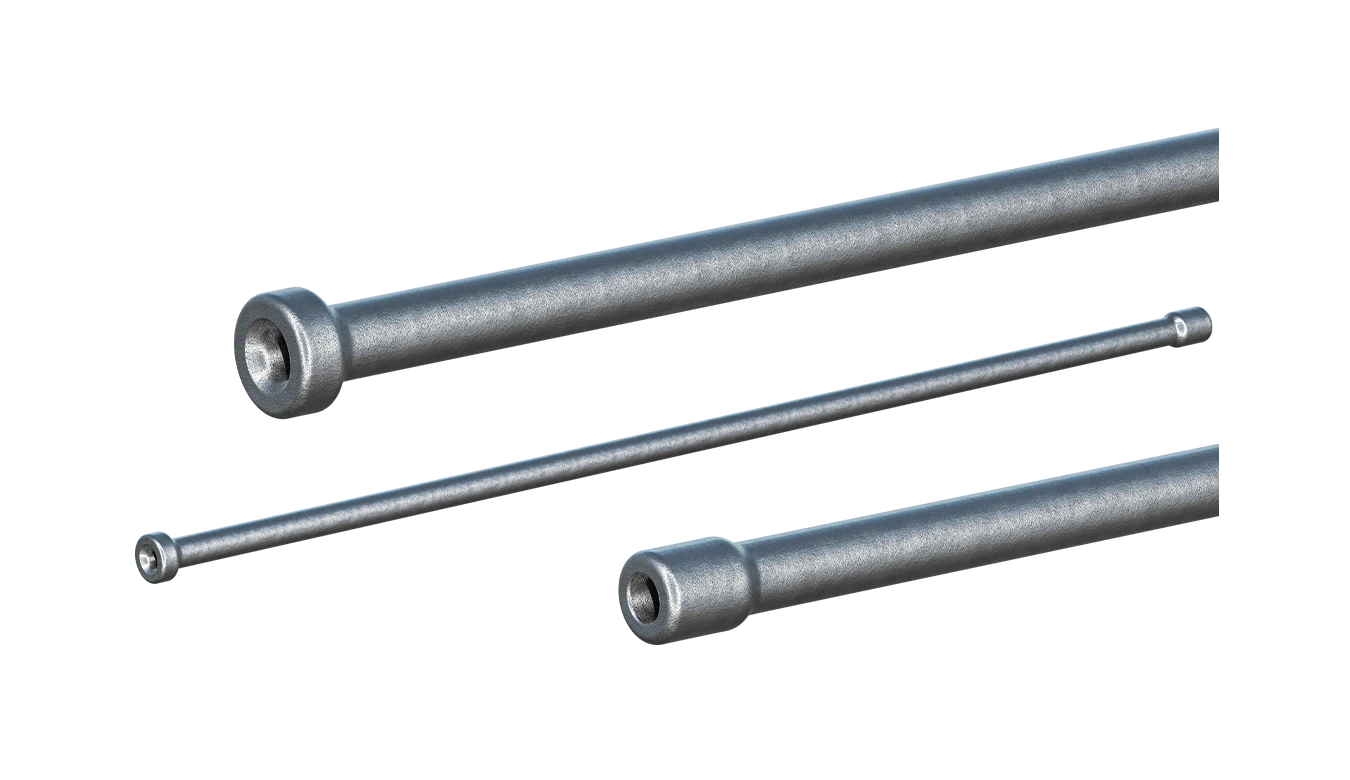
RACCORD
Acier
Pétrole & gaz
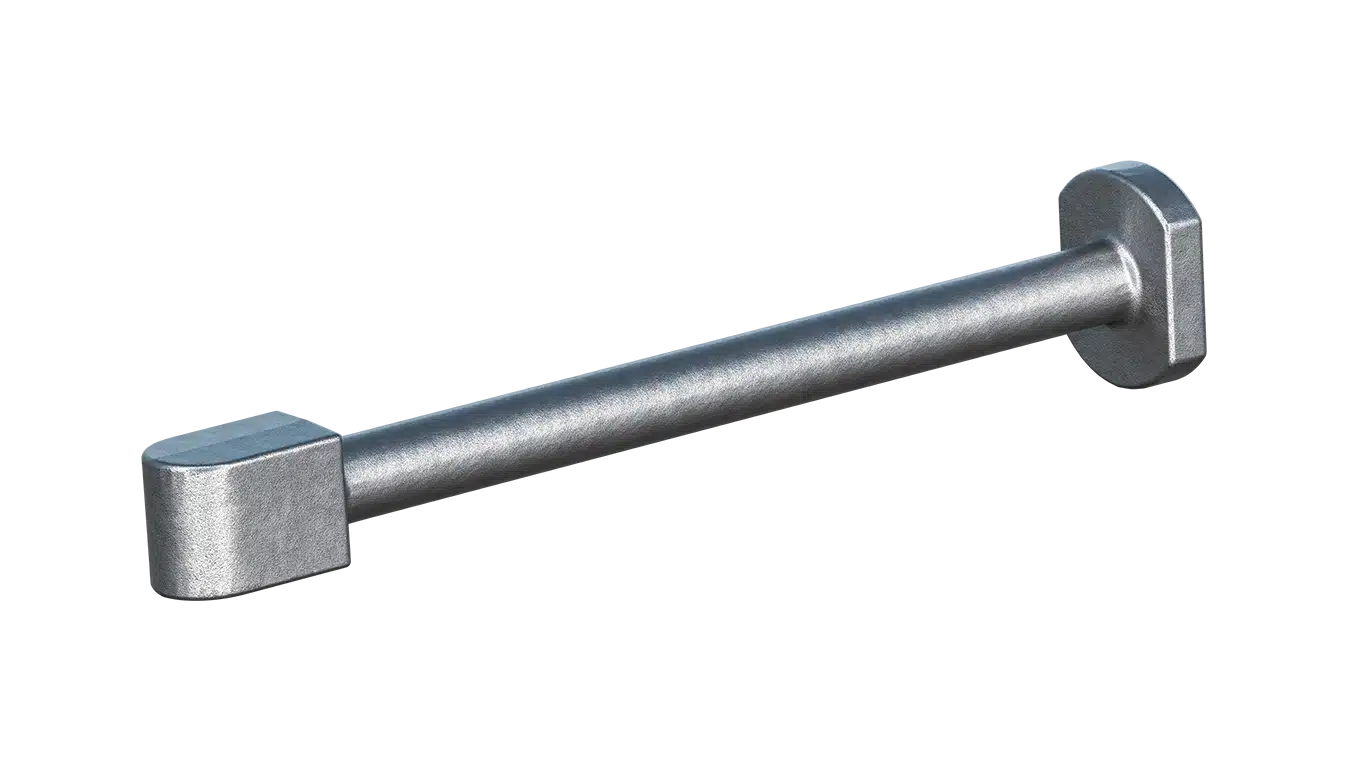
BIELLE DE COMMANDE
Acier
Ferroviaire
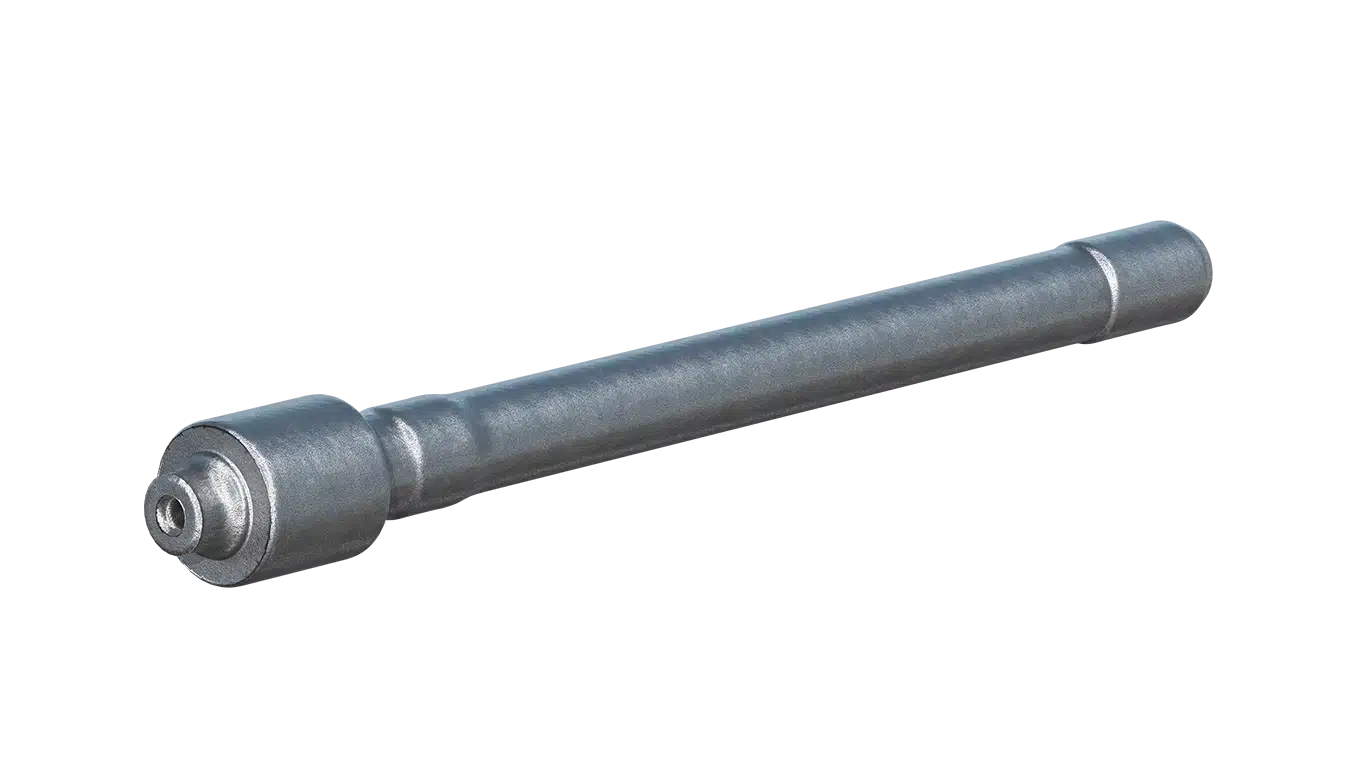
ARBRE PLANÉTAIRE
Acier
Mines
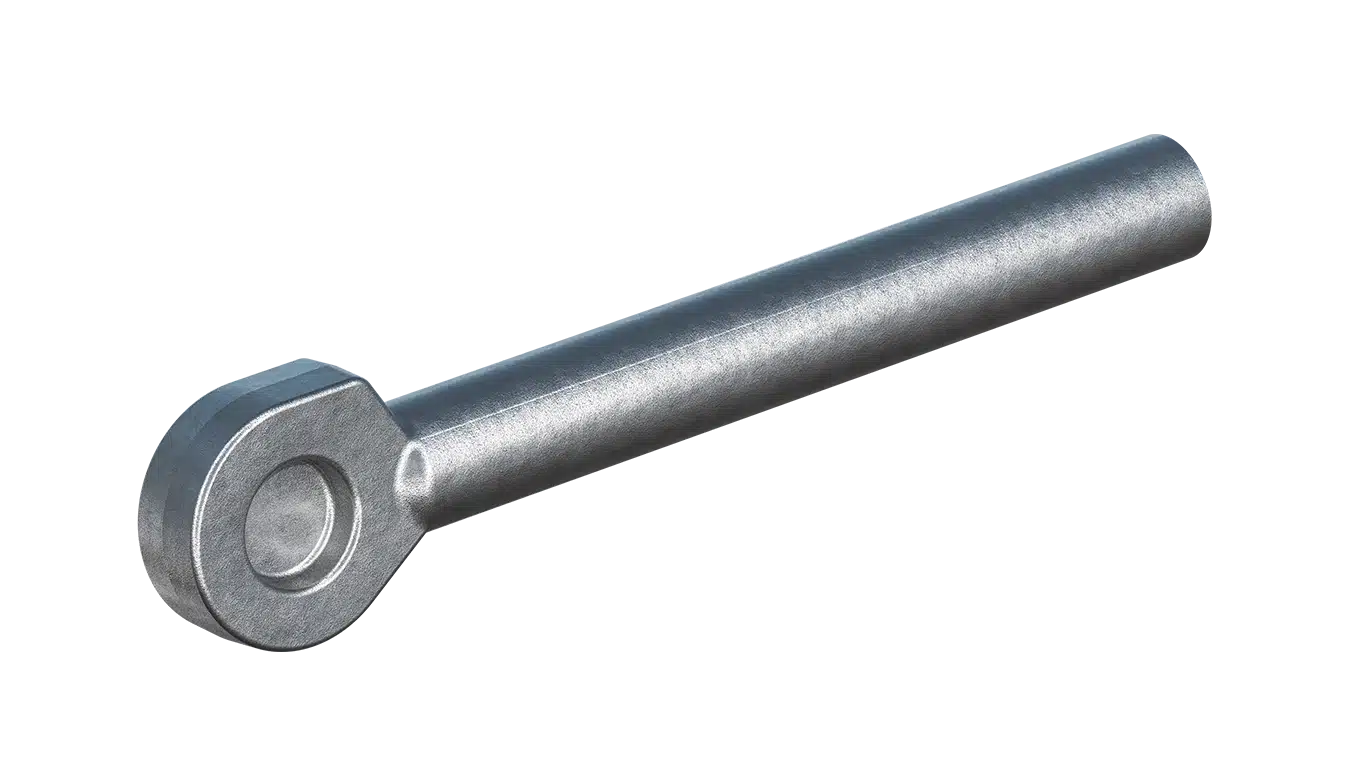
ŒILLET DE BIELLE
Acier
Construction
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
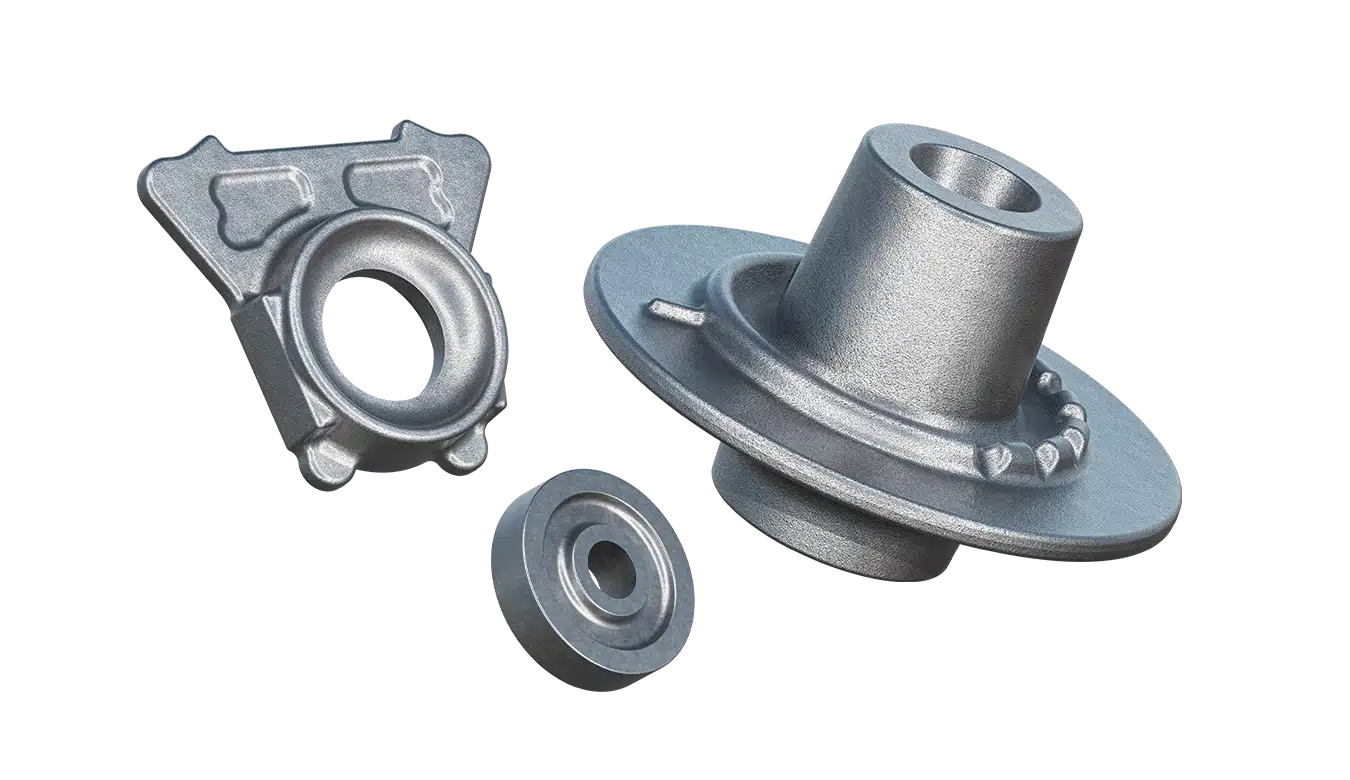
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
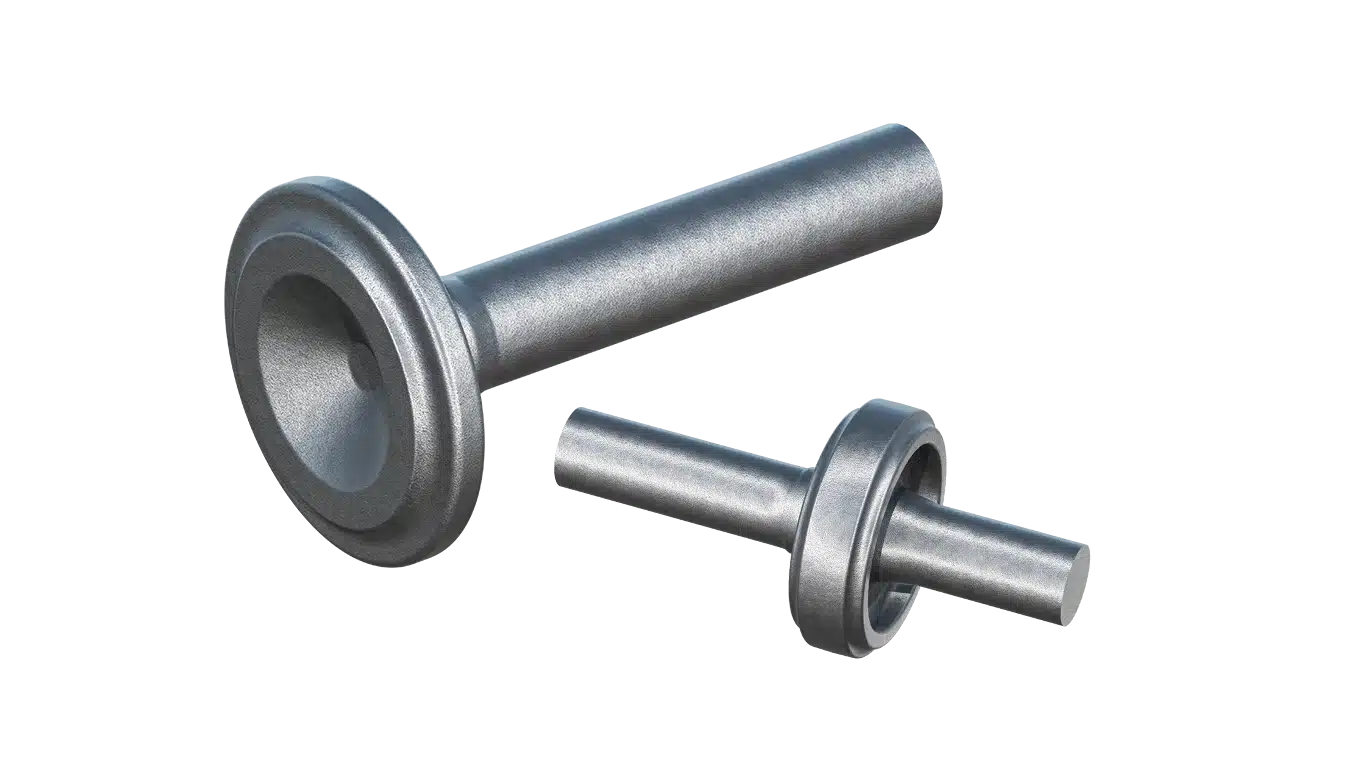
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
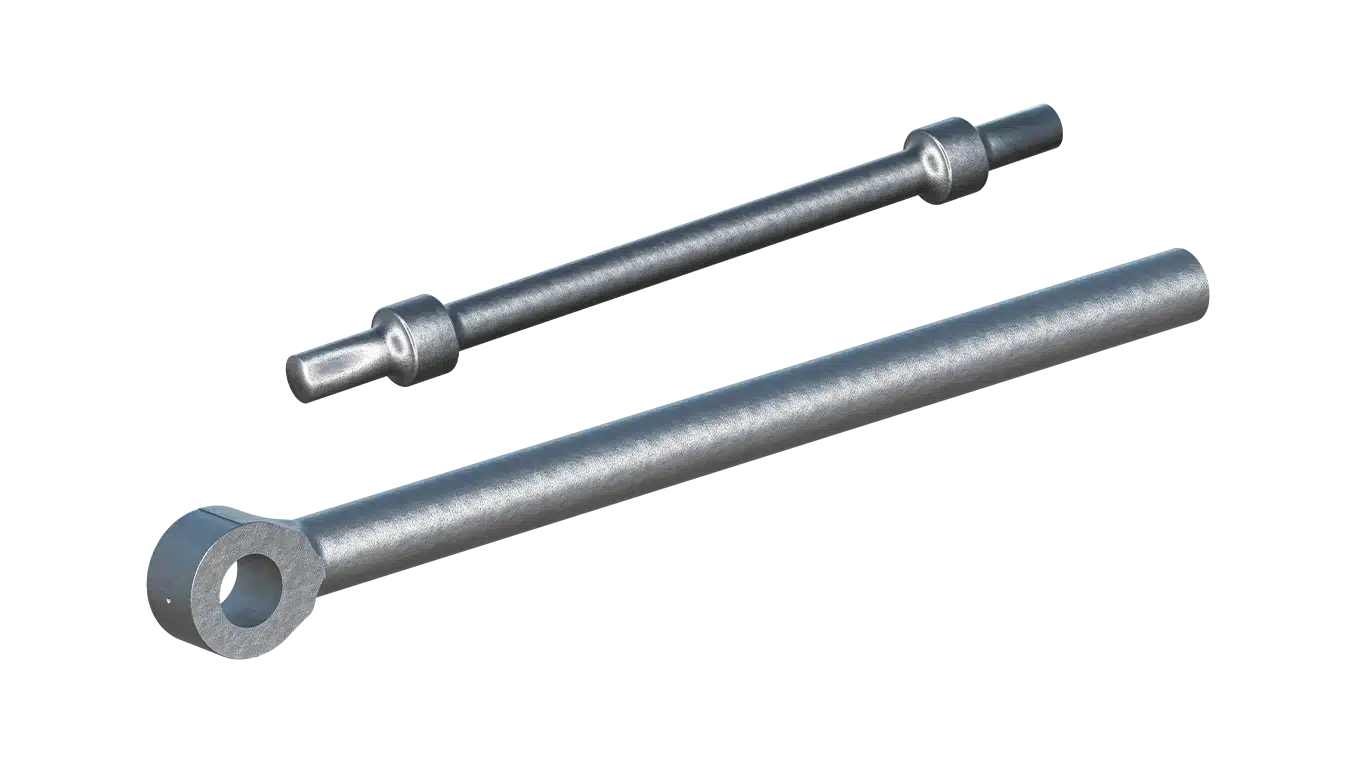
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
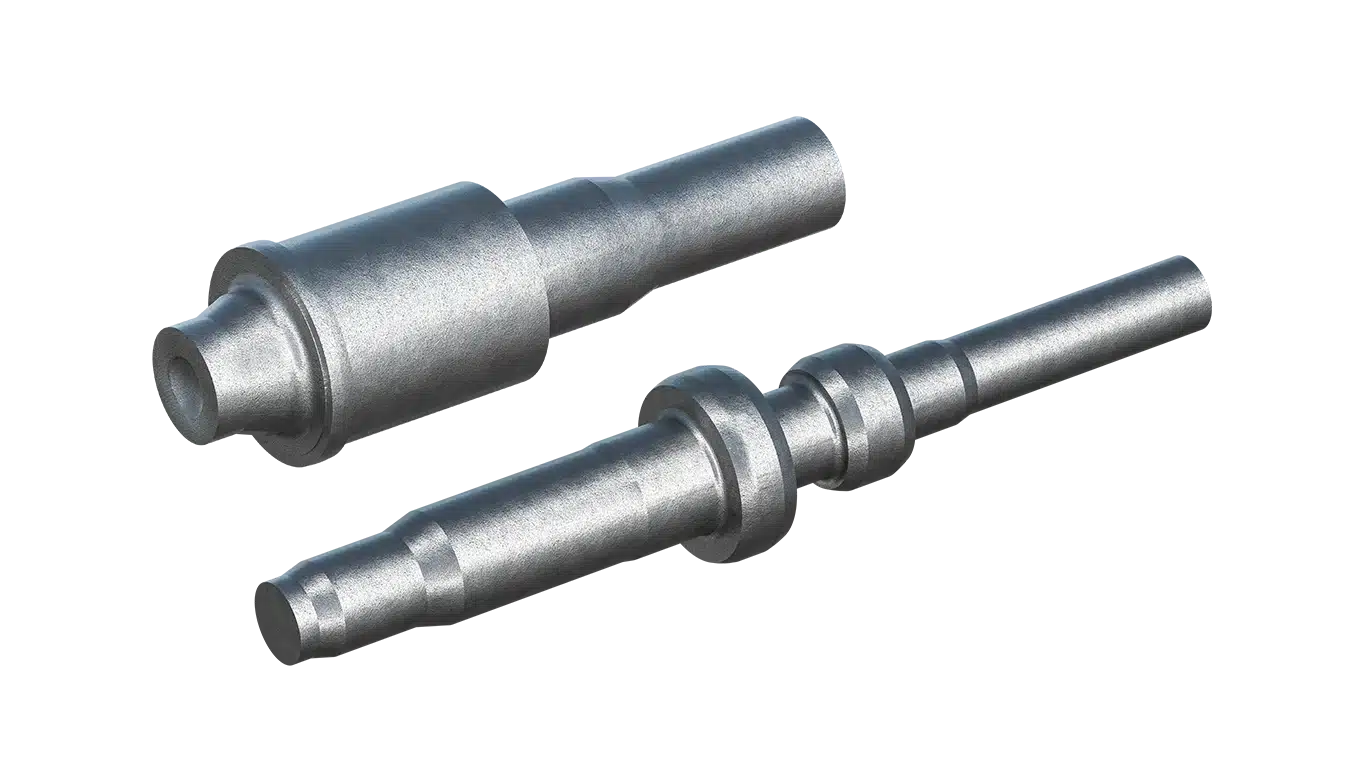
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
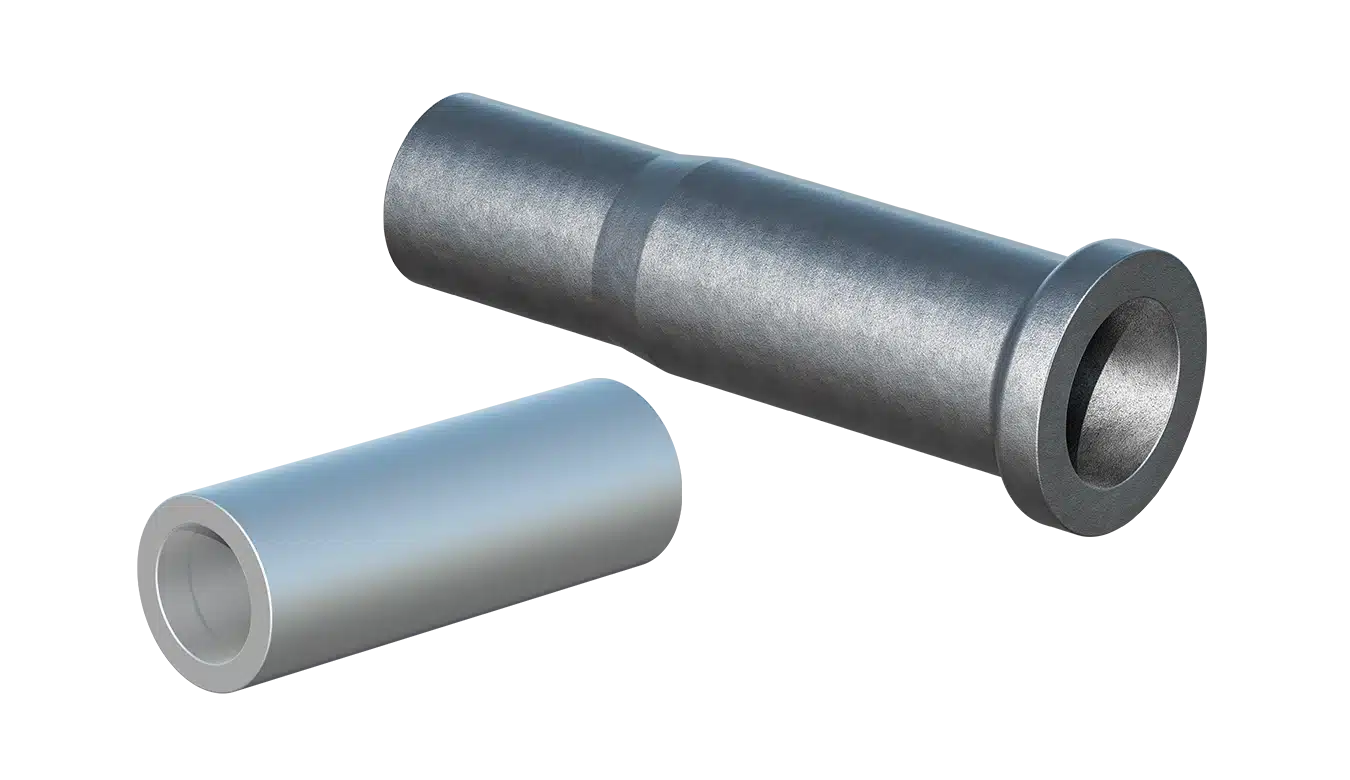
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
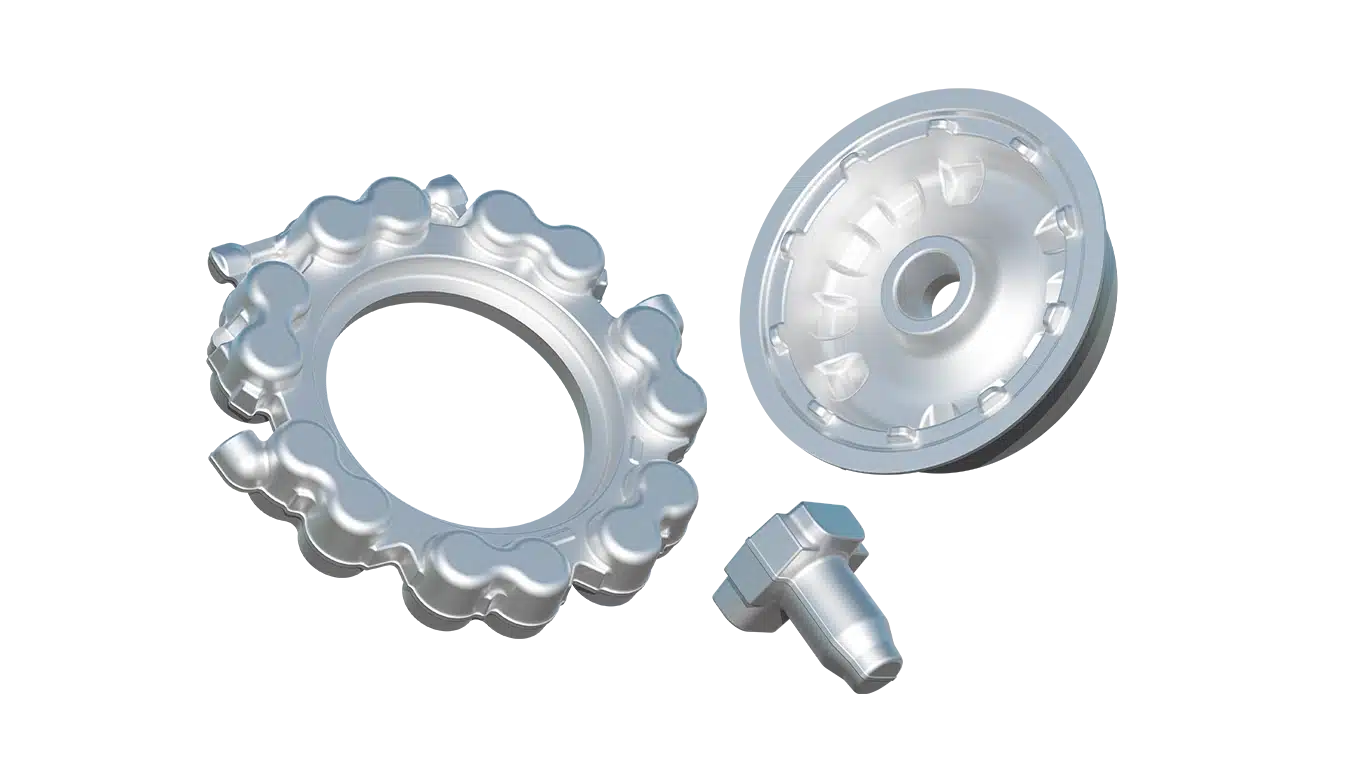
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
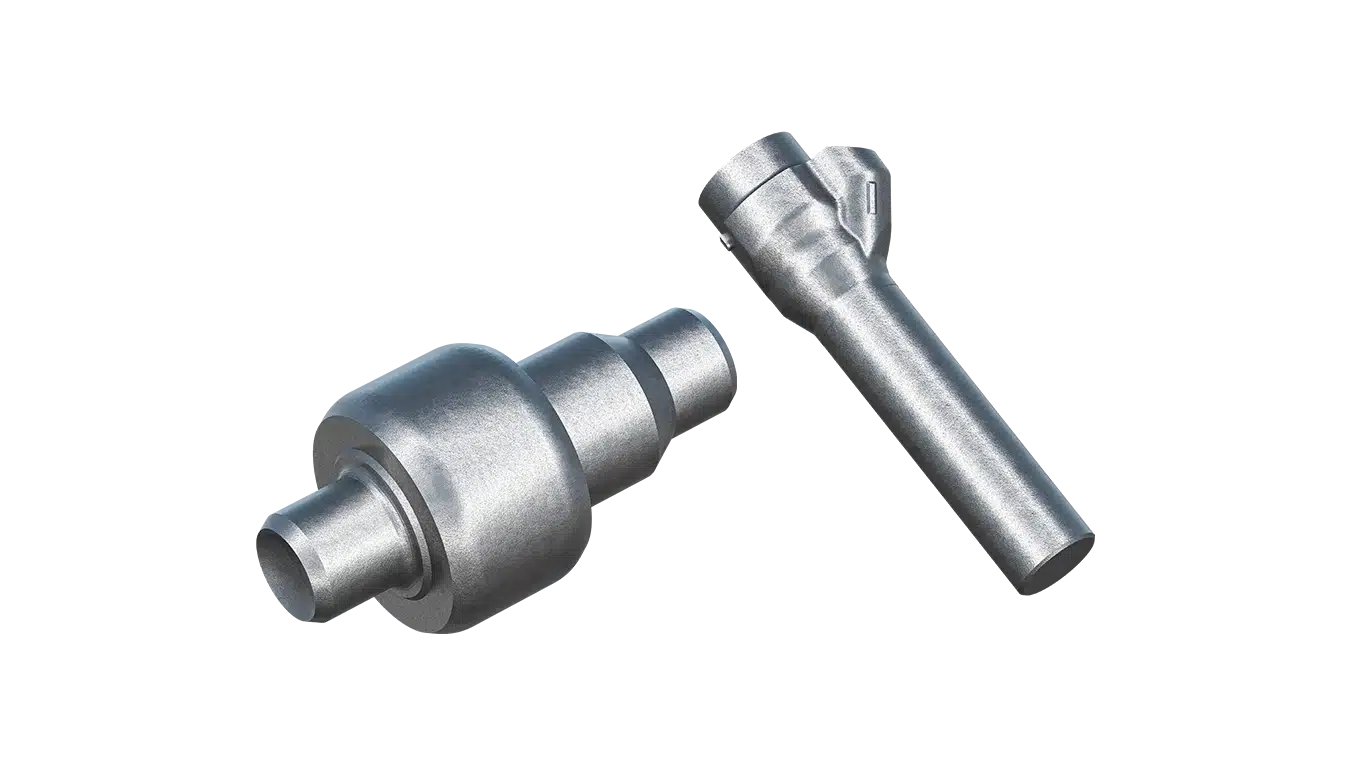
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
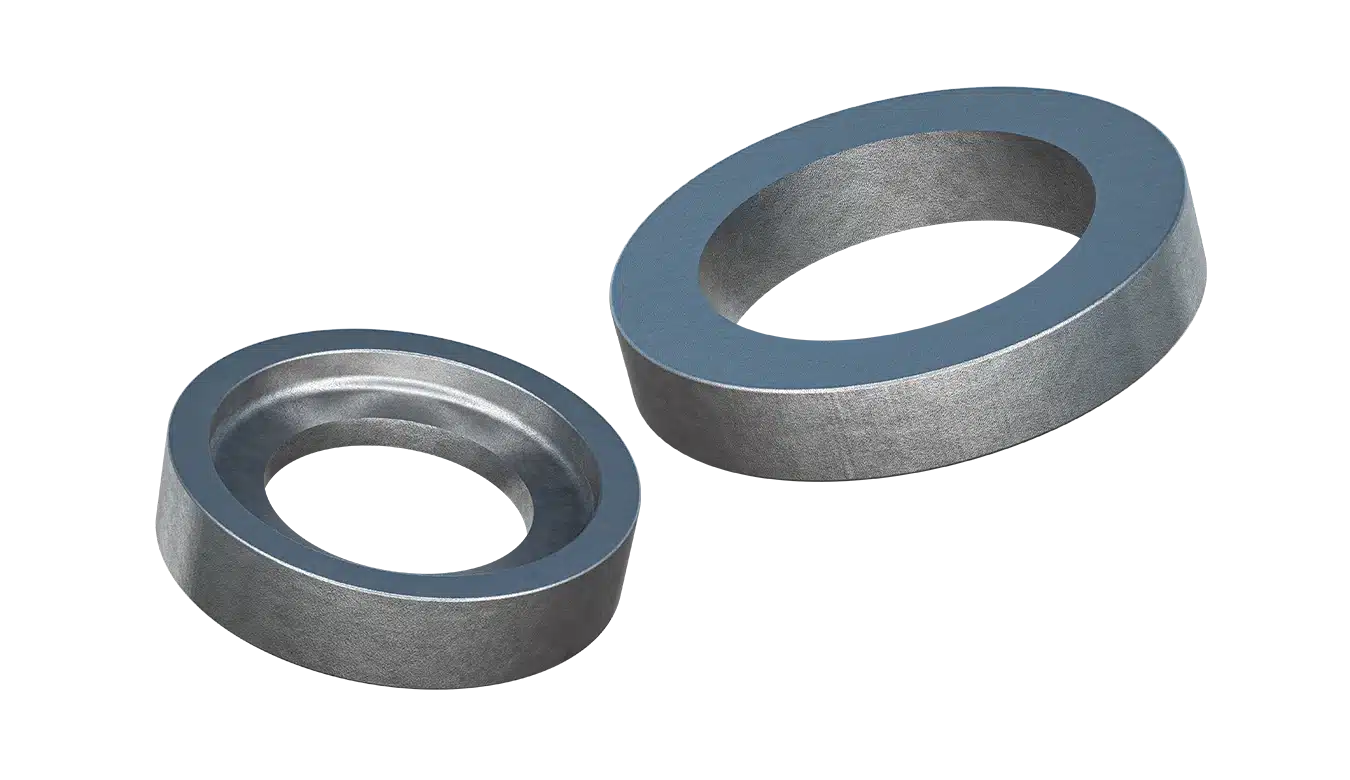
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite