Une diversité unique de savoir-faire
Forge à mi-chaud
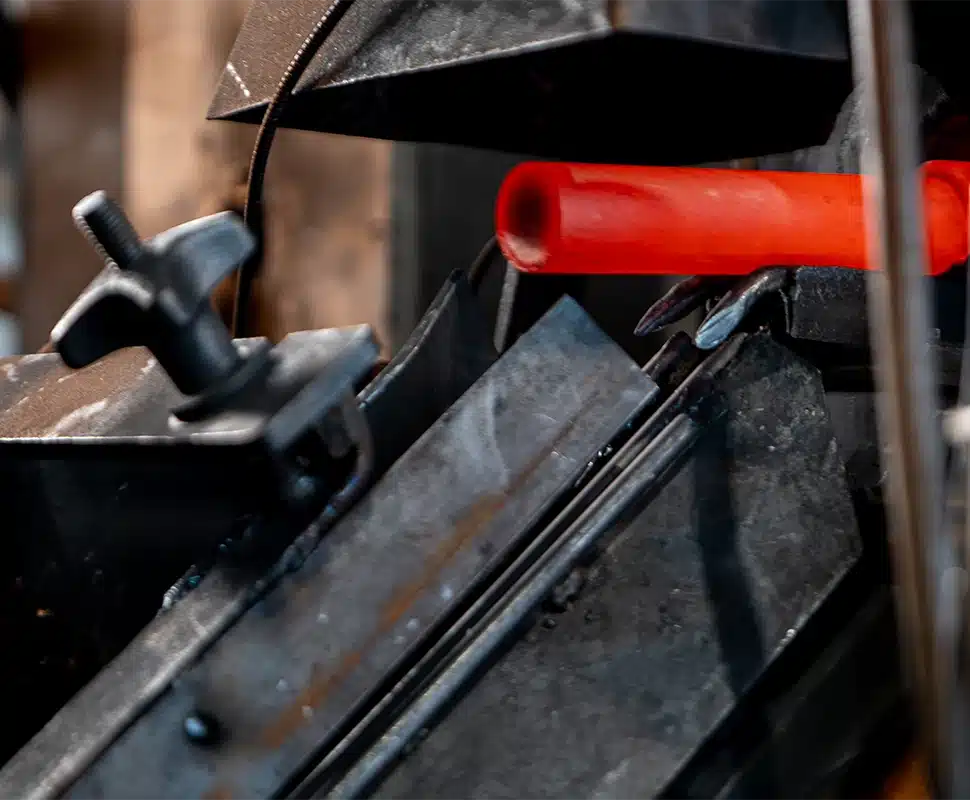
La forge à mi-chaud se situe entre la forge à froid et la forge à chaud. Pour les alliages d’acier, elle est généralement réalisée dans une plage comprise entre environ 650 °C et 1 000 °C, selon la nuance, la géométrie et les propriétés recherchées. Cette température intermédiaire réduit la résistance du métal à la déformation par rapport à la forge à froid, tout en limitant l’oxydation et les variations dimensionnelles associées aux températures plus élevées. Le procédé combine ainsi formabilité, précision et maîtrise de l’état de surface.
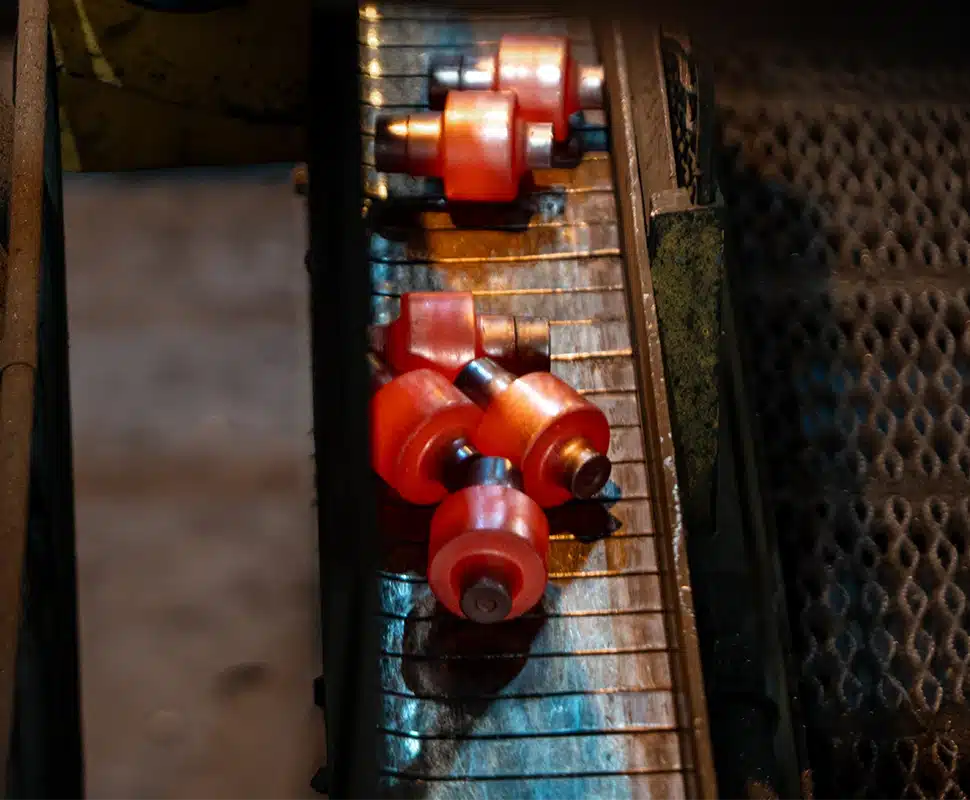
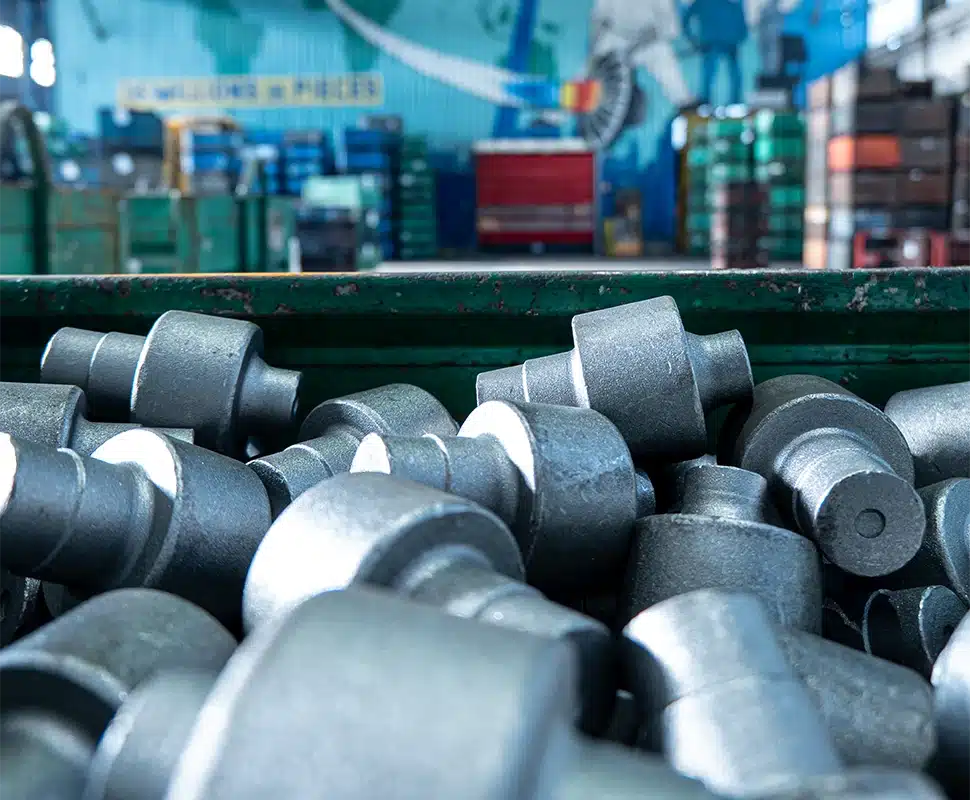
La forge à mi-chaud est particulièrement adaptée aux composants automobiles tels que les arbres, les engrenages, les pièces de transmission et les pièces d’injection. Elle permet de mettre en forme des aciers de résistance élevée et des géométries exigeantes, tout en conservant une bonne précision dimensionnelle. Setforge intègre ce procédé dans une offre couvrant la forge à froid, à mi-chaud et à chaud. Cette expertise permet de sélectionner la gamme la mieux adaptée à la matière, à la géométrie, aux volumes de production et aux performances attendues de chaque composant.
Un équilibre entre précision et formabilité
La forge à mi-chaud constitue une solution intermédiaire lorsque la précision de la forge à froid doit être associée à une plus grande capacité de déformation. L’élévation de température facilite l’écoulement de la matière et permet de former des nuances ou des géométries qui ne sont pas forgeables à température ambiante dans de bonnes conditions technico-économiques. Par rapport à la forge à chaud, les températures plus modérées réduisent la variation dimensionnelle liée à la thermique, l’oxydation, la décarburation et les surépaisseurs d’usinage. Les pièces peuvent ainsi présenter des tolérances plus serrées et des surfaces plus proches de leurs exigences finales.
La maîtrise de la fenêtre thermique reste essentielle pour exploiter ces avantages. Le chauffage par induction, le contrôle de la température et une cadence maîtrisée permettent de garantir la précision du procédé.
Capacités Setforge
Moyens et grands volumes de production
Acier, acier allié, acier microallié
Poids jusqu'à 4 kg
Diamètre jusqu'à 130 mm
Procédé de fabrication
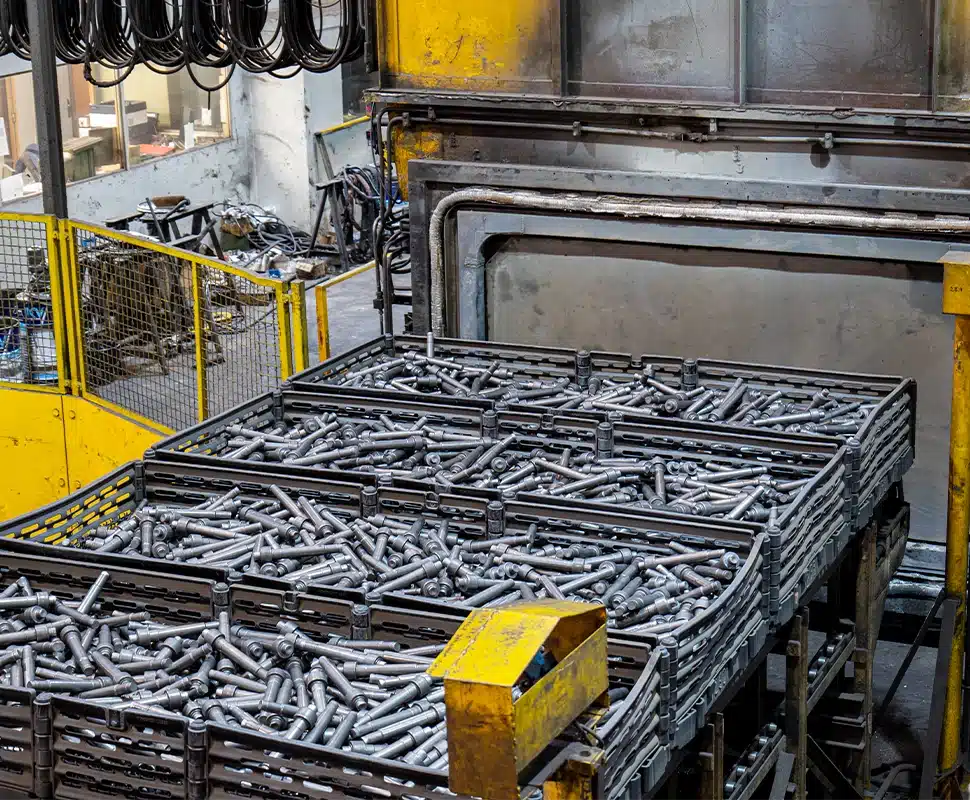
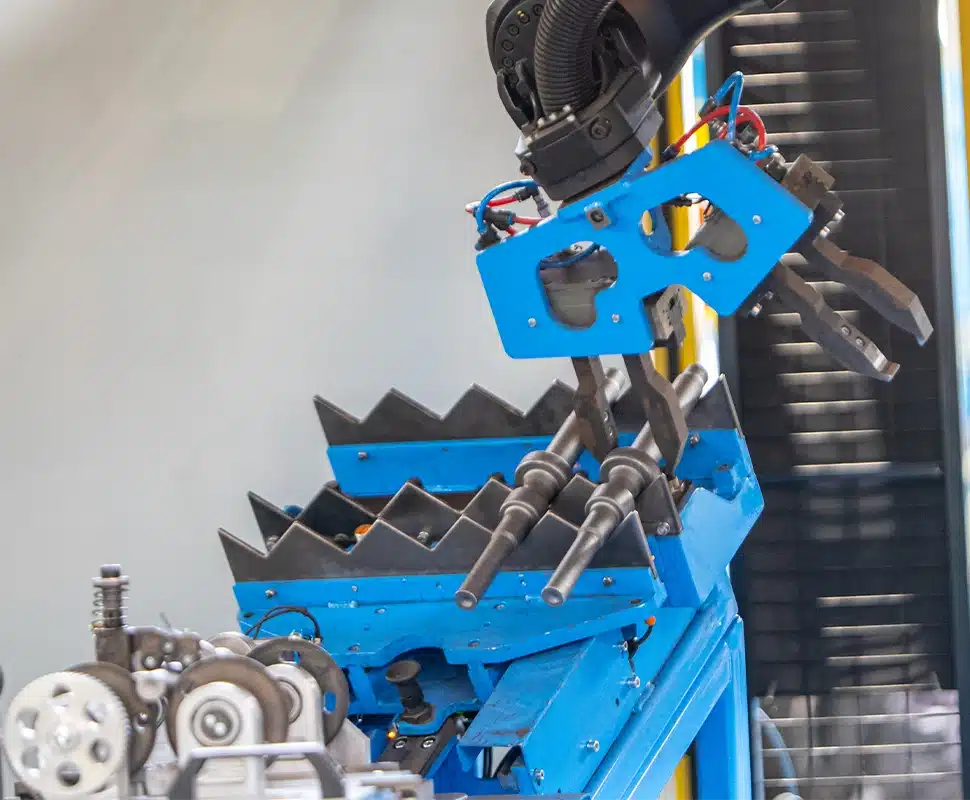
La forge à mi-chaud nécessite un contrôle précis de la température, de la lubrification et des paramètres d’outillage. Dans cette plage intermédiaire, la ductilité augmente tandis que les efforts de mise en forme diminuent par rapport à la forge à froid, facilitant la réalisation de pièces complexes avec une bonne maîtrise dimensionnelle. Le procédé convient notamment aux aciers au carbone et alliés de résistance moyenne à élevée, plus difficiles à mettre en forme à froid.
Les aciers présentant une teneur en carbone supérieure à 0,5 % peuvent particulièrement bénéficier de cette approche. Selon les cas d’usage, les nuances et les géométries, une trempe dans la chaude est possible permettant de se passer d’un four d’austénitisation. Dans d’autres cas, il est possible de quasiment préserver l’état métallurgique initial, évitant un traitement thermique supplémentaire.
POURQUOI LA FORGE À MI-CHAUD ?
La forge à mi-chaud associe la précision de la mise en forme à basse température à la capacité de déformation offerte par une matière chauffée. Elle permet ainsi de produire des composants complexes dans des aciers dont la résistance ou la ductilité rendent la forge à froid trop exigeante. Ses températures modérées limitent l’oxydation, la variation dimensionnelle due à la thermique et les surépaisseurs d’usinage par rapport à la forge à chaud. La proximité avec la géométrie finale contribue à améliorer l’utilisation de la matière et à réduire les opérations secondaires.
Découvrons ensemble comment la forge à mi-chaud peut bénéficier à votre projet !
Une consommation énergétique réduite
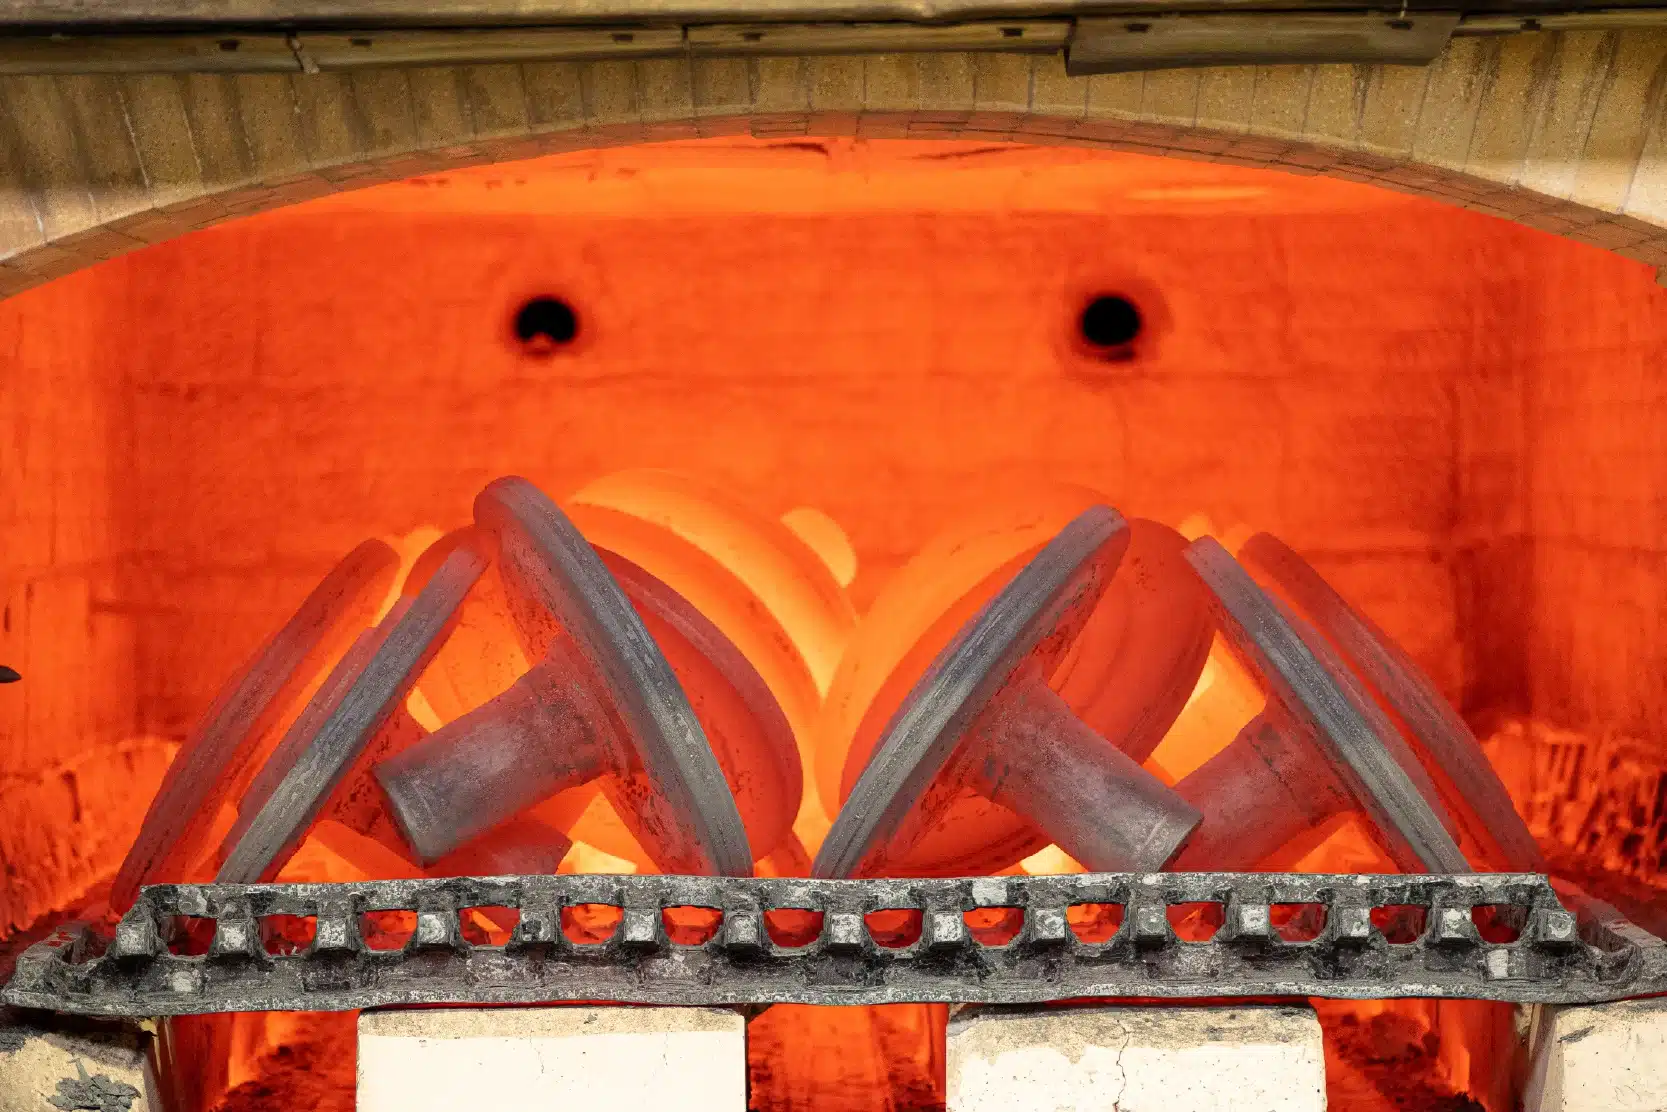
Le chauffage des lopins entre environ 650 et 1 000 °C nécessite moins d’énergie thermique qu’une forge à chaud réalisée autour de 1 100 à 1 250 °C. L’énergie est concentrée sur la matière et sur la température réellement nécessaire à sa mise en forme.
Le procédé permet également de réduire les opérations telles que le grenaillage, le traitement thermique et l’usinage.
Une oxydation limitée
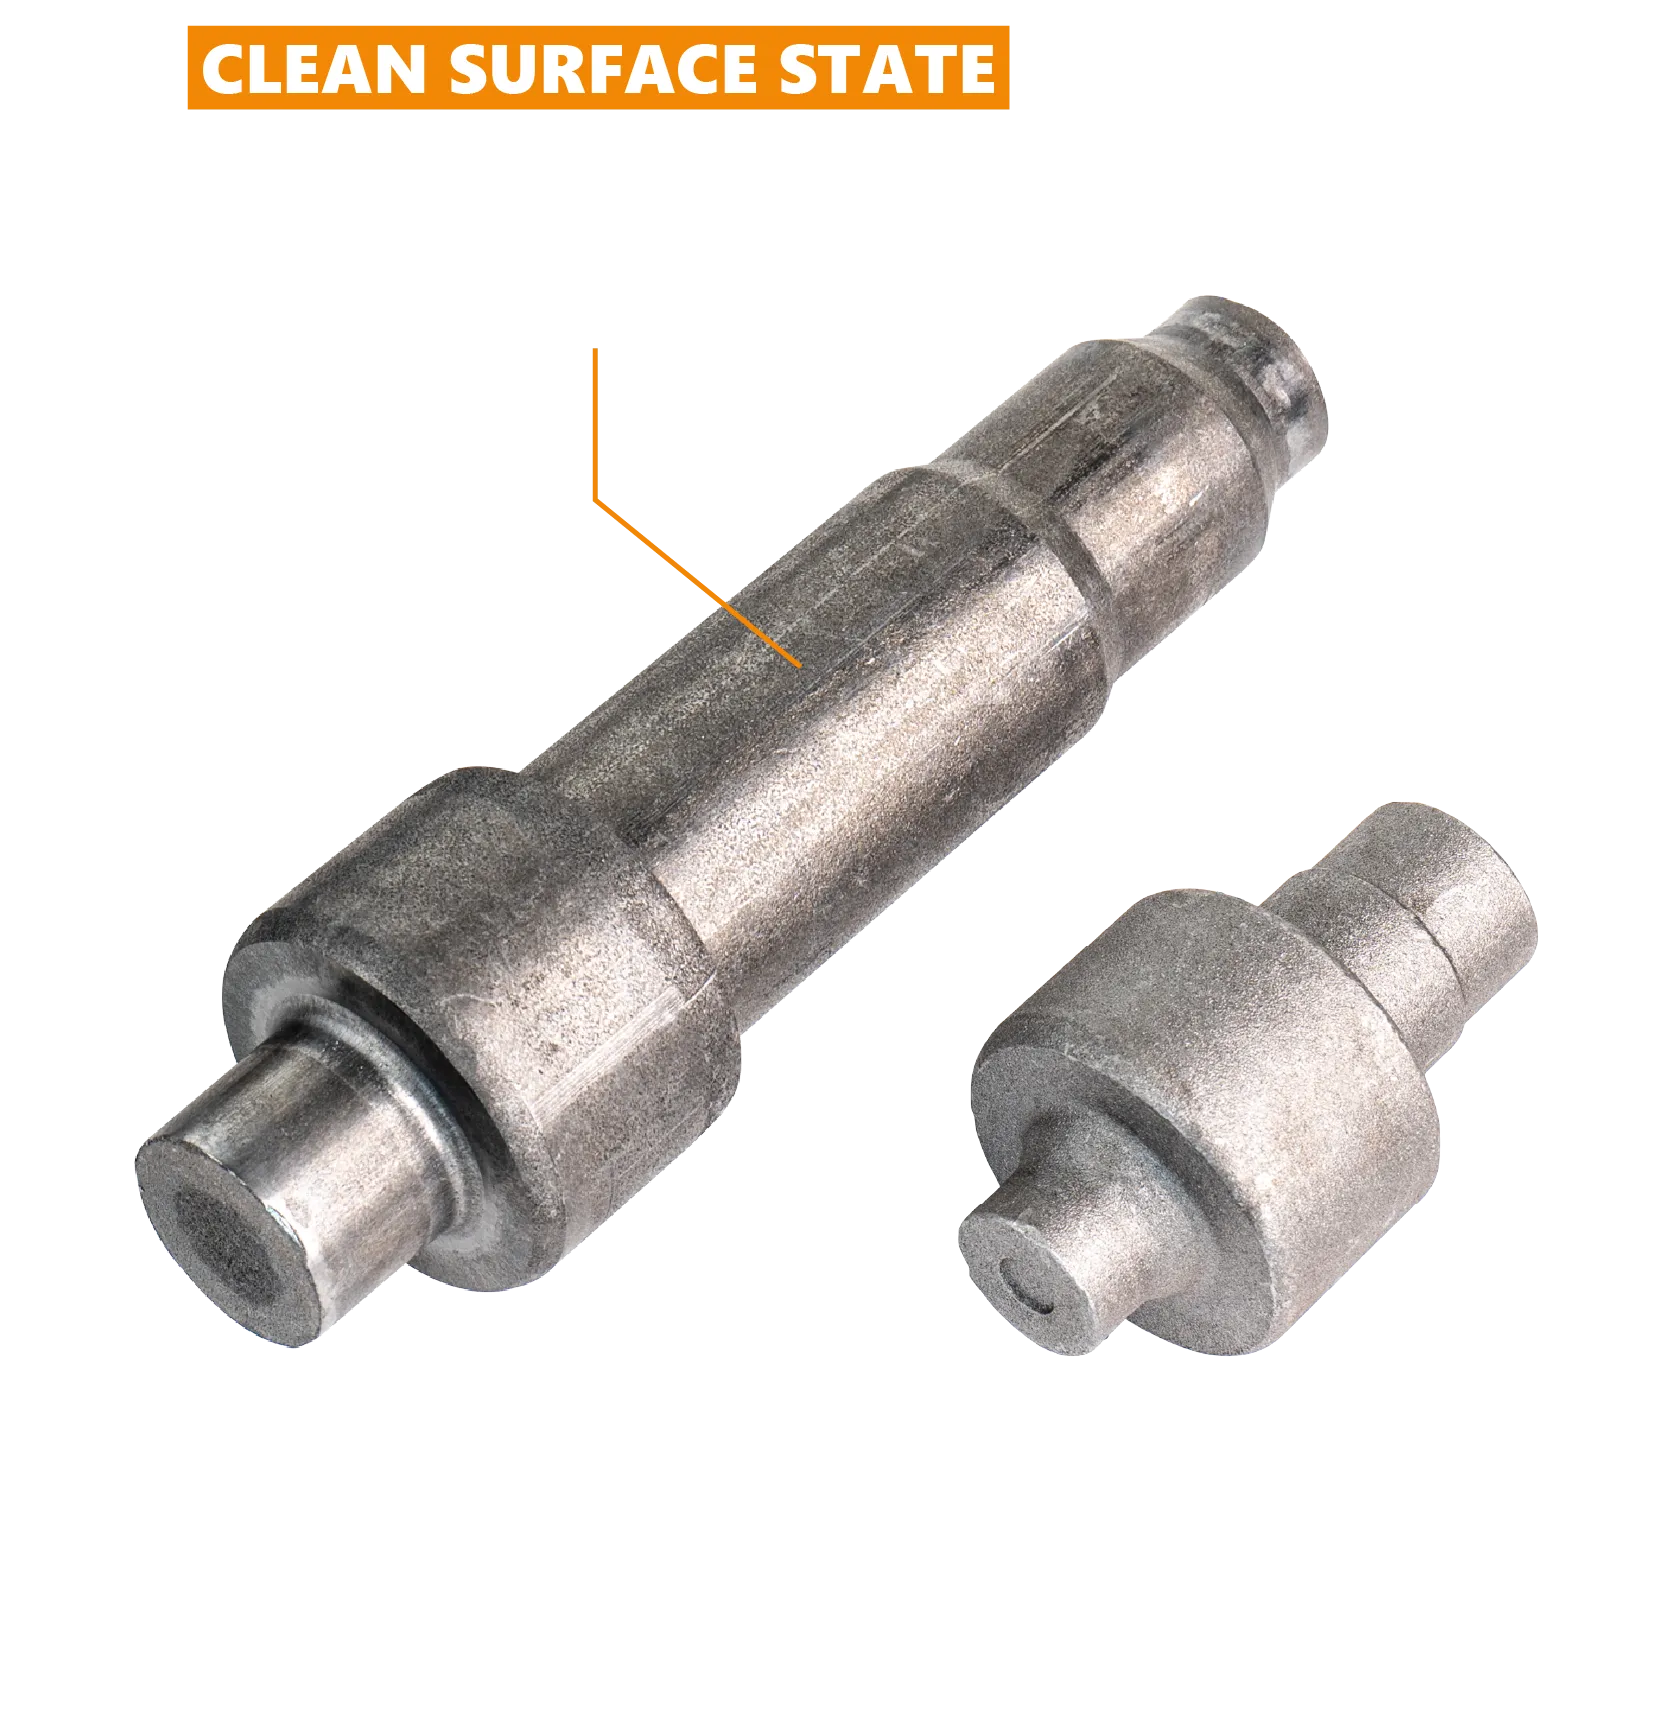
Les températures plus modérées et les temps de chauffe courts limitent le développement de la calamine et la décarburation par rapport aux procédés de forge à chaud conventionnels. Les pièces présentent ainsi des surfaces plus propres et plus régulières.
Cette réduction de l’oxydation permet de supprimer les opérations de décalaminage, et de réduire les surépaisseurs d’usinage. Dans certains cas, elle permet d’atteindre directement les qualités requises sur une surface fonctionnelle.
Une précision dimensionnelle élevée
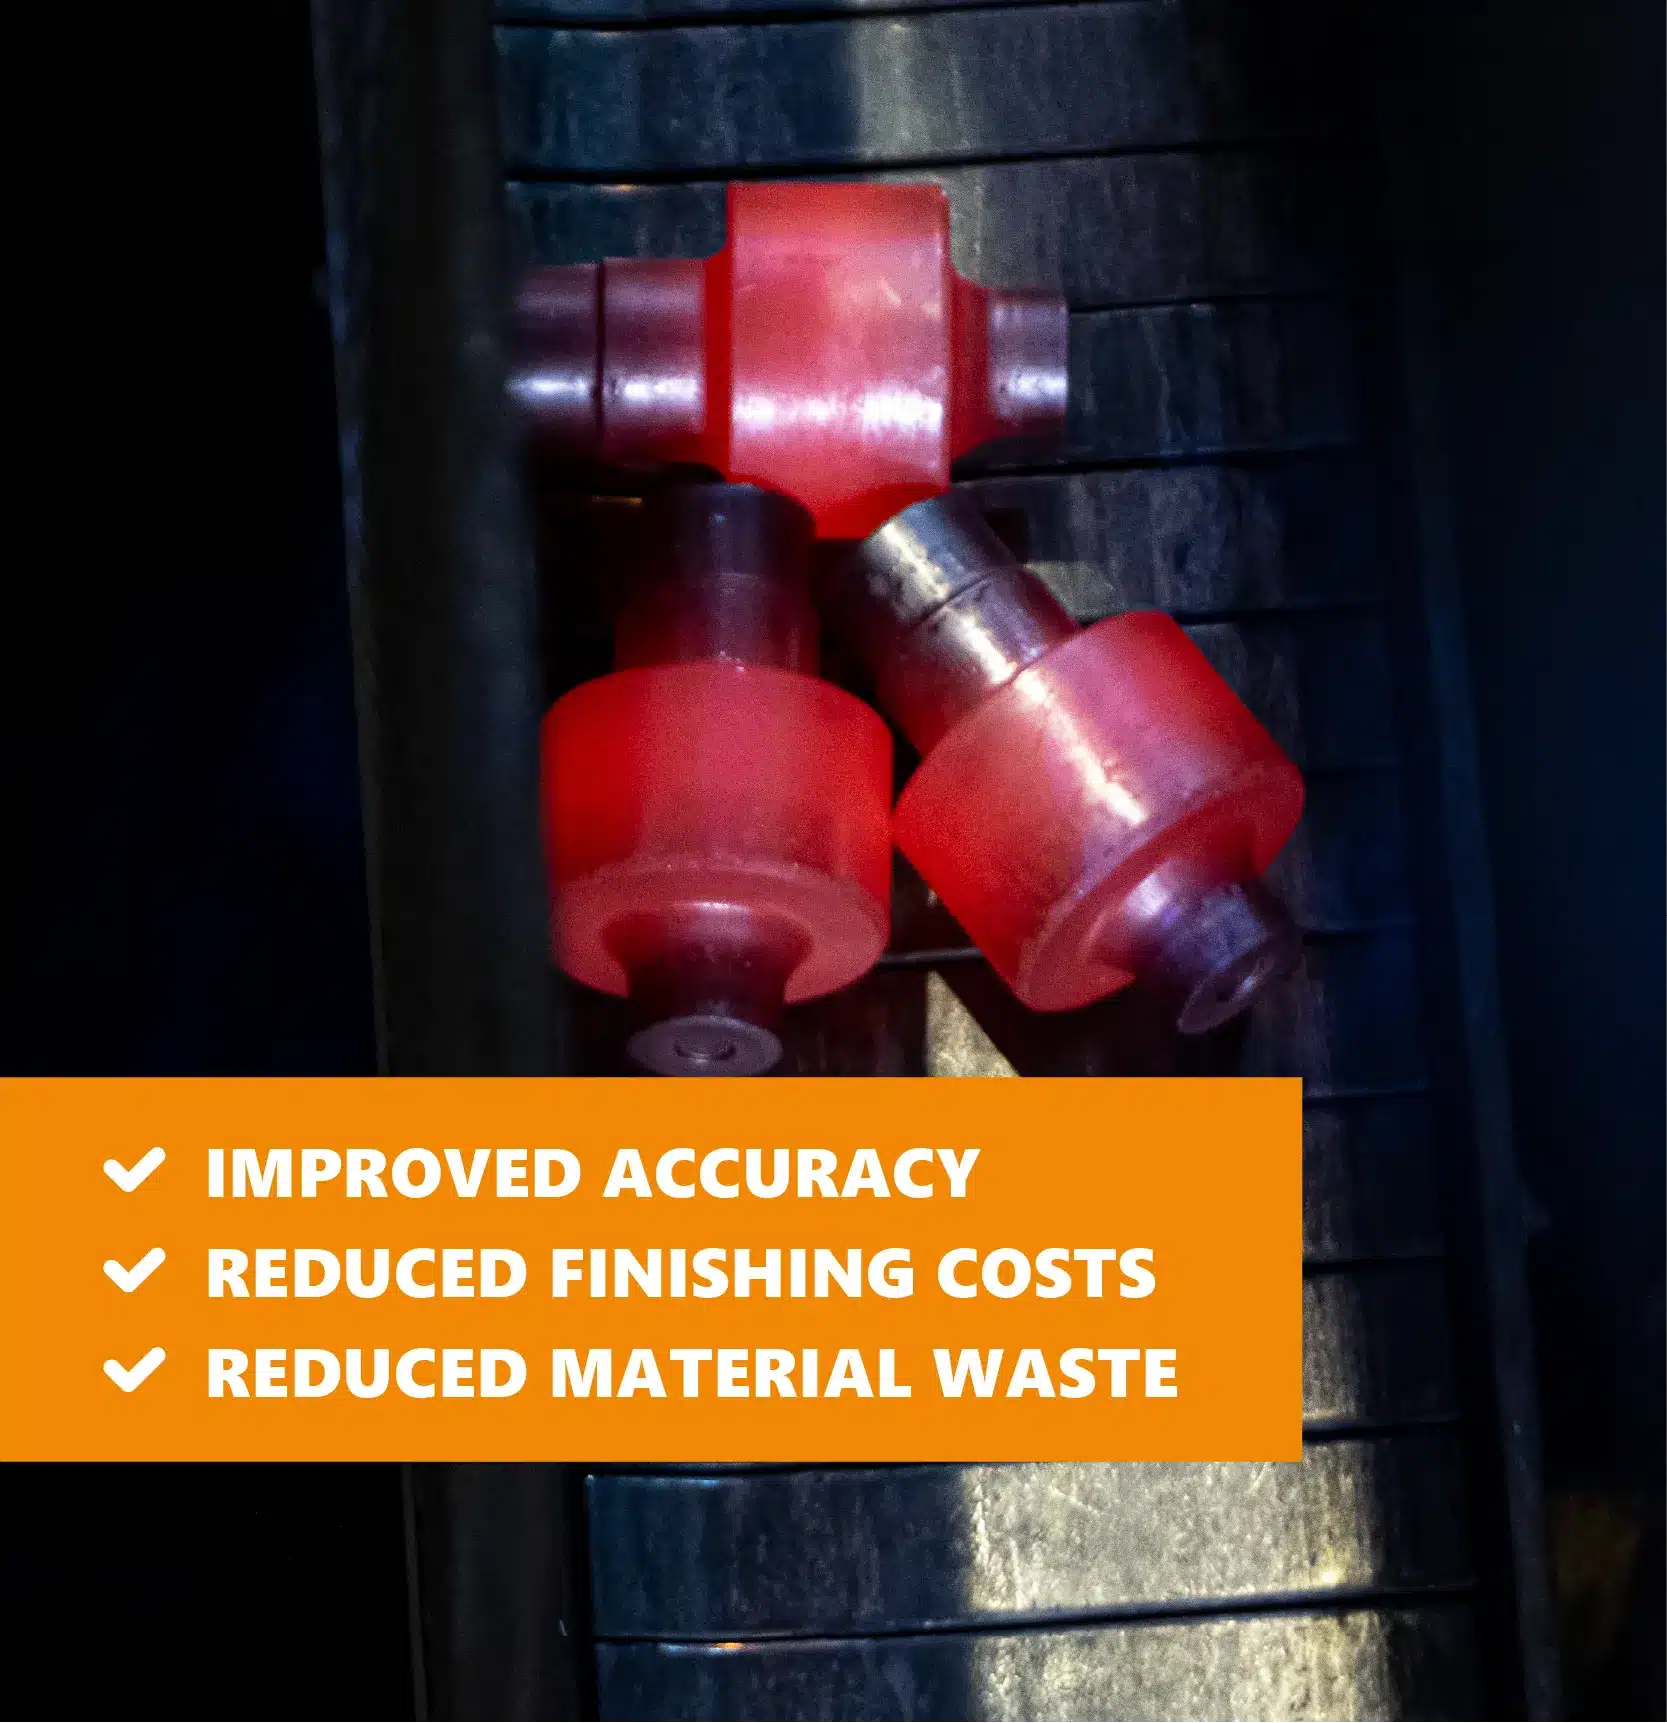
Le procédé impose une régulation thermique de l’outillage, qui permet de mieux maîtriser les variations dimensionnelles dues au refroidissement. Celles-ci sont ainsi plus faciles à anticiper et à intégrer dans la conception des matrices.
Les pièces obtenues présentent des tolérances serrées et une géométrie proche de la forme finale. Cette précision réduit les volumes à usiner, les pertes de matière et les coûts associés aux opérations de finition. Dans certains cas, il est possible d’atteindre directement un niveau dimensionnel net-shape.
Une plus grande capacité de déformation
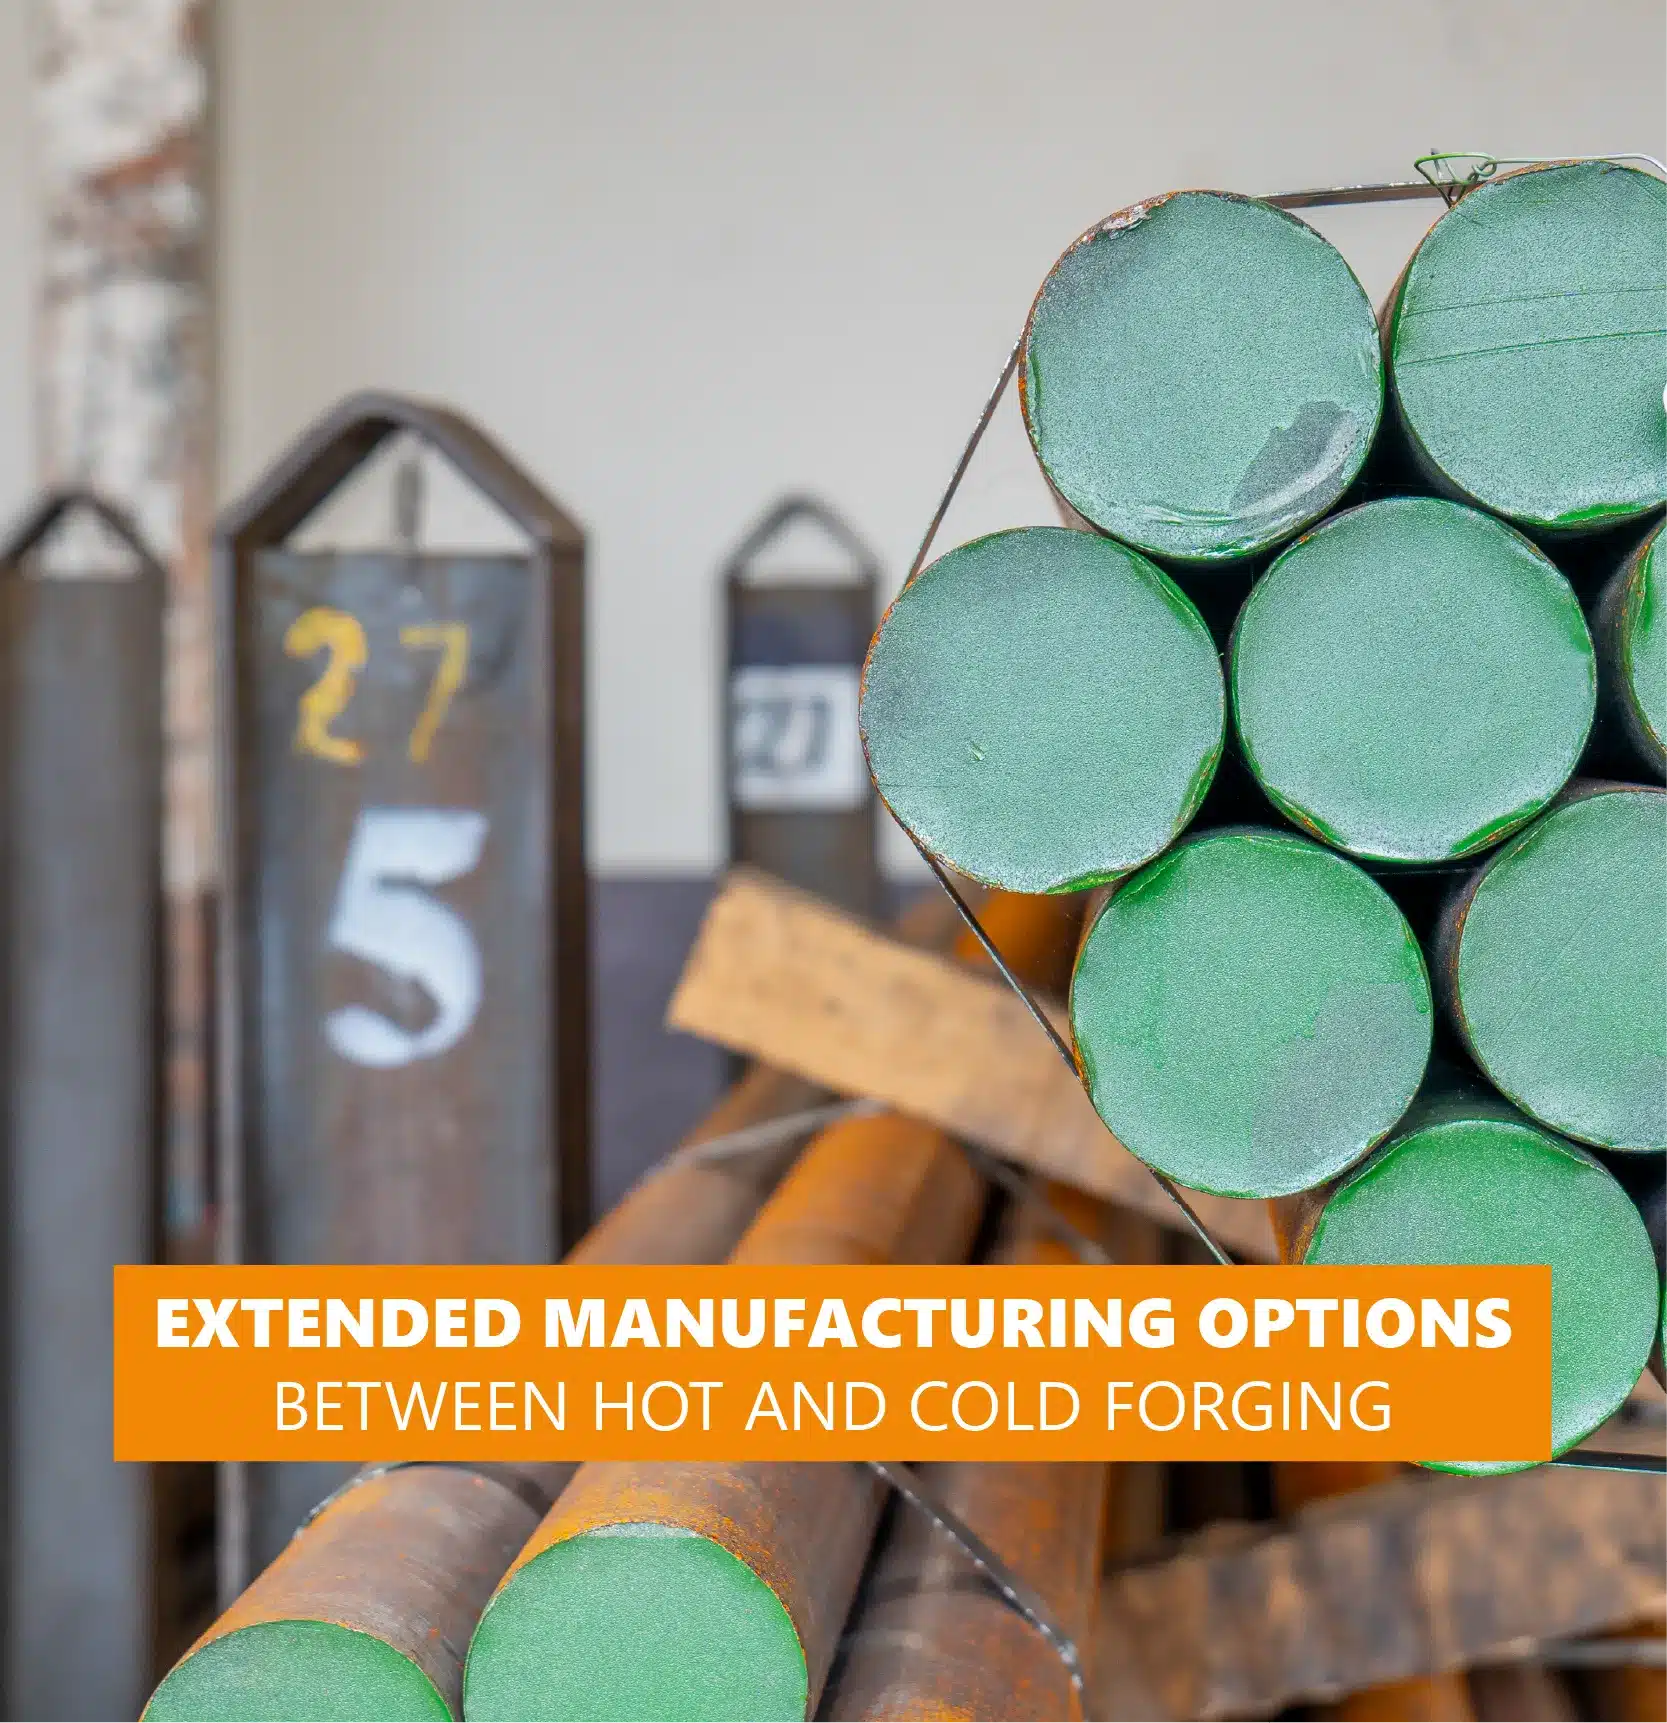
L’élévation de température réduit les efforts nécessaires et améliore la ductilité des aciers de résistance élevée. Des nuances ou des géométries difficiles à mettre en forme à froid deviennent ainsi accessibles.
Cette capacité permet de produire entre autres des arbres, des engrenages et des composants de transmission présentant des variations de section ou des détails fonctionnels complexes, sans recourir aux températures de la forge à chaud.
Des propriétés adaptées dès la fabrication
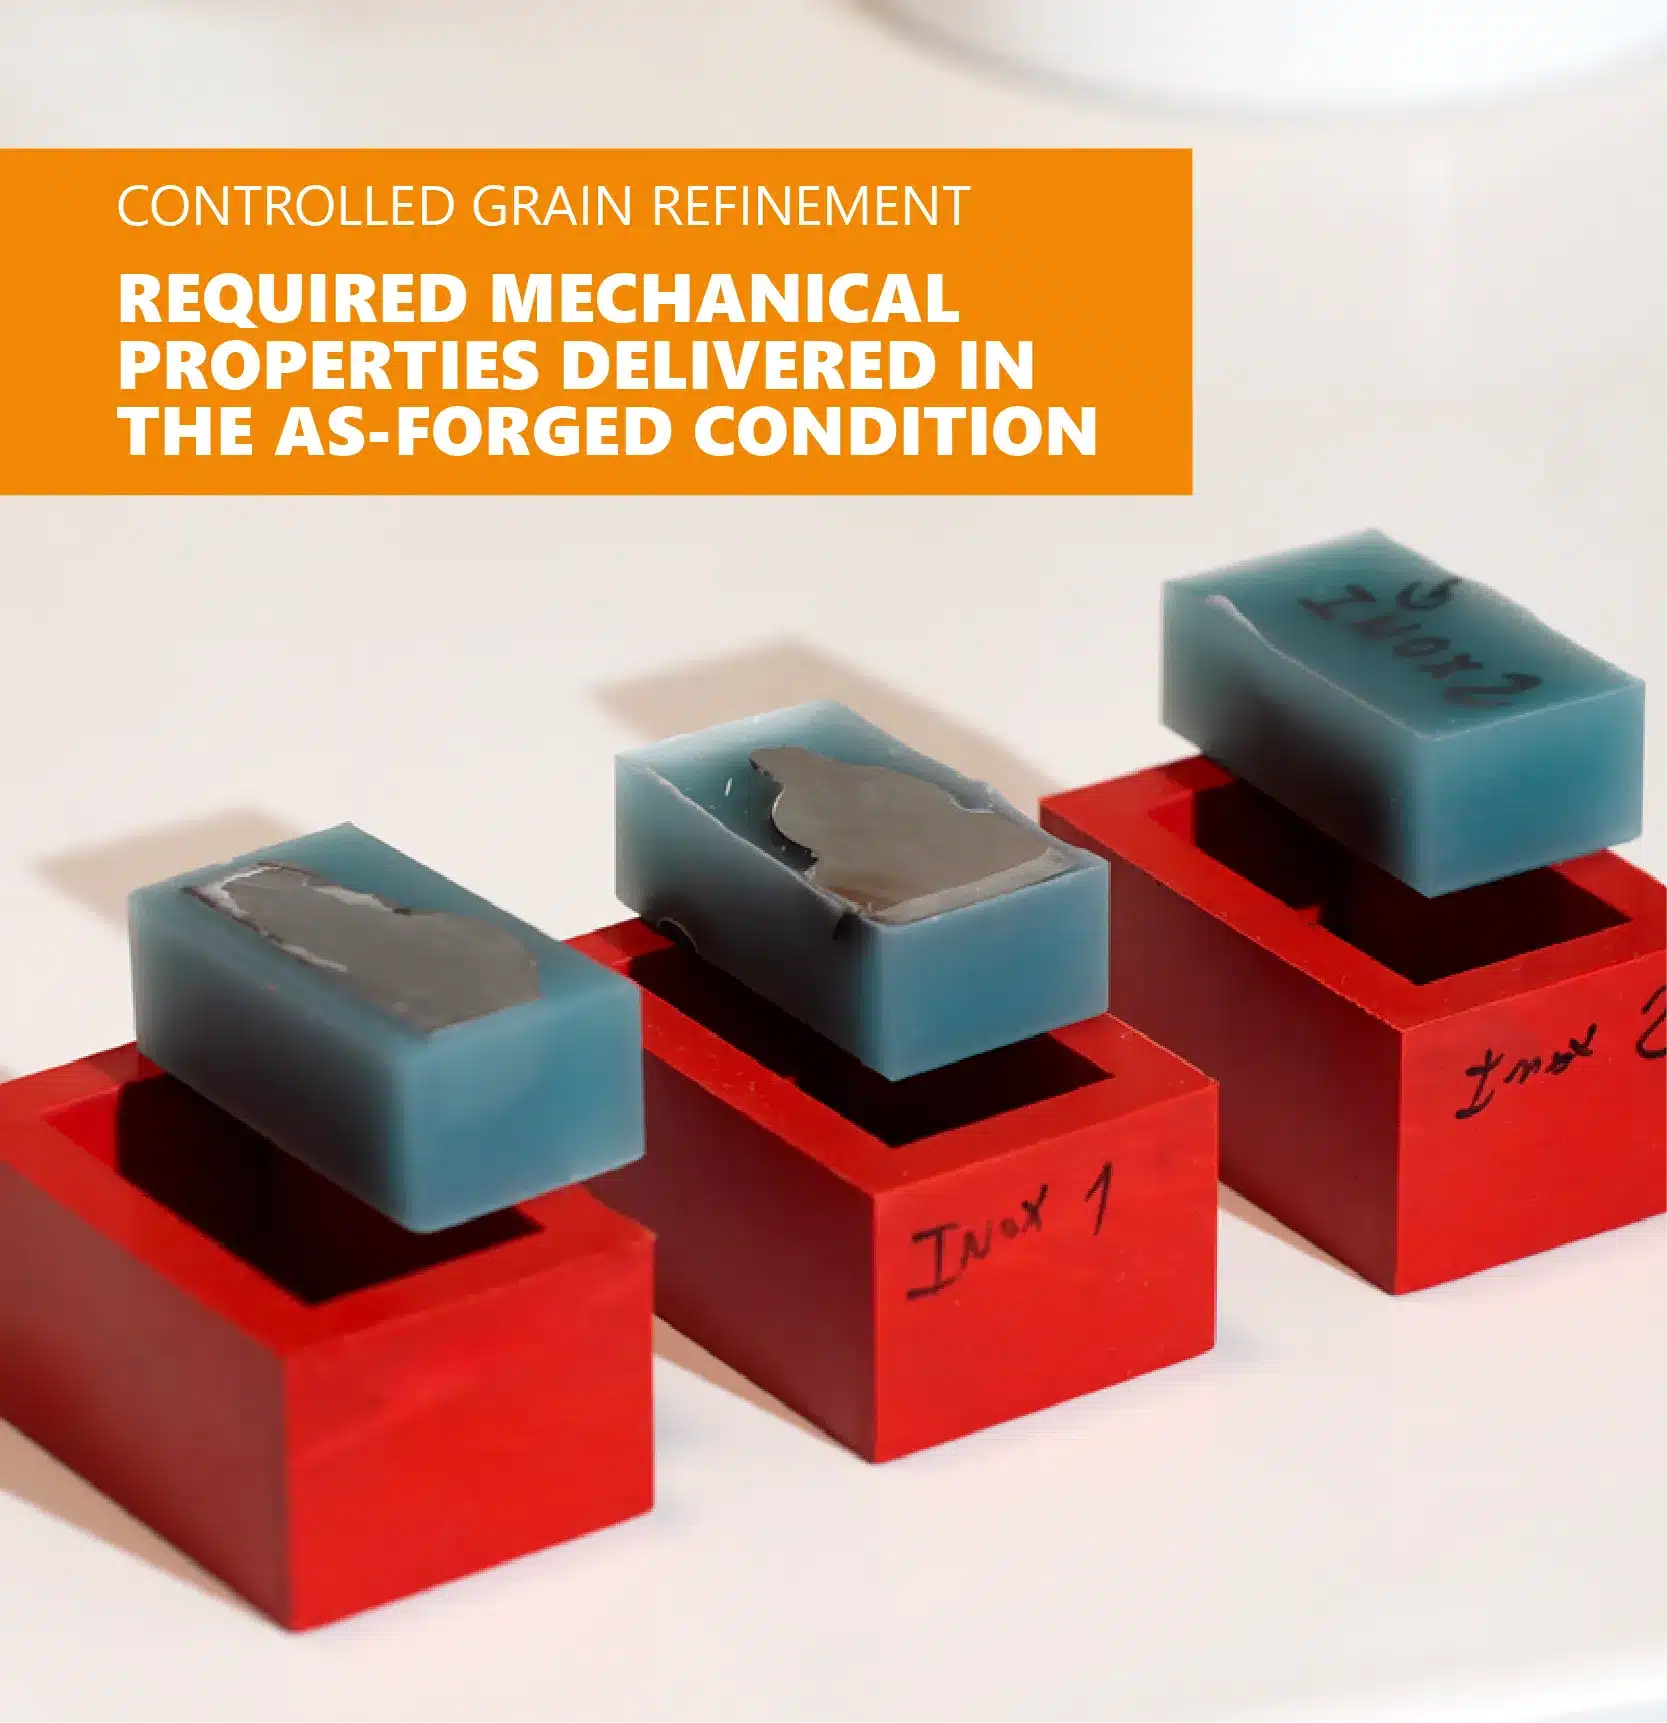
La combinaison de la température, de la déformation et du refroidissement permet de piloter la microstructure et les propriétés mécaniques du composant. La gamme est définie en fonction de la nuance et des performances attendues.
Pour certaines applications, le refroidissement contrôlé après forge peut contribuer à obtenir directement l’état métallurgique recherché ou à simplifier les traitements thermiques ultérieurs. Le procédé réduit ainsi le nombre d’étapes tout en maintenant les exigences de résistance et de répétabilité.
LA FORGE À MI-CHAUD CHEZ SETFORGE
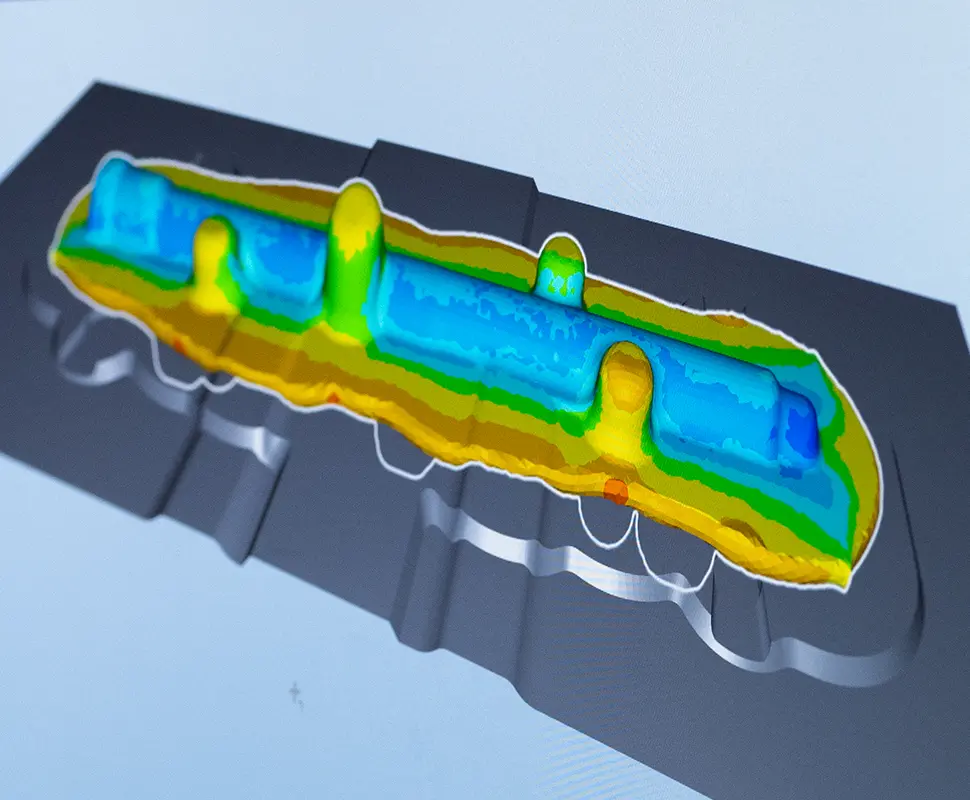
Setforge compte deux sociétés spécialisées dans la forge à mi-chaud : Setforge Near Net et Setforge Gauvin, qui disposent des lignes de traitement thermique nécessaires, ainsi que des capacités complémentaires en forge à froid et à chaud. Cette maîtrise des différentes plages de température permet de sélectionner le procédé le plus adapté à la matière, à la géométrie, aux tolérances et aux volumes de chaque projet. Nos équipes accompagnent les clients dans le choix de la nuance, la simulation de l’écoulement de la matière, la conception des outillages et la validation industrielle. Cette approche permet de comparer les différentes gammes et d’identifier le meilleur équilibre entre précision, performances et compétitivité.
Nos installations accompagnent les projets depuis les phases de développement jusqu’à la production en série. Le suivi de la matière, des paramètres de fabrication et des résultats de contrôle assure la traçabilité requise pour les applications automobiles et industrielles exigeantes.
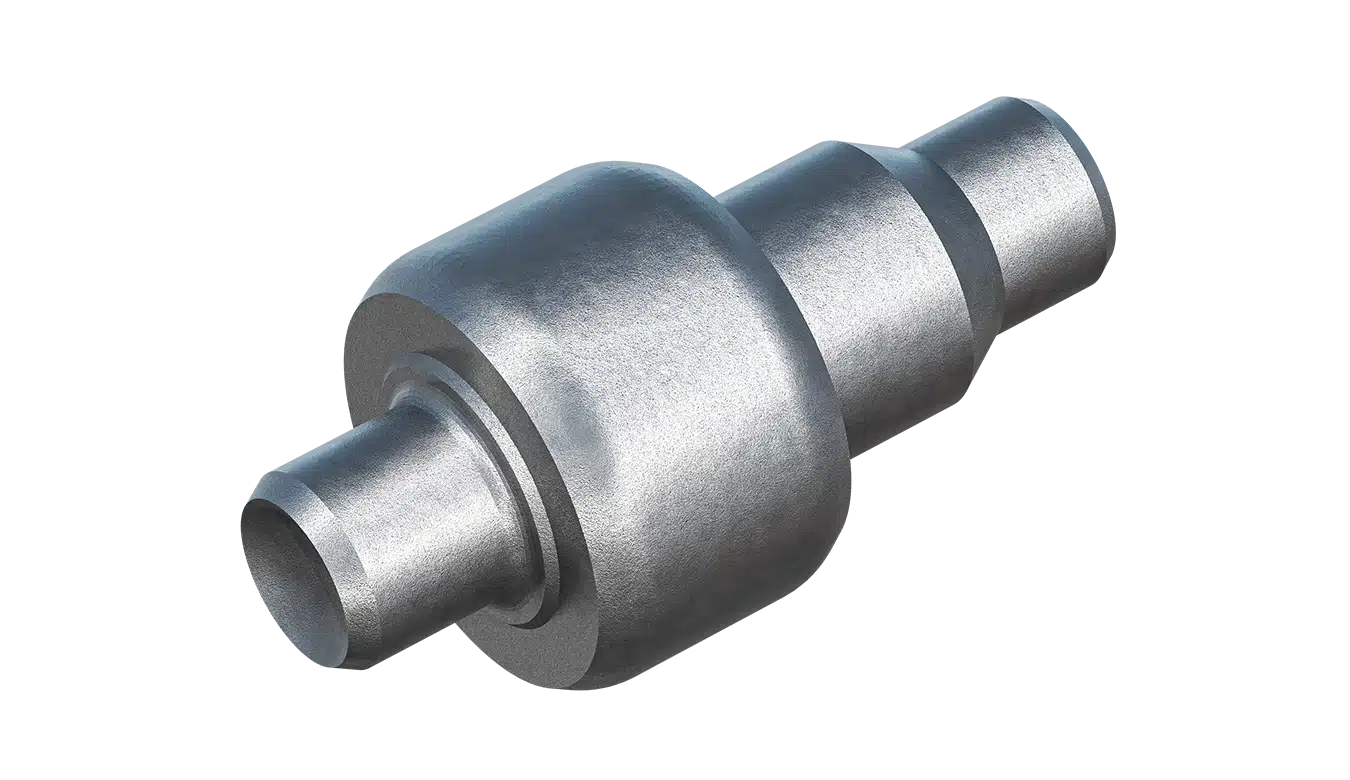
ARBRE DE RÉDUCTEUR ÉLECTRIQUE
Acier
Automobile
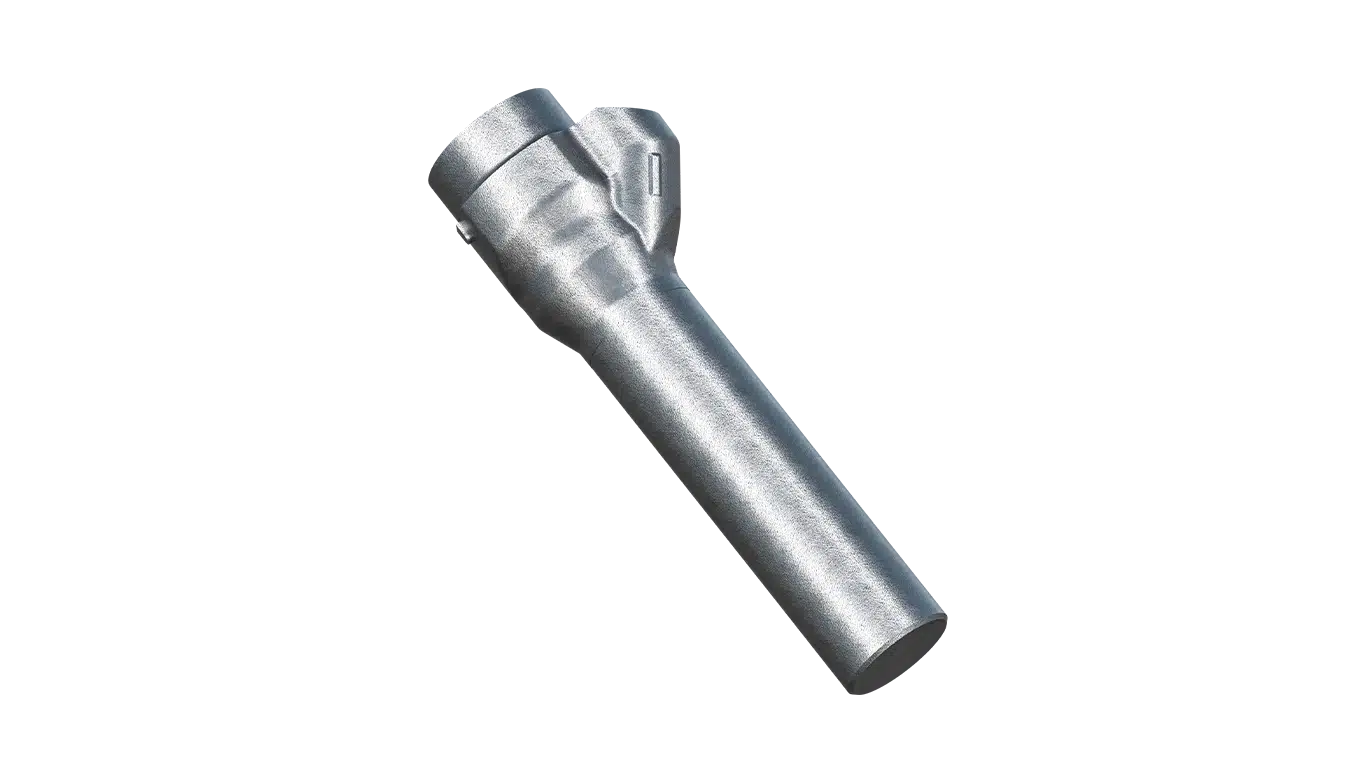
CORPS D'INJECTEUR
Acier
Poids lourds
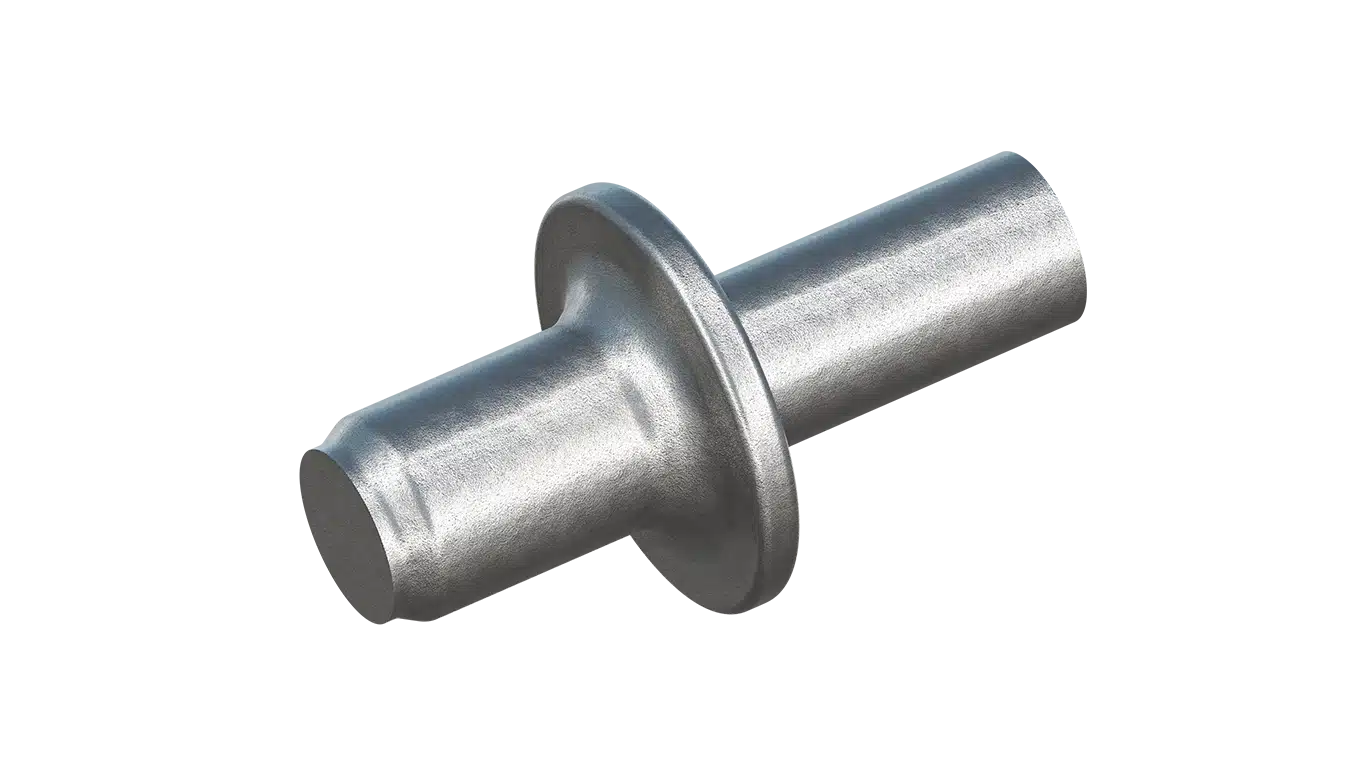
ARBRE
Acier
Hydrogène
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
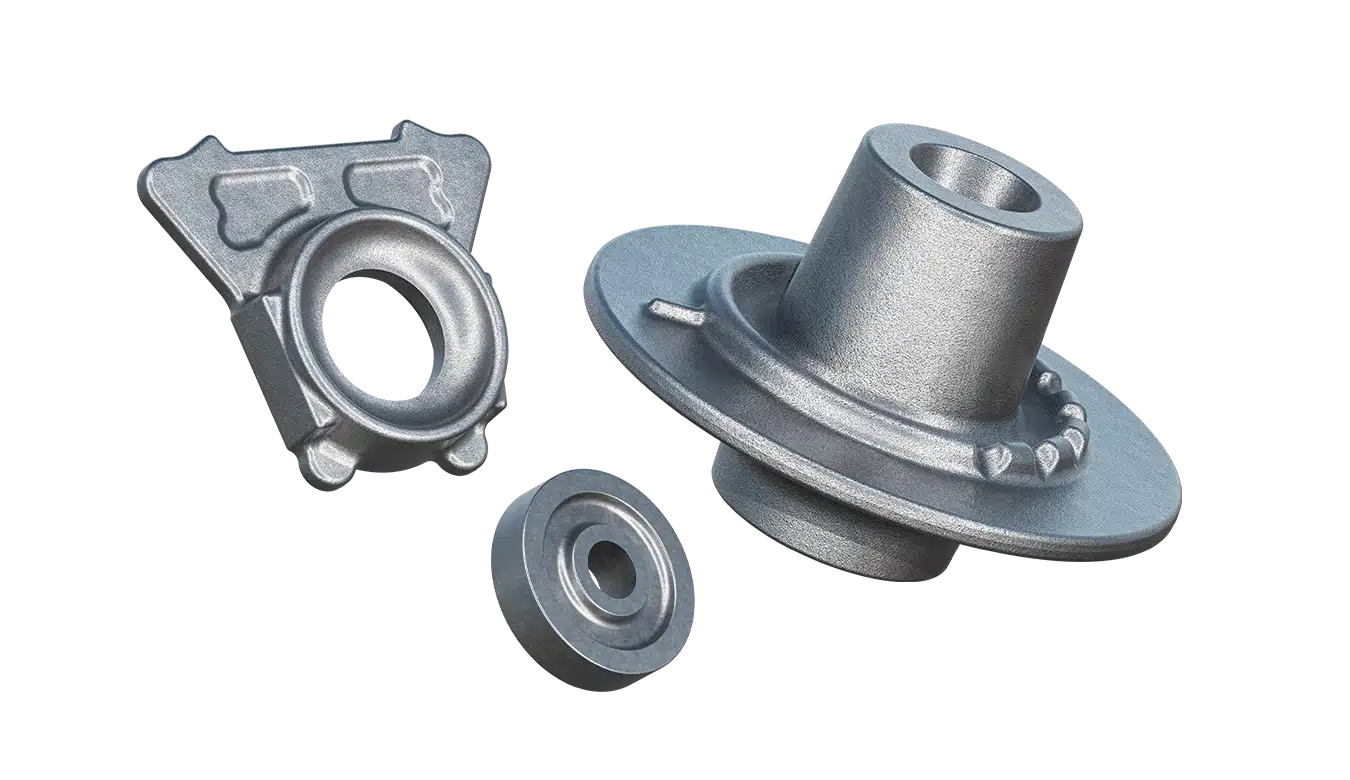
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
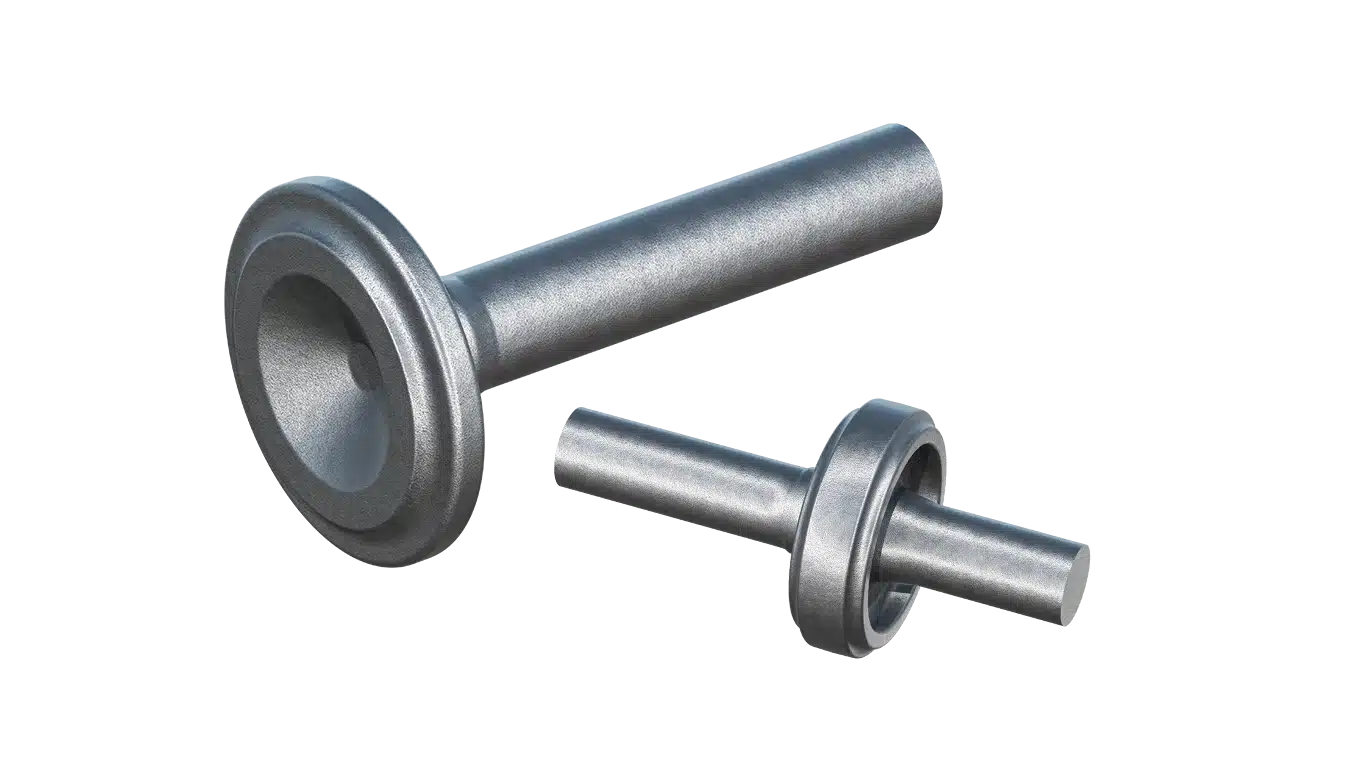
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
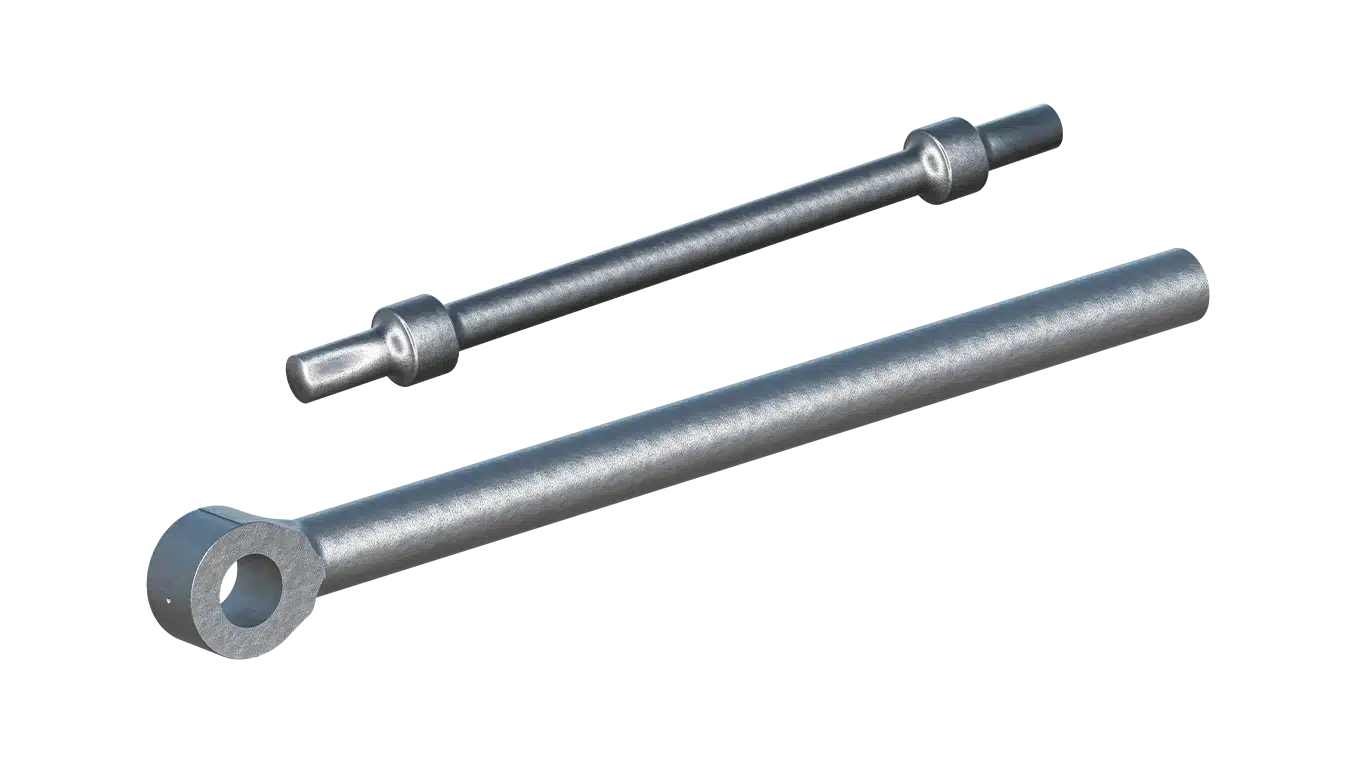
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
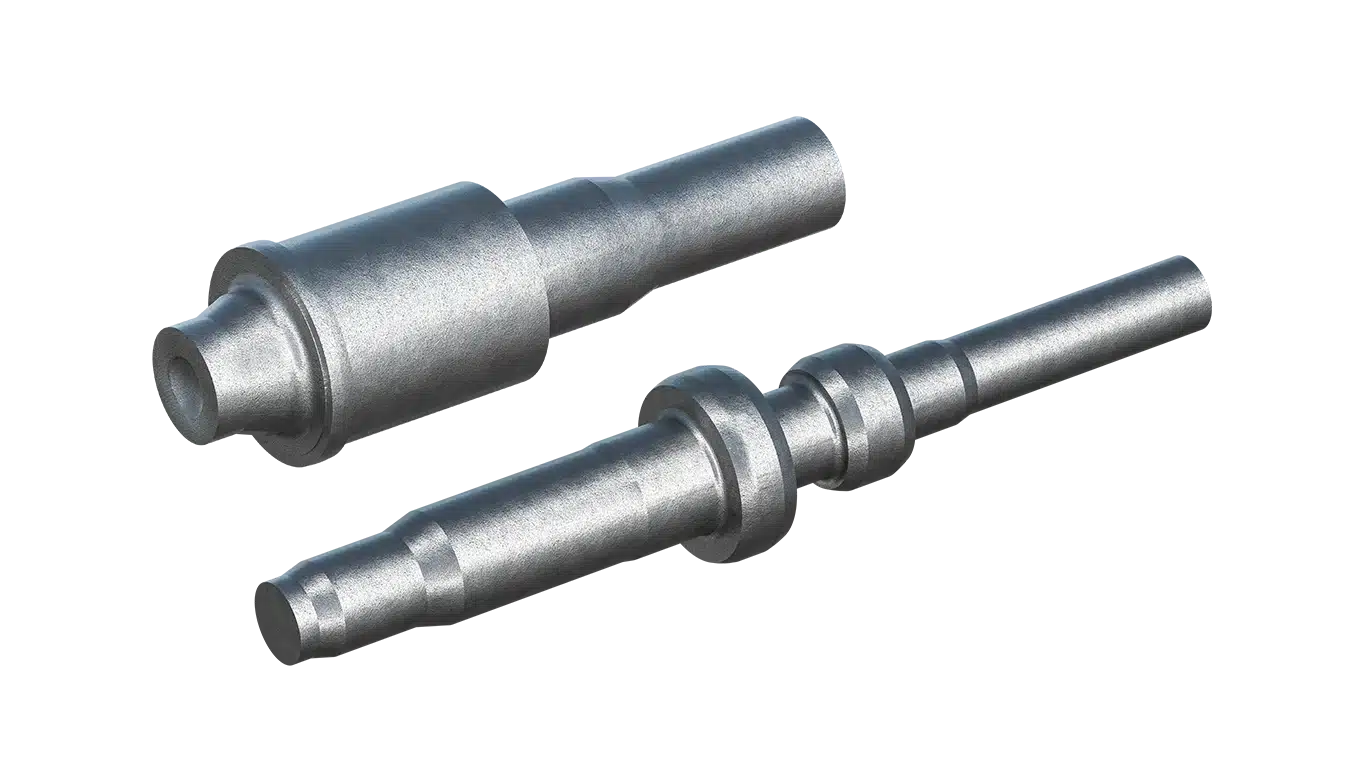
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
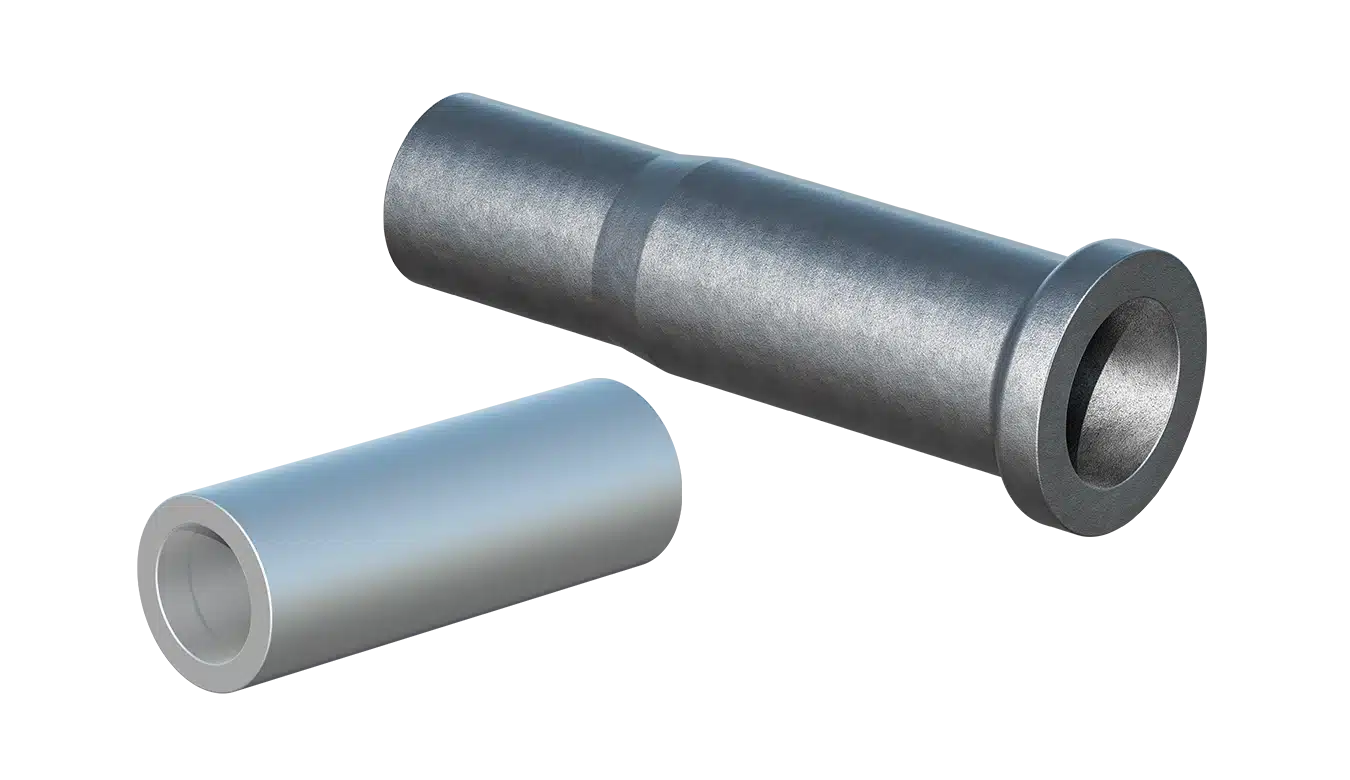
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
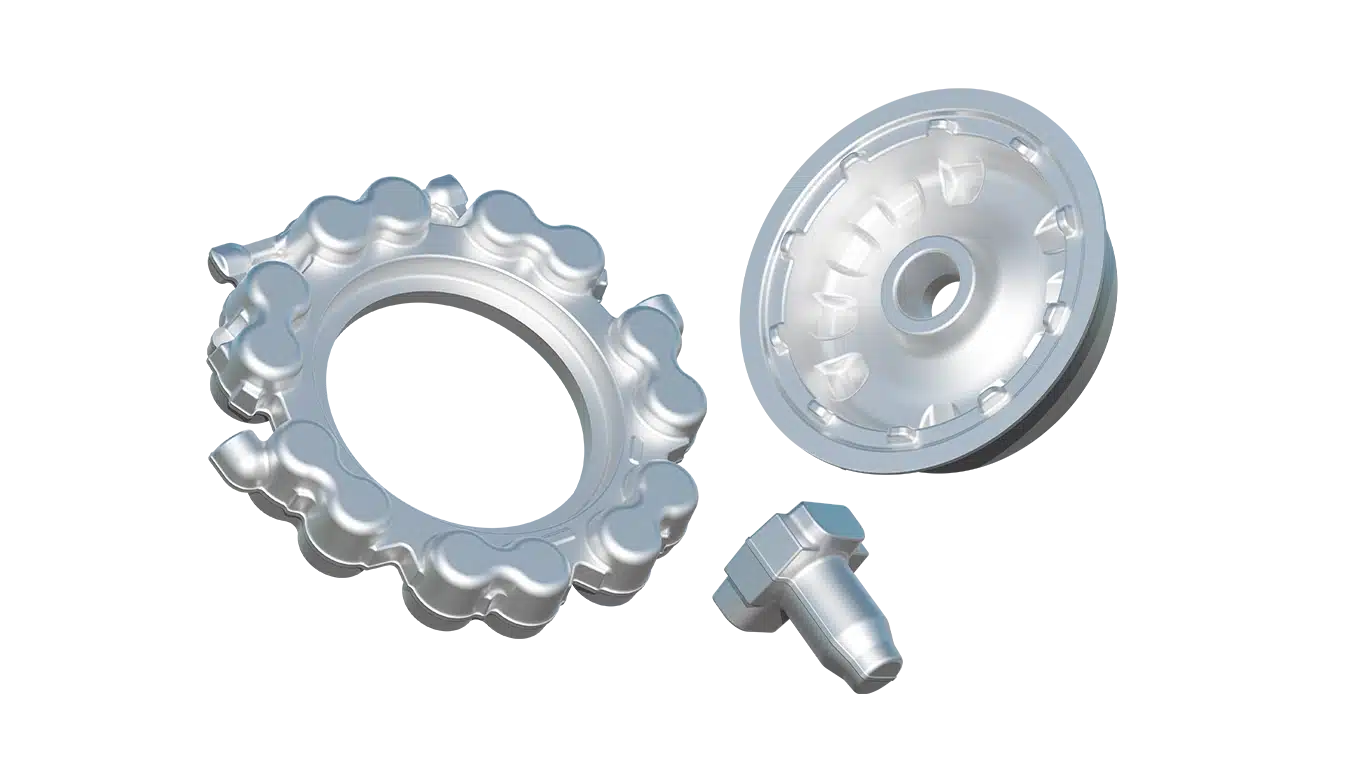
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
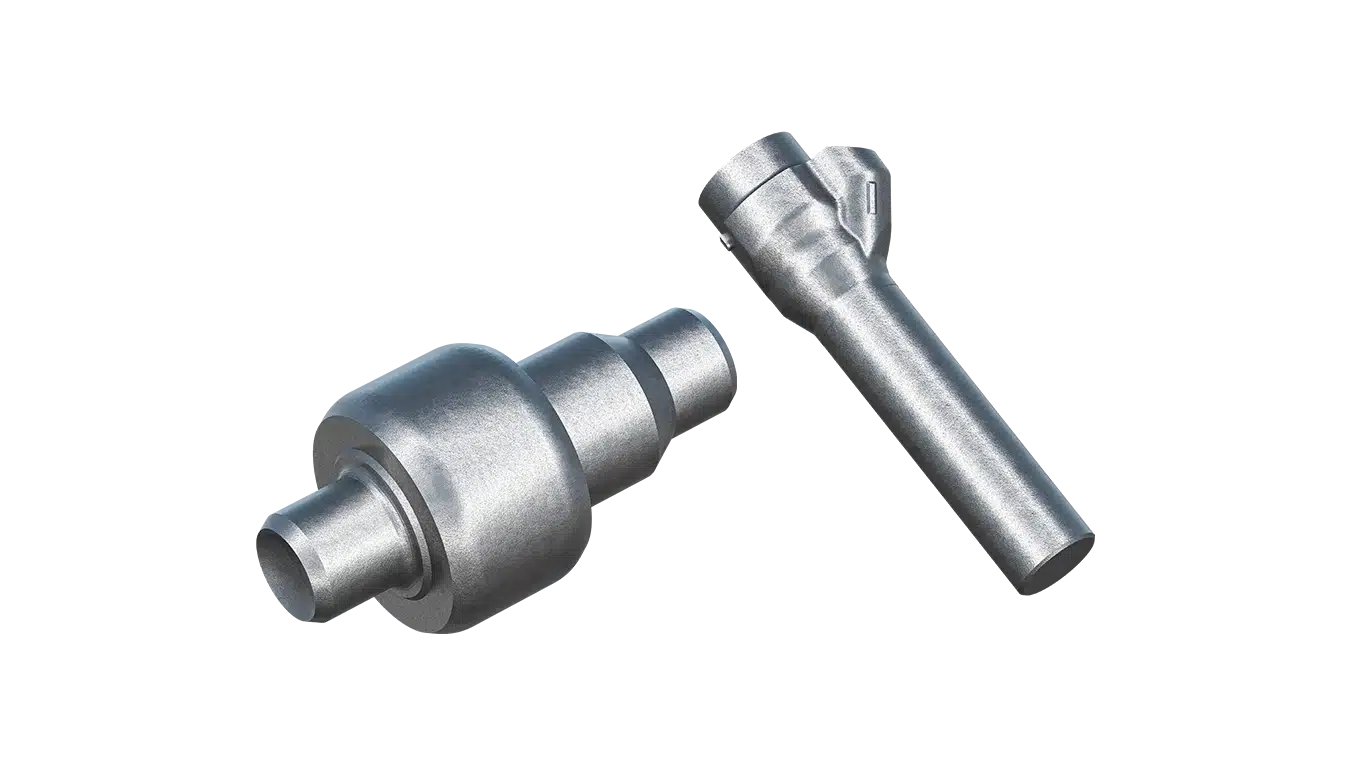
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
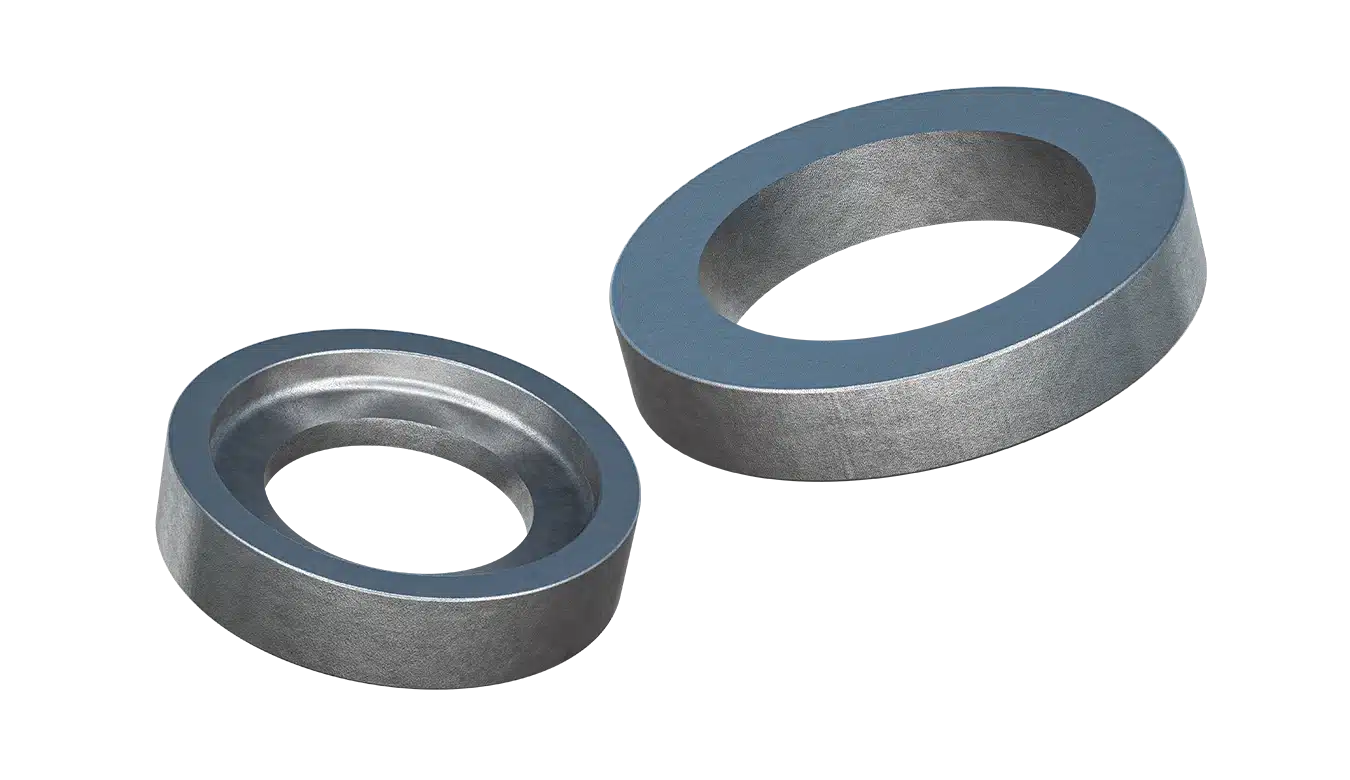
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
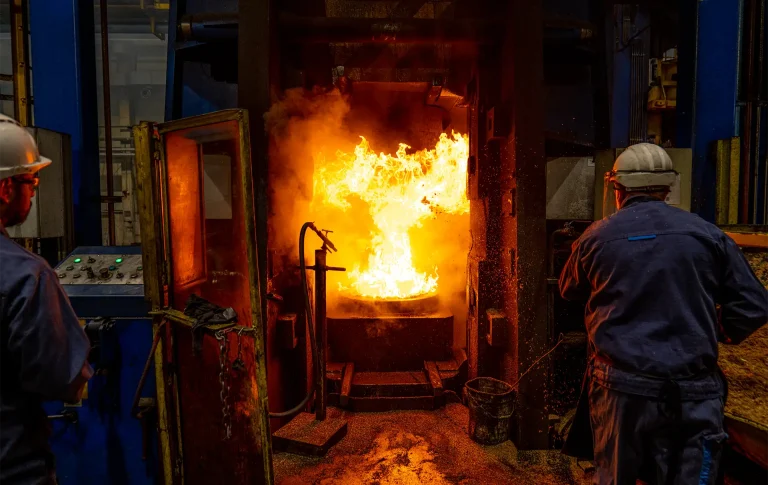
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite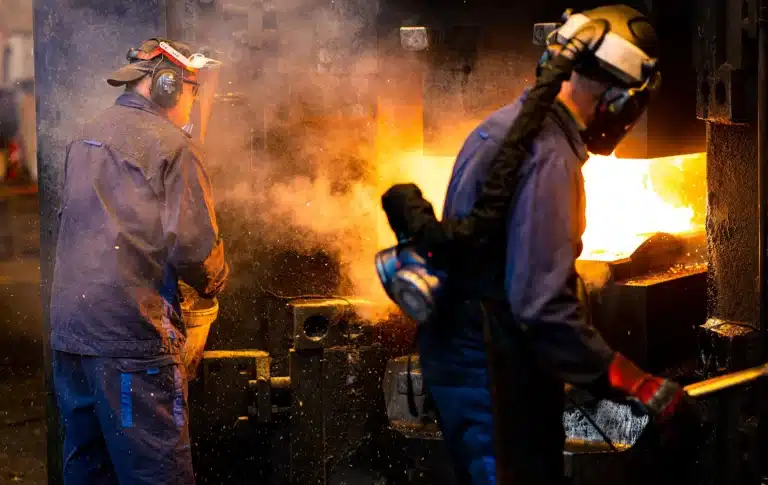
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite