Une diversité unique de savoir-faire
Forge à chaud
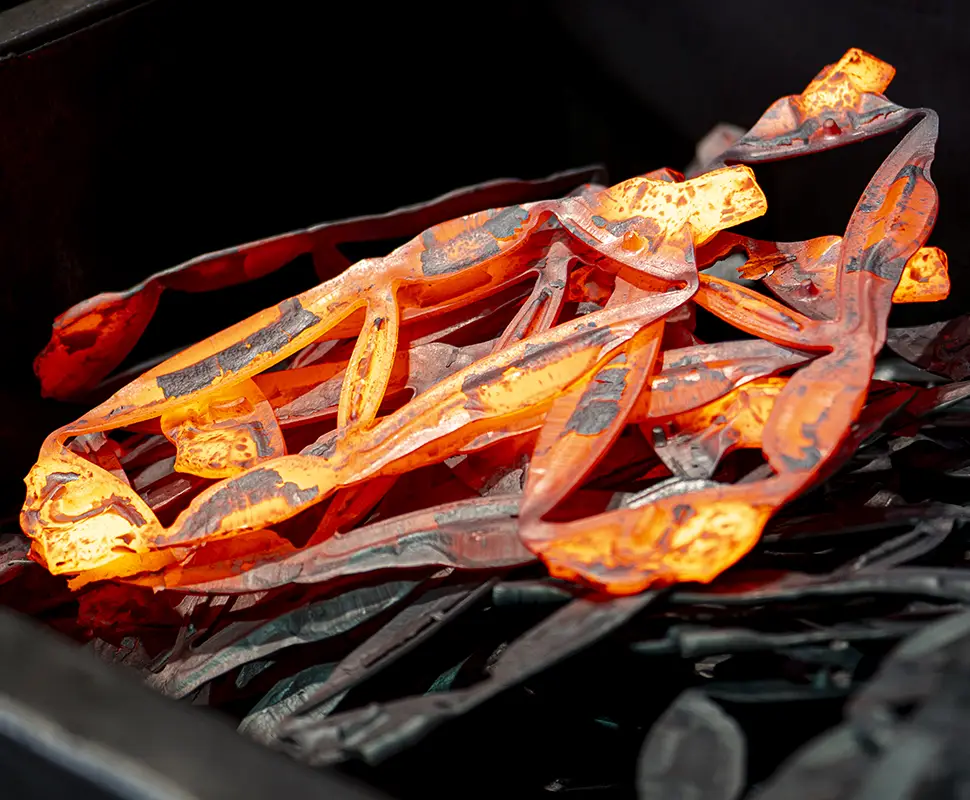
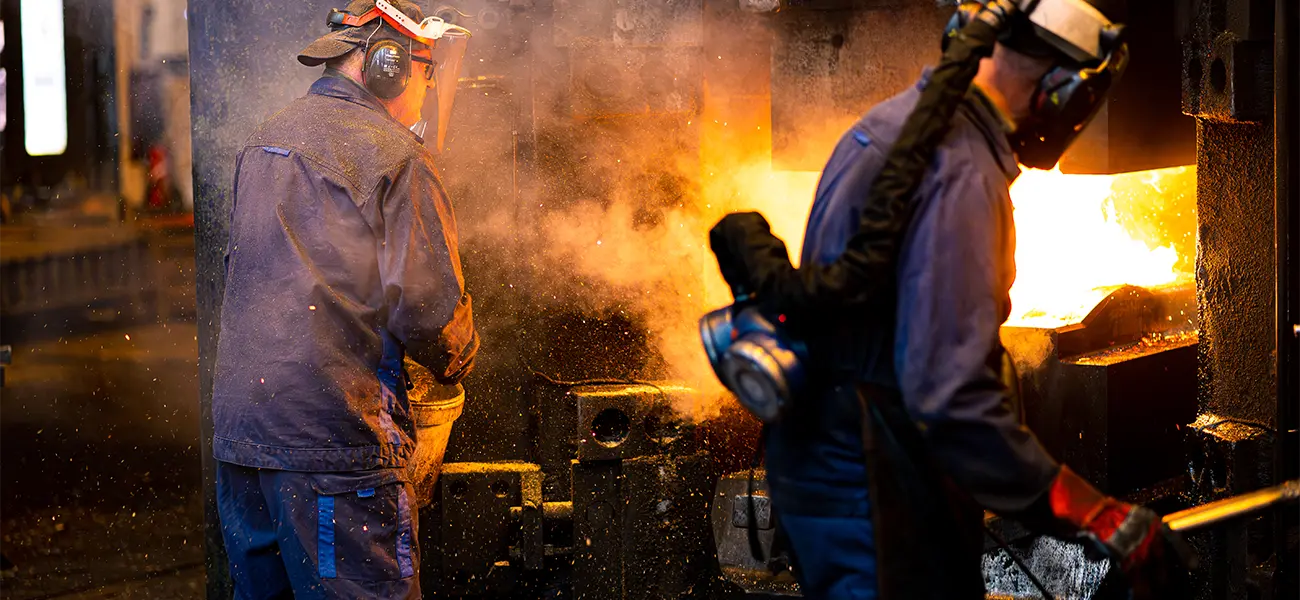
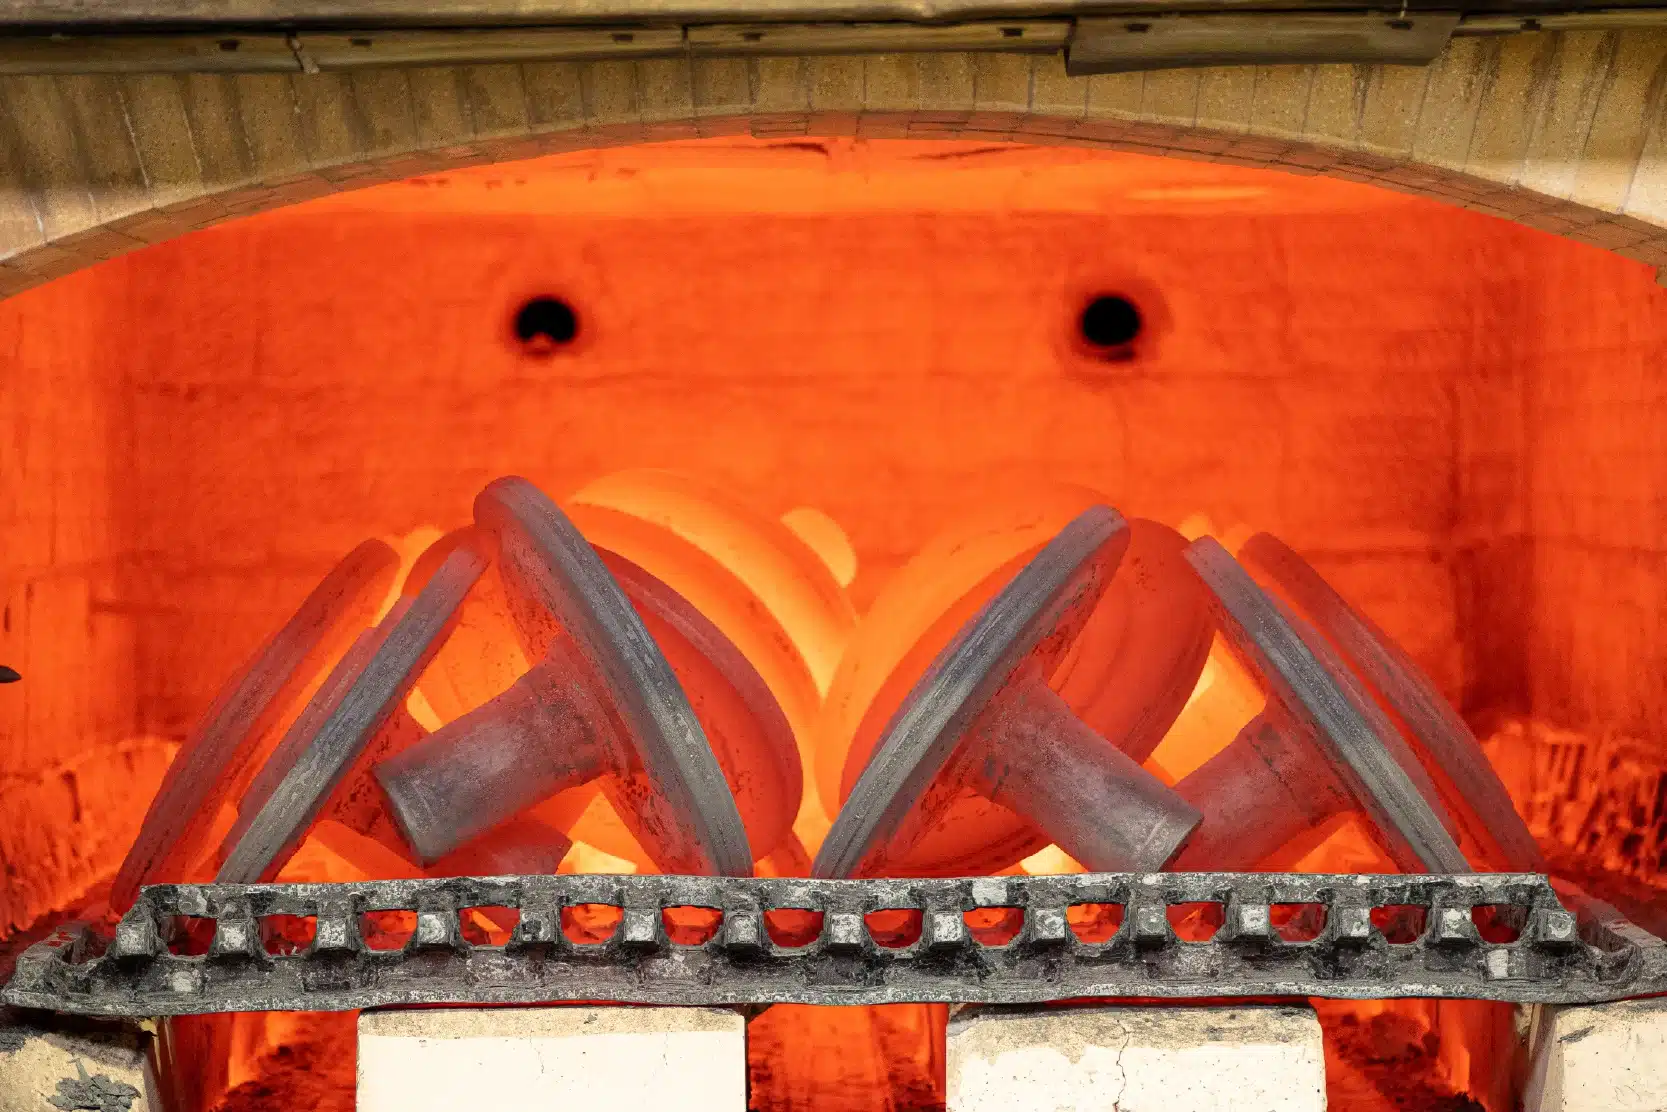
La forge à chaud est l’un des procédés les plus fondamentaux et polyvalents de mise en forme des métaux. Elle transforme la matière première en composants massifs à hautes performances par déformation à température élevée, au moyen d’outillages adaptés à la géométrie recherchée. Elle se distingue des procédés de tôlerie, tels que l'emboutissage, où l'épaisseur de la matière reste globalement constante. Le procédé permet d’obtenir des pièces proches de leur forme finale, présentant une excellente intégrité et un fibrage orienté selon les contours du composant. La maîtrise de l’écoulement de la matière, des températures et des différentes étapes de mise en forme contribue à développer les propriétés mécaniques attendues et à réduire l’usinage aux seules surfaces fonctionnelles.
Nos capacités de forge à chaud couvrent des composants de précision de 0,1 kg jusqu’à des pièces pouvant atteindre 1 500 kg. Elles s’appuient sur une large gamme d’équipements : pilons à simple frappe, pilons à contre-frappe, presses mécaniques, presses hydrauliques et presses à vis. Cette diversité nous permet de travailler les principales familles de matériaux forgeables pour les secteurs aéronautique, automobile, énergétique, industriel et de la défense, lorsque la résistance mécanique, la fiabilité et la tenue en fatigue constituent des exigences essentielles.
Forgeage en matrice
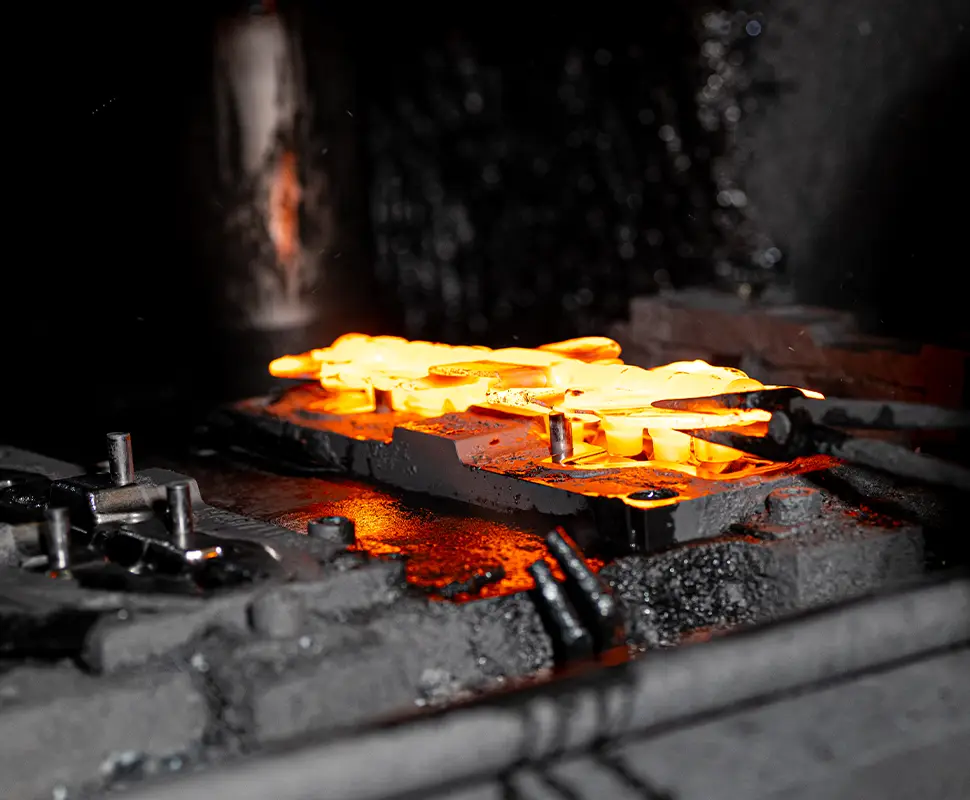
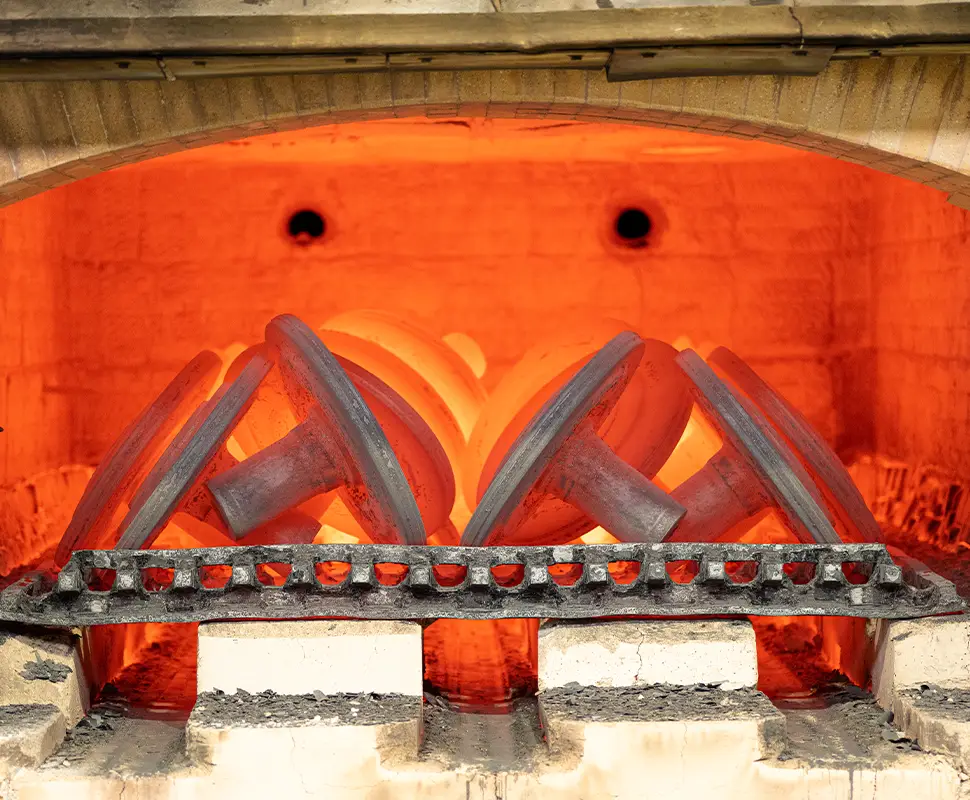
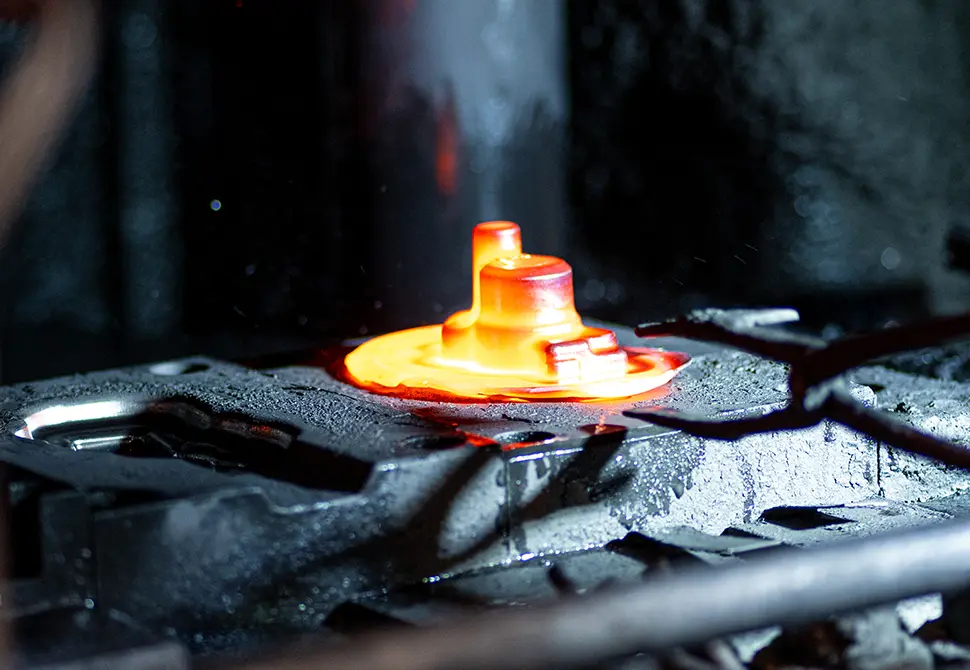
La forge à chaud consiste à porter le métal à une température permettant une déformation importante avec des efforts maîtrisés. Les phénomènes de restauration et de recristallisation accompagnent la mise en forme, favorisant le développement d’une microstructure adaptée aux propriétés recherchées. Le lopin chauffé est placé entre deux matrices. Sous l’action d’un pilon ou d’une presse, la matière s’écoule dans les empreintes jusqu’au remplissage de la cavité. L’excédent forme une bavure, dont la résistance à l’écoulement contribue à remplir les zones les plus ouvragées.
Une ou plusieurs opérations permettent de répartir progressivement la matière, d’orienter le fibrage et d’approcher la géométrie finale. Selon les applications, cette maîtrise peut améliorer de 15 à 30 % certaines propriétés mécaniques par rapport à des pièces équivalentes usinées dans la barre. La simulation numérique optimise les préformes et les efforts, tout en anticipant les risques de sous-remplissage, de replis ou de fibrage inadapté avant la production.
Capacités Setforge
Petits, moyens et grands volumes de production
Acier, acier allié
De 0,2 kg à 1 500 kg
Acier inoxydable, duplex
De 0,2 kg à 1 400 kg
Alliage de titane
De 0,2 kg à 200 kg
Alliage à base de nickel
De 0,2 kg à 200 kg
Procédé de fabrication
La forge à chaud s’applique à de nombreuses familles de métaux, notamment les aciers au carbone et alliés, les aciers inoxydables, les alliages d’aluminium, les alliages de titane, les superalliages à base de nickel, les alliages de cuivre et différents matériaux spéciaux. Chaque matière possède une plage de forgeabilité et un comportement thermomécanique spécifiques. Les températures, les vitesses de déformation, les temps de transfert et les conditions de refroidissement sont donc adaptés à l’alliage, à la géométrie et aux propriétés recherchées.
Les aciers sont généralement forgés dans une plage comprise entre environ 950 °C et 1 200 °C. Les alliages d’aluminium sont mis en forme à des températures plus basses, souvent situées autour de 400 à 500 °C. Le titane et les superalliages à base de nickel nécessitent quant à eux une maîtrise particulièrement précise de leur fenêtre thermique. Cette adaptation des paramètres permet de faciliter l’écoulement de la matière, de préserver la qualité métallurgique et de développer la microstructure adaptée à la fonction finale du composant.
Les outils de l'excellence
Notre portefeuille d'équipements diversifié permet une sélection optimale des procédés en fonction de la géométrie du composant, des caractéristiques matériaux et des exigences de production. Chaque technologie offre des avantages distincts pour des applications de forge spécifiques.
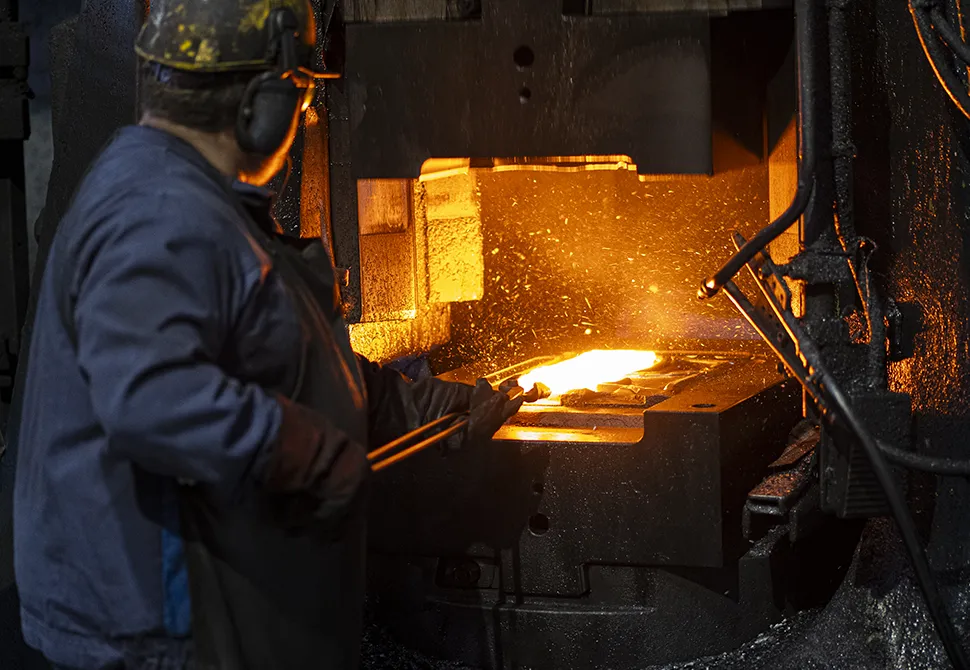
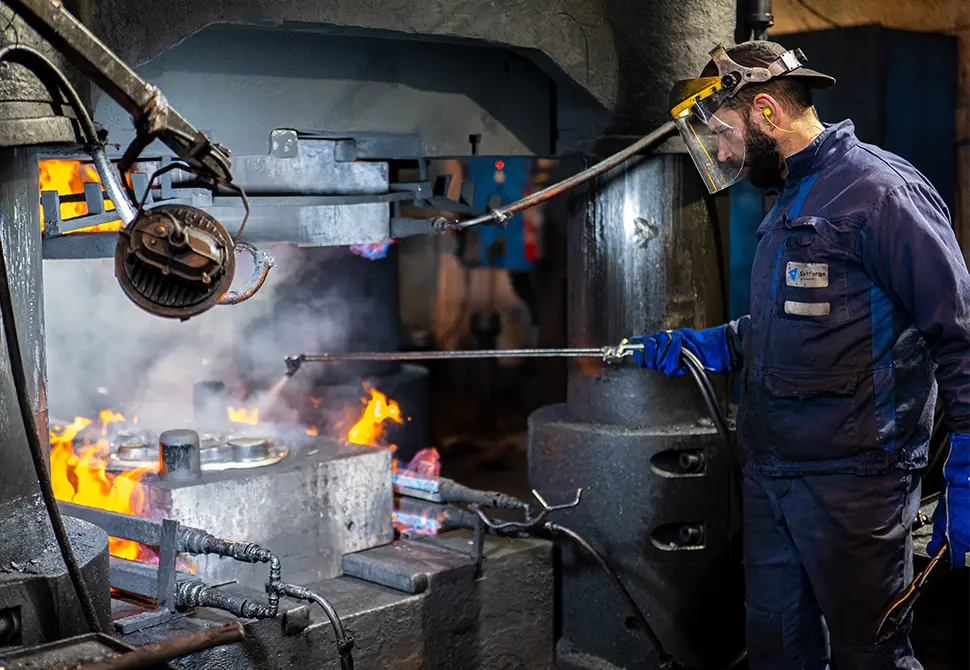
Pilons à simple frappe
Mise en forme par impact
Comment ça marche ?
La masse mobile portant la matrice supérieure est soulevée hydrauliquement ou pneumatiquement, puis soit librement lâchée (simple effet) ou poussée (double effet) vers la pièce positionnée sur l’enclume. Des frappes successives déforment progressivement le métal chauffé jusqu’au remplissage de l’empreinte, chaque impact transmettant l’énergie nécessaire à sa mise en forme.
L'investissement initial et les frais d'outillage sont significativement moins importants que les systèmes de presses.
Capacité de changement rapide et conception d'outillage directe.
Capable de traiter diverses tailles et géométries de pièces avec des changements d'outillage relativement simples entre les séries de production.
L'action d'impact rapide fonctionne bien pour les composants nécessitant des sections minces ou des formes complexes de pale.
Presses hydrauliques
Mise en forme à pression contrôlée
Comment ça marche ?
Un circuit hydraulique entraîne le ou les pistons et applique sur la pièce un effort continu, réglable sur l’ensemble de la course. Le contrôle de la cinématique de la presse favorise une maîtrise des vitesses de déformation dans le volume du composant et permet de travailler des matériaux métallurgiquement exigeants. Ces presses sont notamment adaptées au forgeage de l’aluminium.
La force est disponible pendant la quasi-totalité de la course
Capable de traiter n'importe quelle taille de pièce, des plus petites aux plus massives.
La présence systématique d’éjecteurs permet de réduire les dépouilles et de réaliser des formes plus complexes.
Presse facilement automatisable pour des productions en série.
Presses horizontales haute cadence
Production automatisée et haut débit à partir de barres
Comment ça marche ?
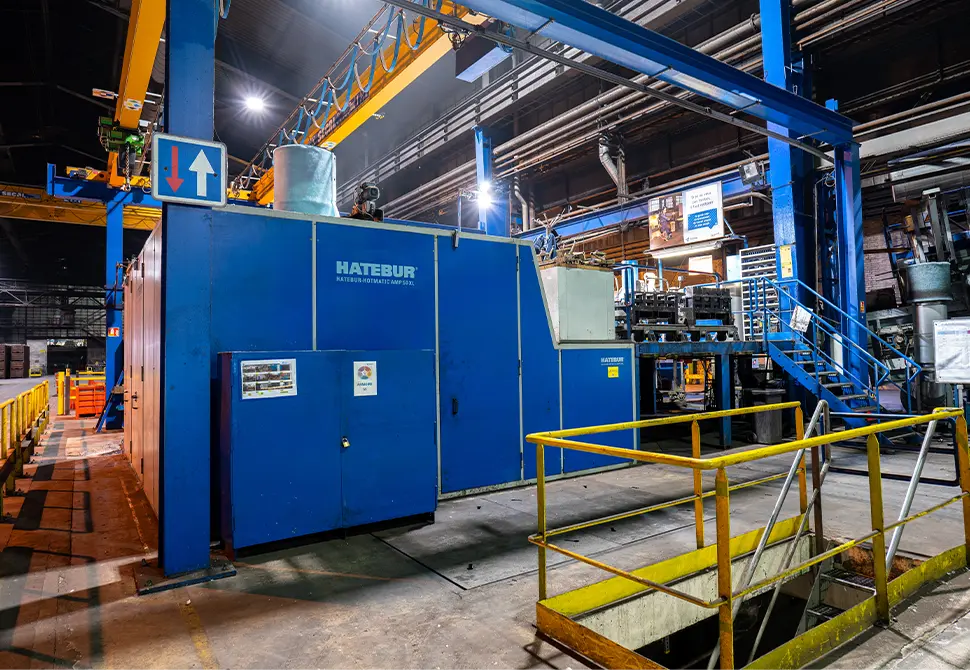
Le coulisseau se déplace horizontalement et met successivement la matière en forme dans plusieurs postes. Le lopin chauffé et débité en ligne progresse à travers des empreintes successives, tandis que la configuration horizontale facilite l’automatisation du transfert et permet d’atteindre des cadences élevées pour les productions en grande série.
Des cadences de 35 à 150 coups par minute permettent une fabrication en grande série de composants produits en masse.
Le cisaillage à chaud et l'alimentation directe en barres améliorent l'efficience de l'approvisionnement et réduisent les étapes de manutention.
La déformation progressive avec jusqu'à 5 postes permet aux pièces complexes d’être entièrement formées en une seule chauffe.
La configuration horizontale simplifie l'alimentation matière, les systèmes de transfert et l'évacuation des pièces finies sans aucune manutention.
Pilon à contre-frappe
Système de forge à double frappe
Comment ça marche ?
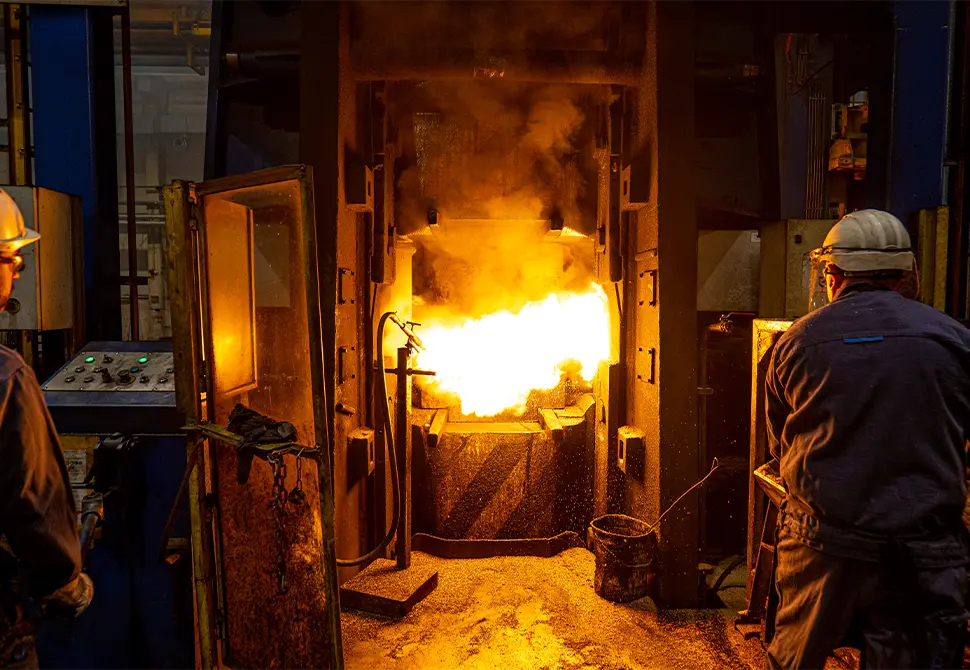
Les masses supérieure et inférieure s’accélèrent simultanément l’une vers l’autre et frappent la pièce positionnée entre les deux matrices. Leur mouvement opposé concentre l’énergie dans la mise en forme tout en réduisant les efforts transmis aux fondations, ce qui convient particulièrement aux pièces de grandes dimensions.
La conception à masses opposées annule une grande partie du choc au sol, nécessitant moins de travaux de fondation.
L'espace de matrice large et les longues courses des masses permettent un traitement efficace des forgeages particulièrement hauts, larges et surdimensionnés.
Souvent associé à des moyens de préparation permettant de traiter une grande variété de pièces.
L'entraînement simple et robuste, situé en dehors de la zone de vibration, assure une faible indisponibilité et des besoins de maintenance minimaux.
Presses mécaniques verticales
Précision et reproductibilité
Comment ça marche ?
Un moteur entraîne un volant relié à un mécanisme de vilebrequin ou d’excentrique, qui transforme la rotation en déplacement vertical du coulisseau. La course est fixe et l’effort maximal est obtenu à l’approche du point mort bas, permettant des cycles rapides, réguliers et adaptés aux productions répétitives ou robotisées.
Le fonctionnement automatisé peut atteindre jusqu'à 70 coups par minute pour les applications de production en grande série.
La longueur de course fixe et le positionnement précis de la masse garantissent une qualité reproductible des pièces d'une série à l'autre.
Des systèmes d’éjection intégrés extraient automatiquement les pièces, réduisant la main-d'œuvre et accélérant considérablement les temps de cycle.
Le temps de contact outillage court et l’absence de choc permettent d’augmenter la dureté des outillages et améliorent sensiblement leur durée de vie.
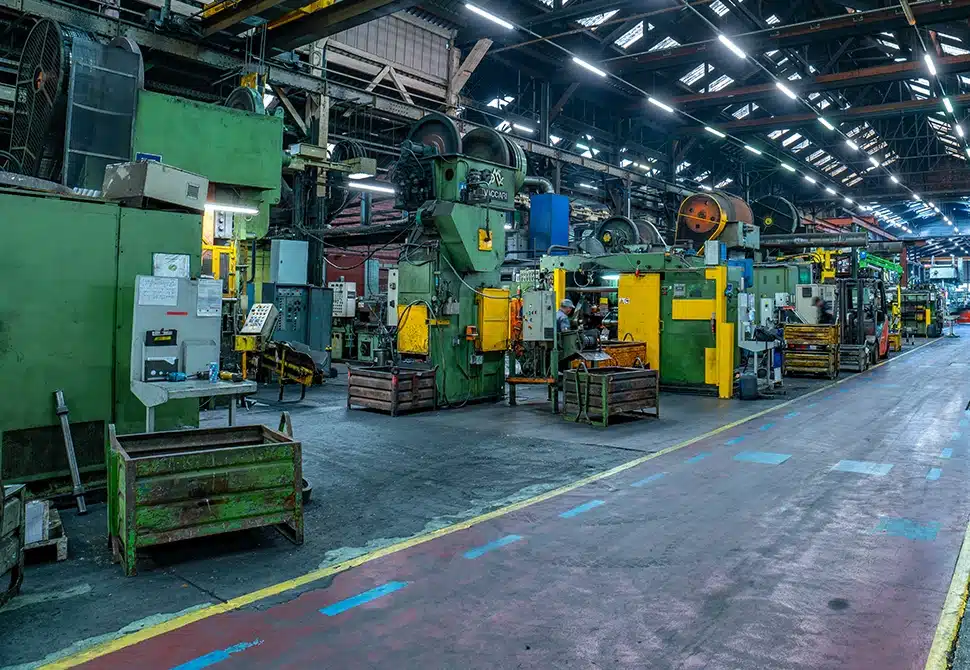
Presses à vis
Forge de précision économe en énergie
Comment ça marche ?
L’énergie de rotation d’un volant ou d’un entraînement électrique direct est transmise à une vis verticale, qui déplace le coulisseau vers la pièce. L’énergie est délivrée au cours de la frappe, offrant une grande maîtrise de la mise en forme et une bonne répétabilité pour les géométries complexes. Il s’agit d’un parfait compromis entre un pilon et une presse mécanique ou hydraulique.
La régulation de la vitesse du volant permet un ajustement précis de l'effort d'impact de 10 % à 100 % de la capacité.
La vitesse du coulisseau, plus lente, autour de 0,5 m/s, assure un fonctionnement stable tout en limitant les chocs au sol et bruit.
Combine l'efficience énergétique d'un pilon avec la précision et la maîtrise d'un système de presse.
La presse permet une déformation à l’énergie, comme un pilon, avec les avantages des presses : plusieurs gravures et énergie ajustable.
POURQUOI LA FORGE À CHAUD ?
La forge à chaud associe liberté de conception, intégrité métallurgique et performances mécaniques. Elle permet de produire aussi bien des pièces de précision que des composants de grandes dimensions, dans une large gamme de matériaux. Par rapport à l’usinage intégral, elle répartit la matière selon la géométrie du composant et réduit les volumes à retirer. Face aux solutions soudées, elle permet de réaliser des pièces monoblocs. À la différence des procédés de fonderie, la mise en forme d’un produit laminé limite les défauts internes et favorise un fibrage continu. L’investissement dans les matrices est progressivement amorti par la répétabilité du procédé. La forge à chaud est ainsi une solution performante pour les pièces critiques de l’unitaire à la grande série.
Découvrons ensemble ce que la forge à chaud peut apporter à votre projet !
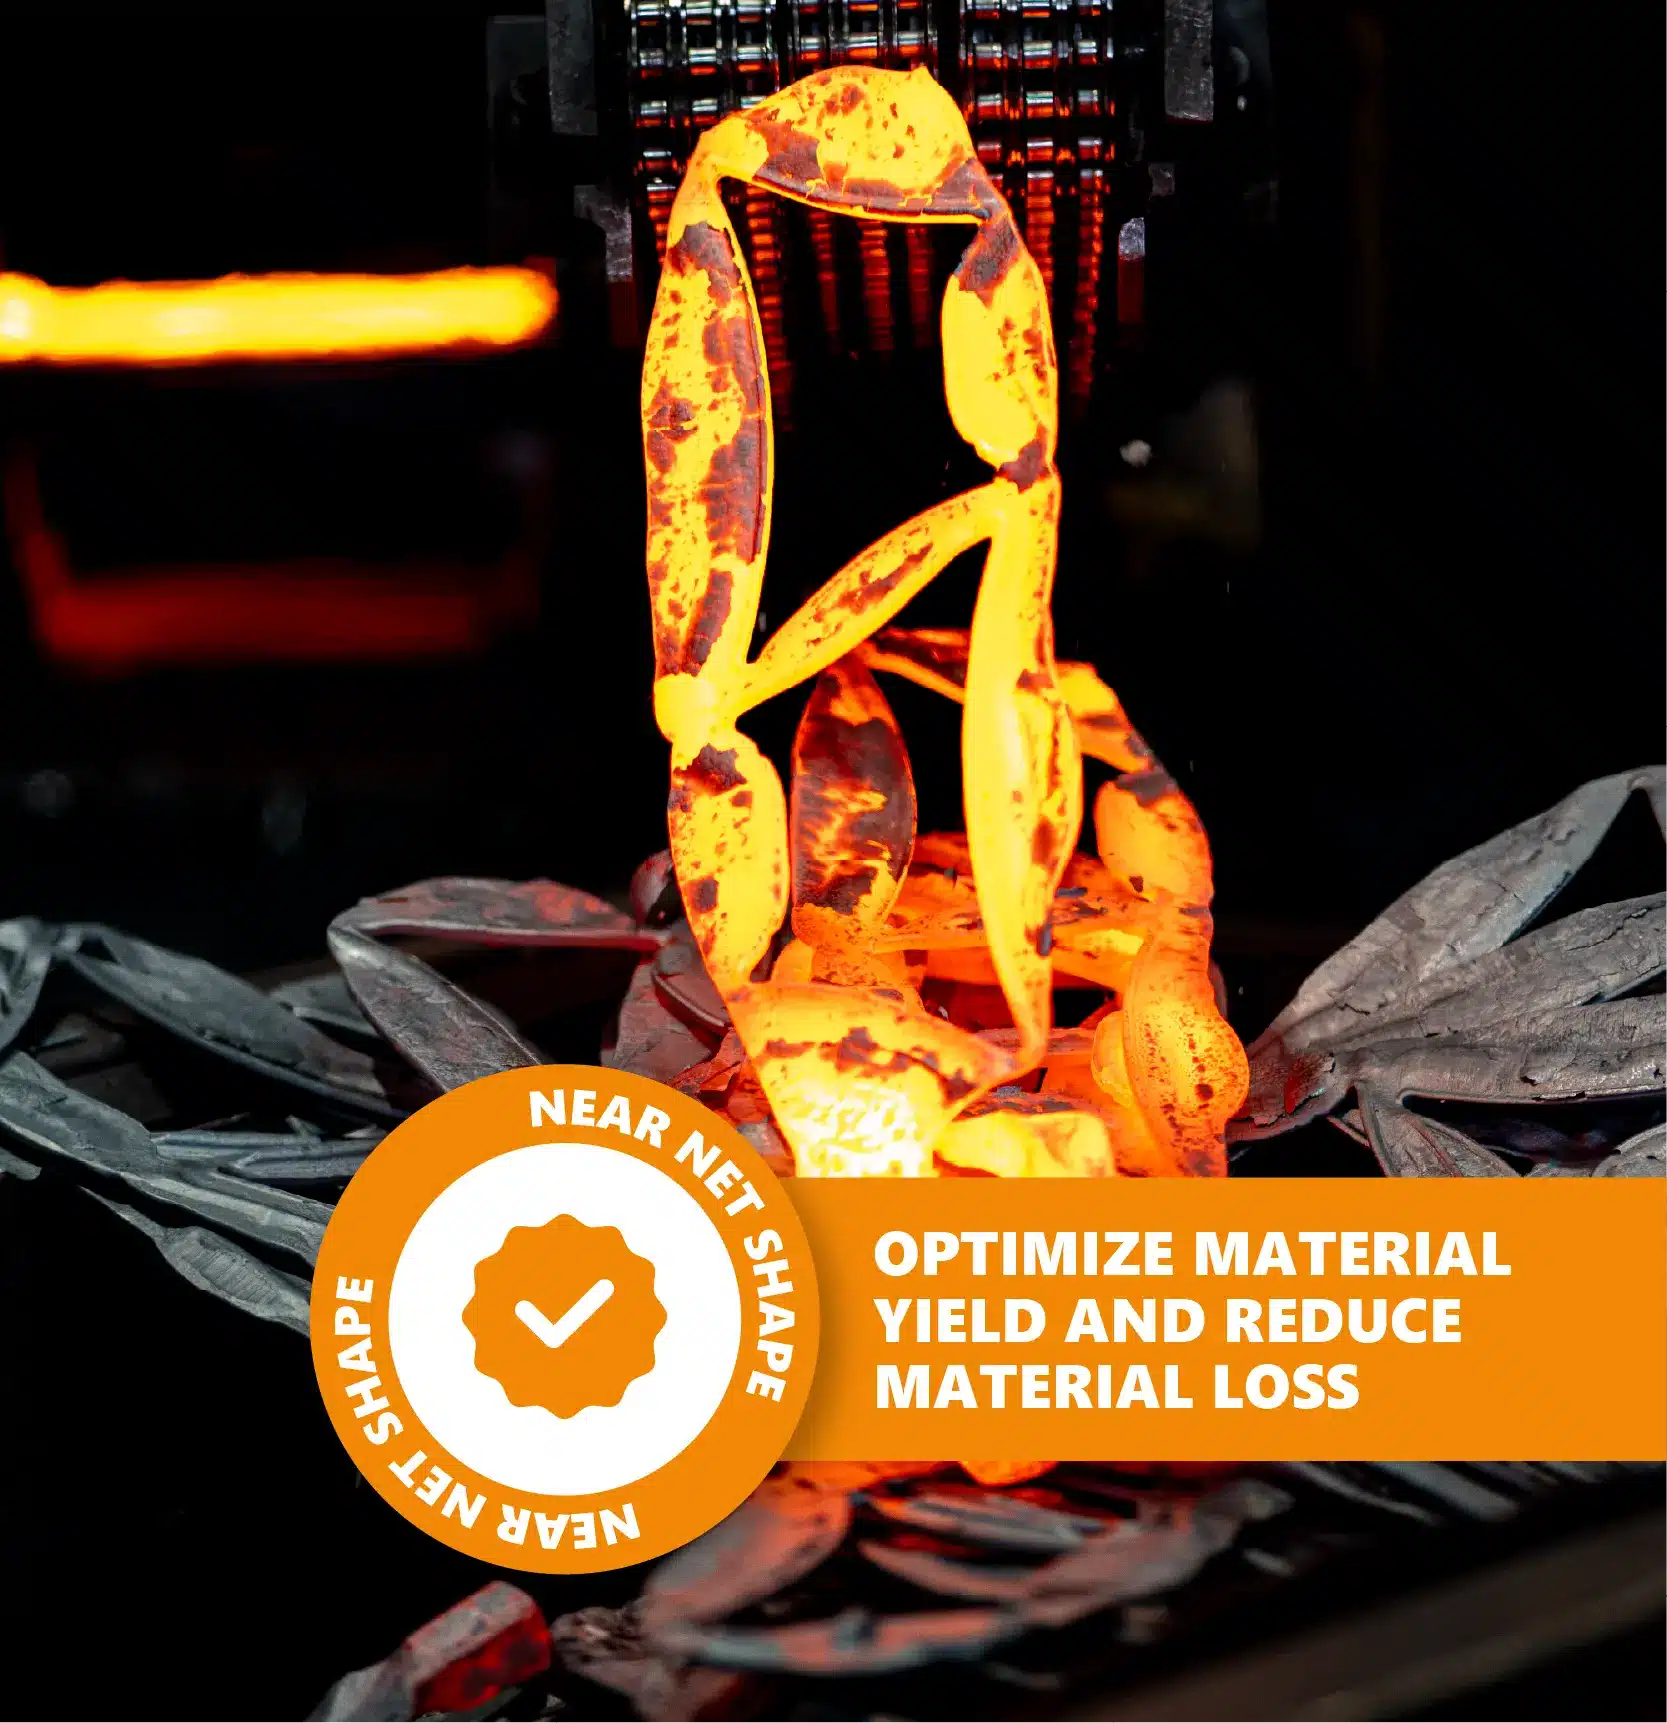
Utilisation optimisée de la matière
La mise en forme proche de la géométrie finale réduit les volumes de matière à retirer par rapport à l’usinage intégral dans une barre ou un bloc. La conception des préformes et des matrices permet de répartir le métal dans les zones réellement utiles. L’objectif principal est d’optimiser la mise au mille afin de réduire la perte de matière. Dans certains cas, il est possible d’atteindre 1 pour 1, grâce à la forge sans bavure.
Cette optimisation diminue les coûts de matière première, notamment pour le titane, les alliages de nickel et les aciers spéciaux. Les bavures et les chutes sont triées puis recyclées dans les filières métallurgiques adaptées, contribuant à une utilisation plus efficiente des ressources et à la réduction des déchets de production.
Des propriétés mécaniques élevées
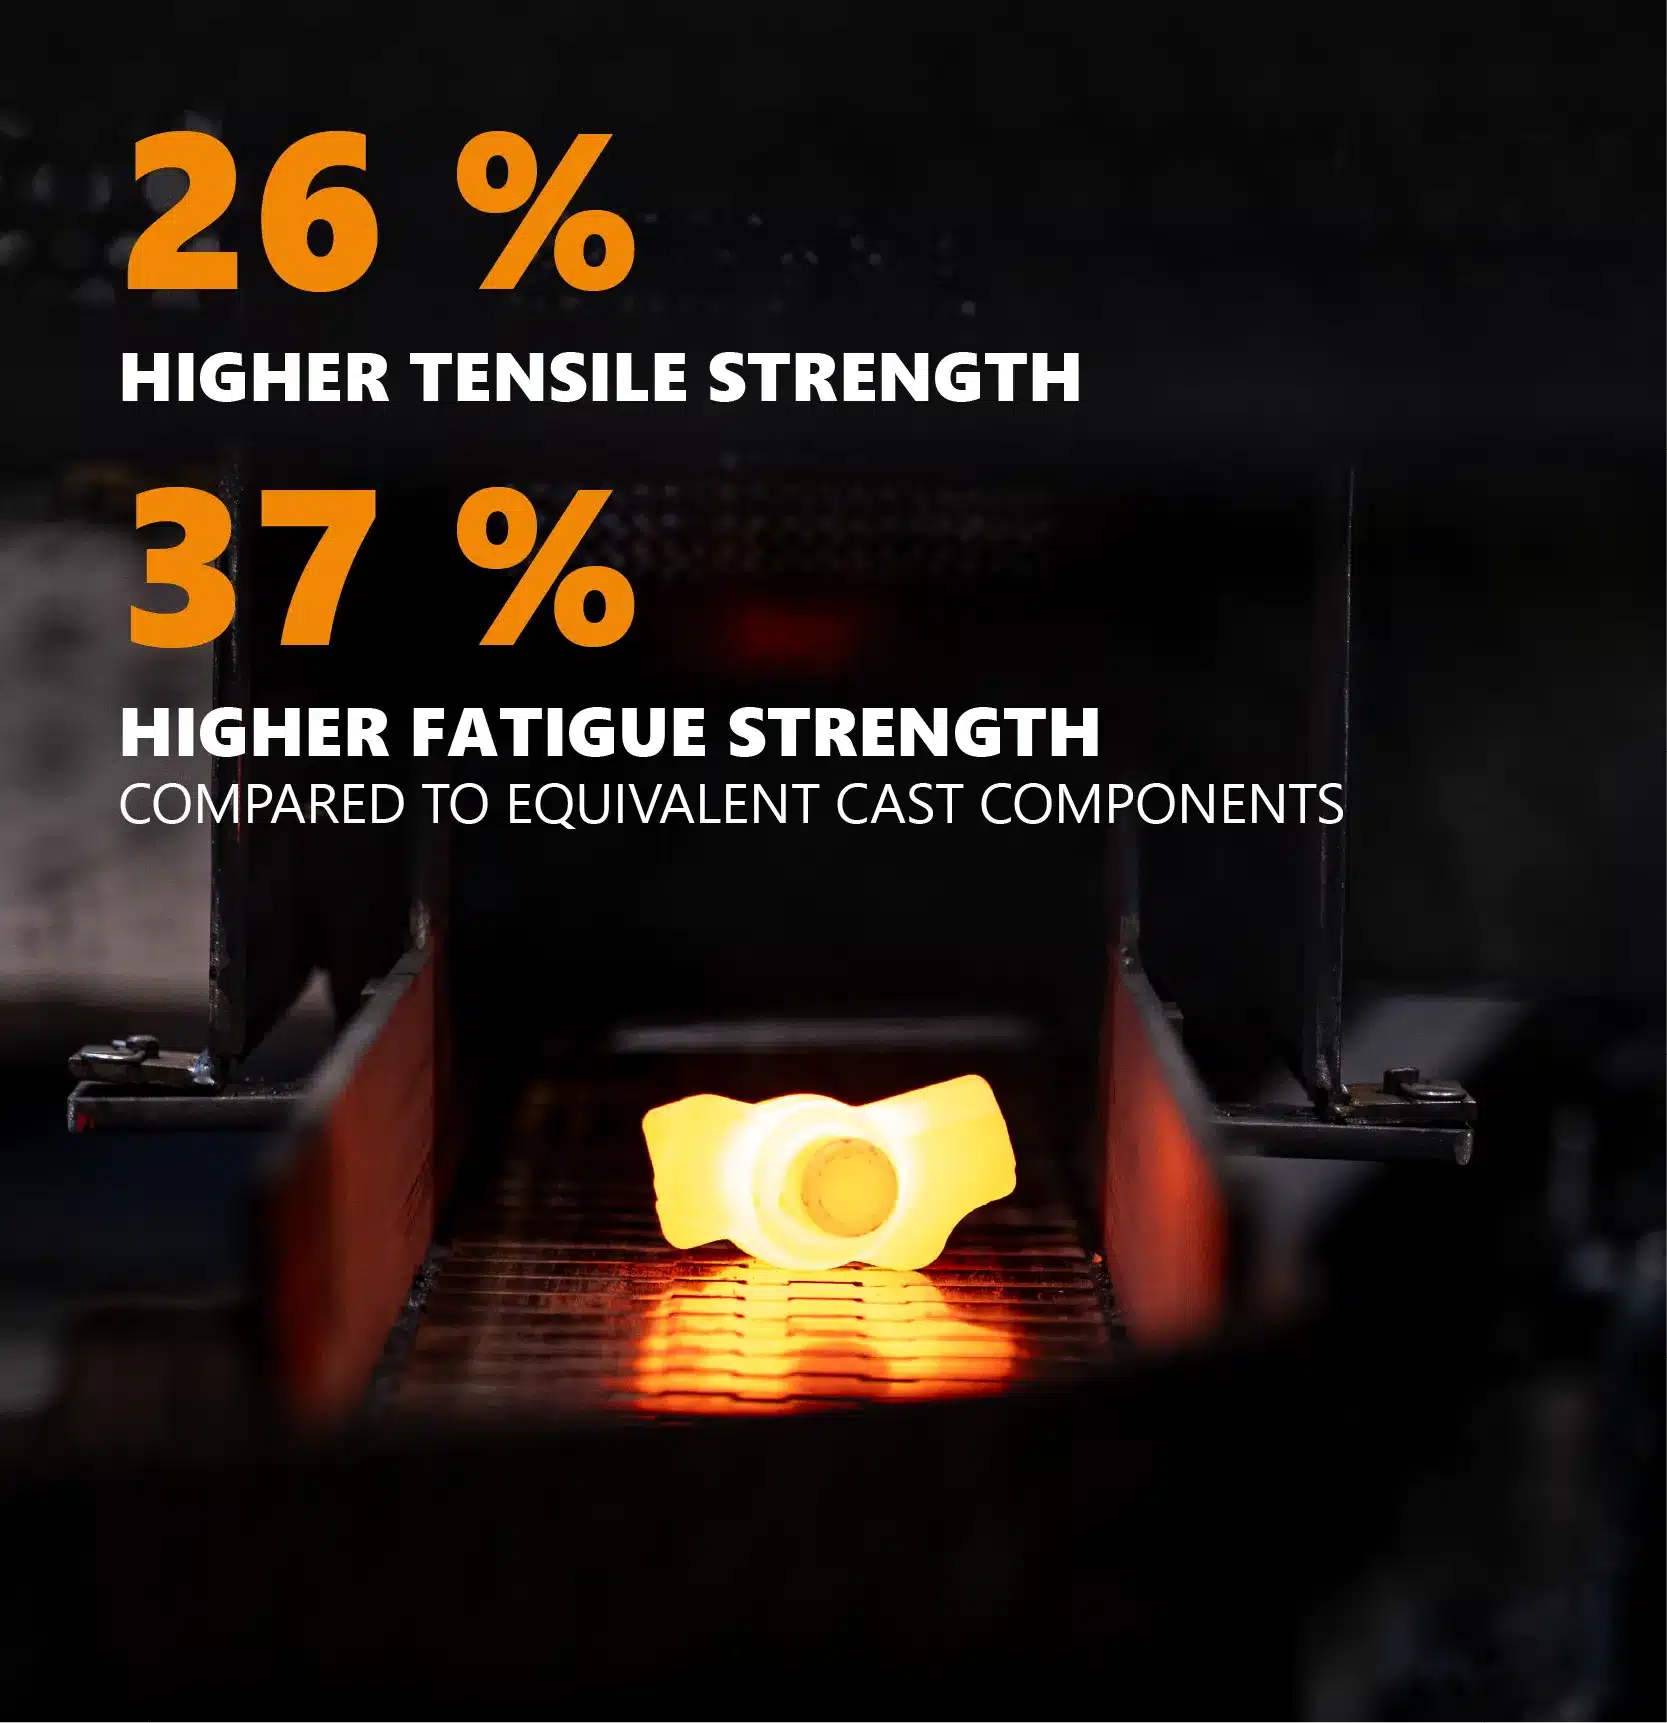
La déformation à chaud permet d’orienter le fibrage selon les contours et les principales sollicitations de la pièce. Cette continuité de la matière favorise la résistance mécanique, la ténacité, la résistance aux chocs et la tenue en fatigue sous des charges élevées ou répétées.
Dans une étude comparative consacrée à des vilebrequins, l’acier forgé a présenté une résistance à la traction supérieure de 26 % et une résistance à la fatigue supérieure de 37 % à celles de la fonte ductile. Ces résultats illustrent le potentiel du forgeage pour les composants fortement sollicités, lorsque la fiabilité et la durée de vie constituent des critères essentiels.
Une solution compétitive en production
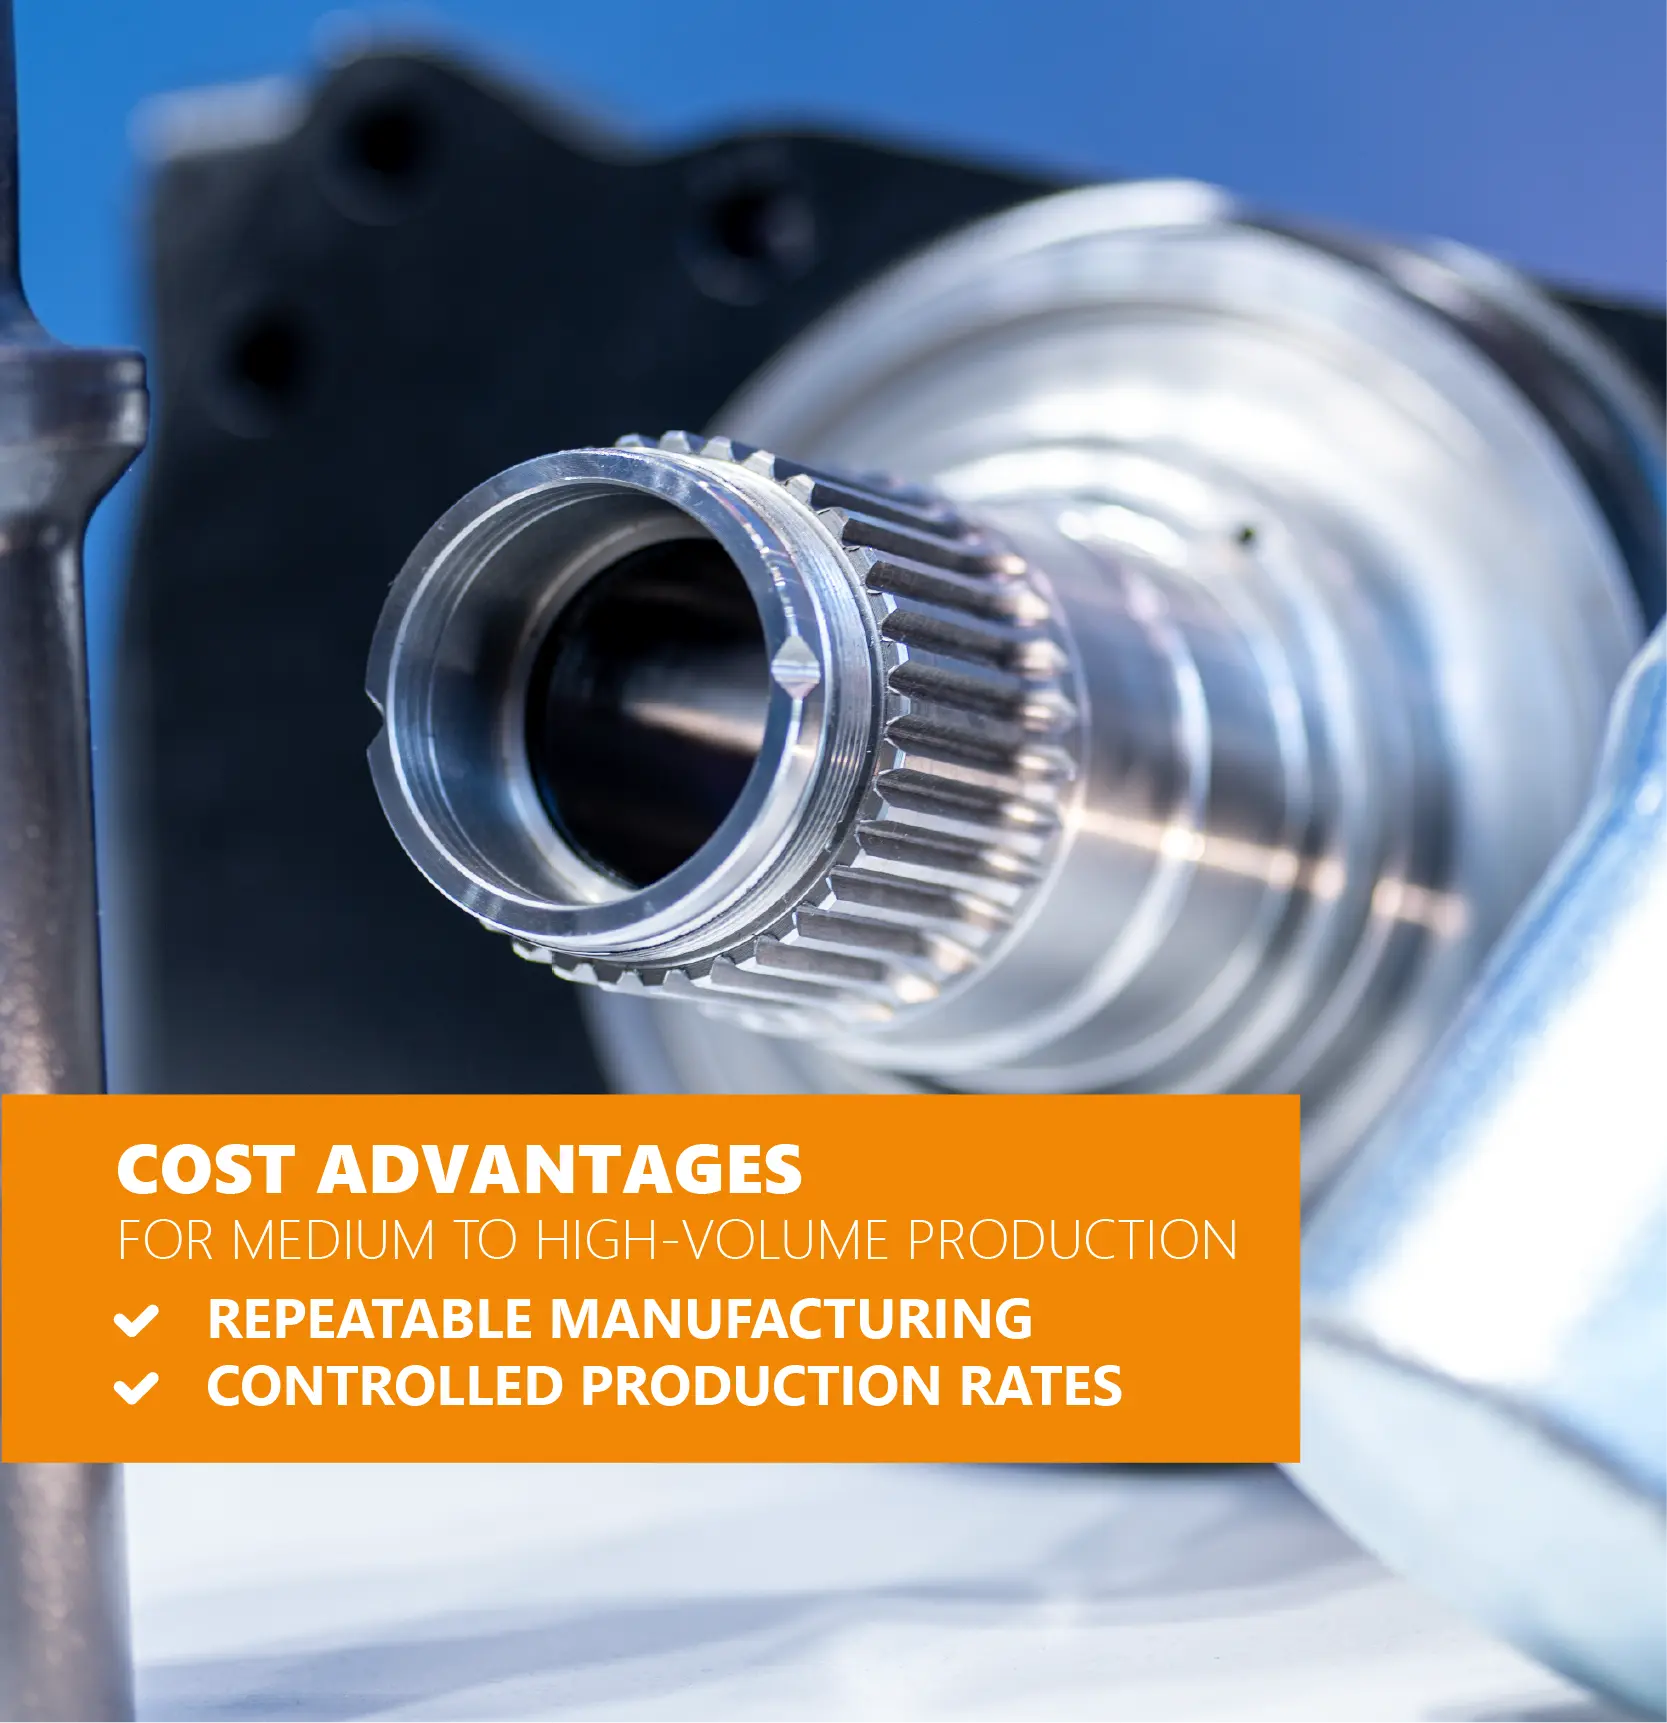
La forge à chaud nécessite la conception et la fabrication de matrices spécifiques, dont le coût est progressivement réparti sur les volumes produits. Le procédé devient ainsi particulièrement compétitif pour les séries moyennes, grandes ou très grandes, grâce à une production répétable et à des cadences industrielles maîtrisées.
La proximité avec la forme finale réduit les surépaisseurs, les temps d’usinage et le nombre d’opérations secondaires. Associée à la régularité du procédé et à l’automatisation des lignes, cette réduction contribue à maîtriser le coût global du composant tout en maintenant ses performances et son niveau de qualité.
Des géométries complexes et fonctionnelles
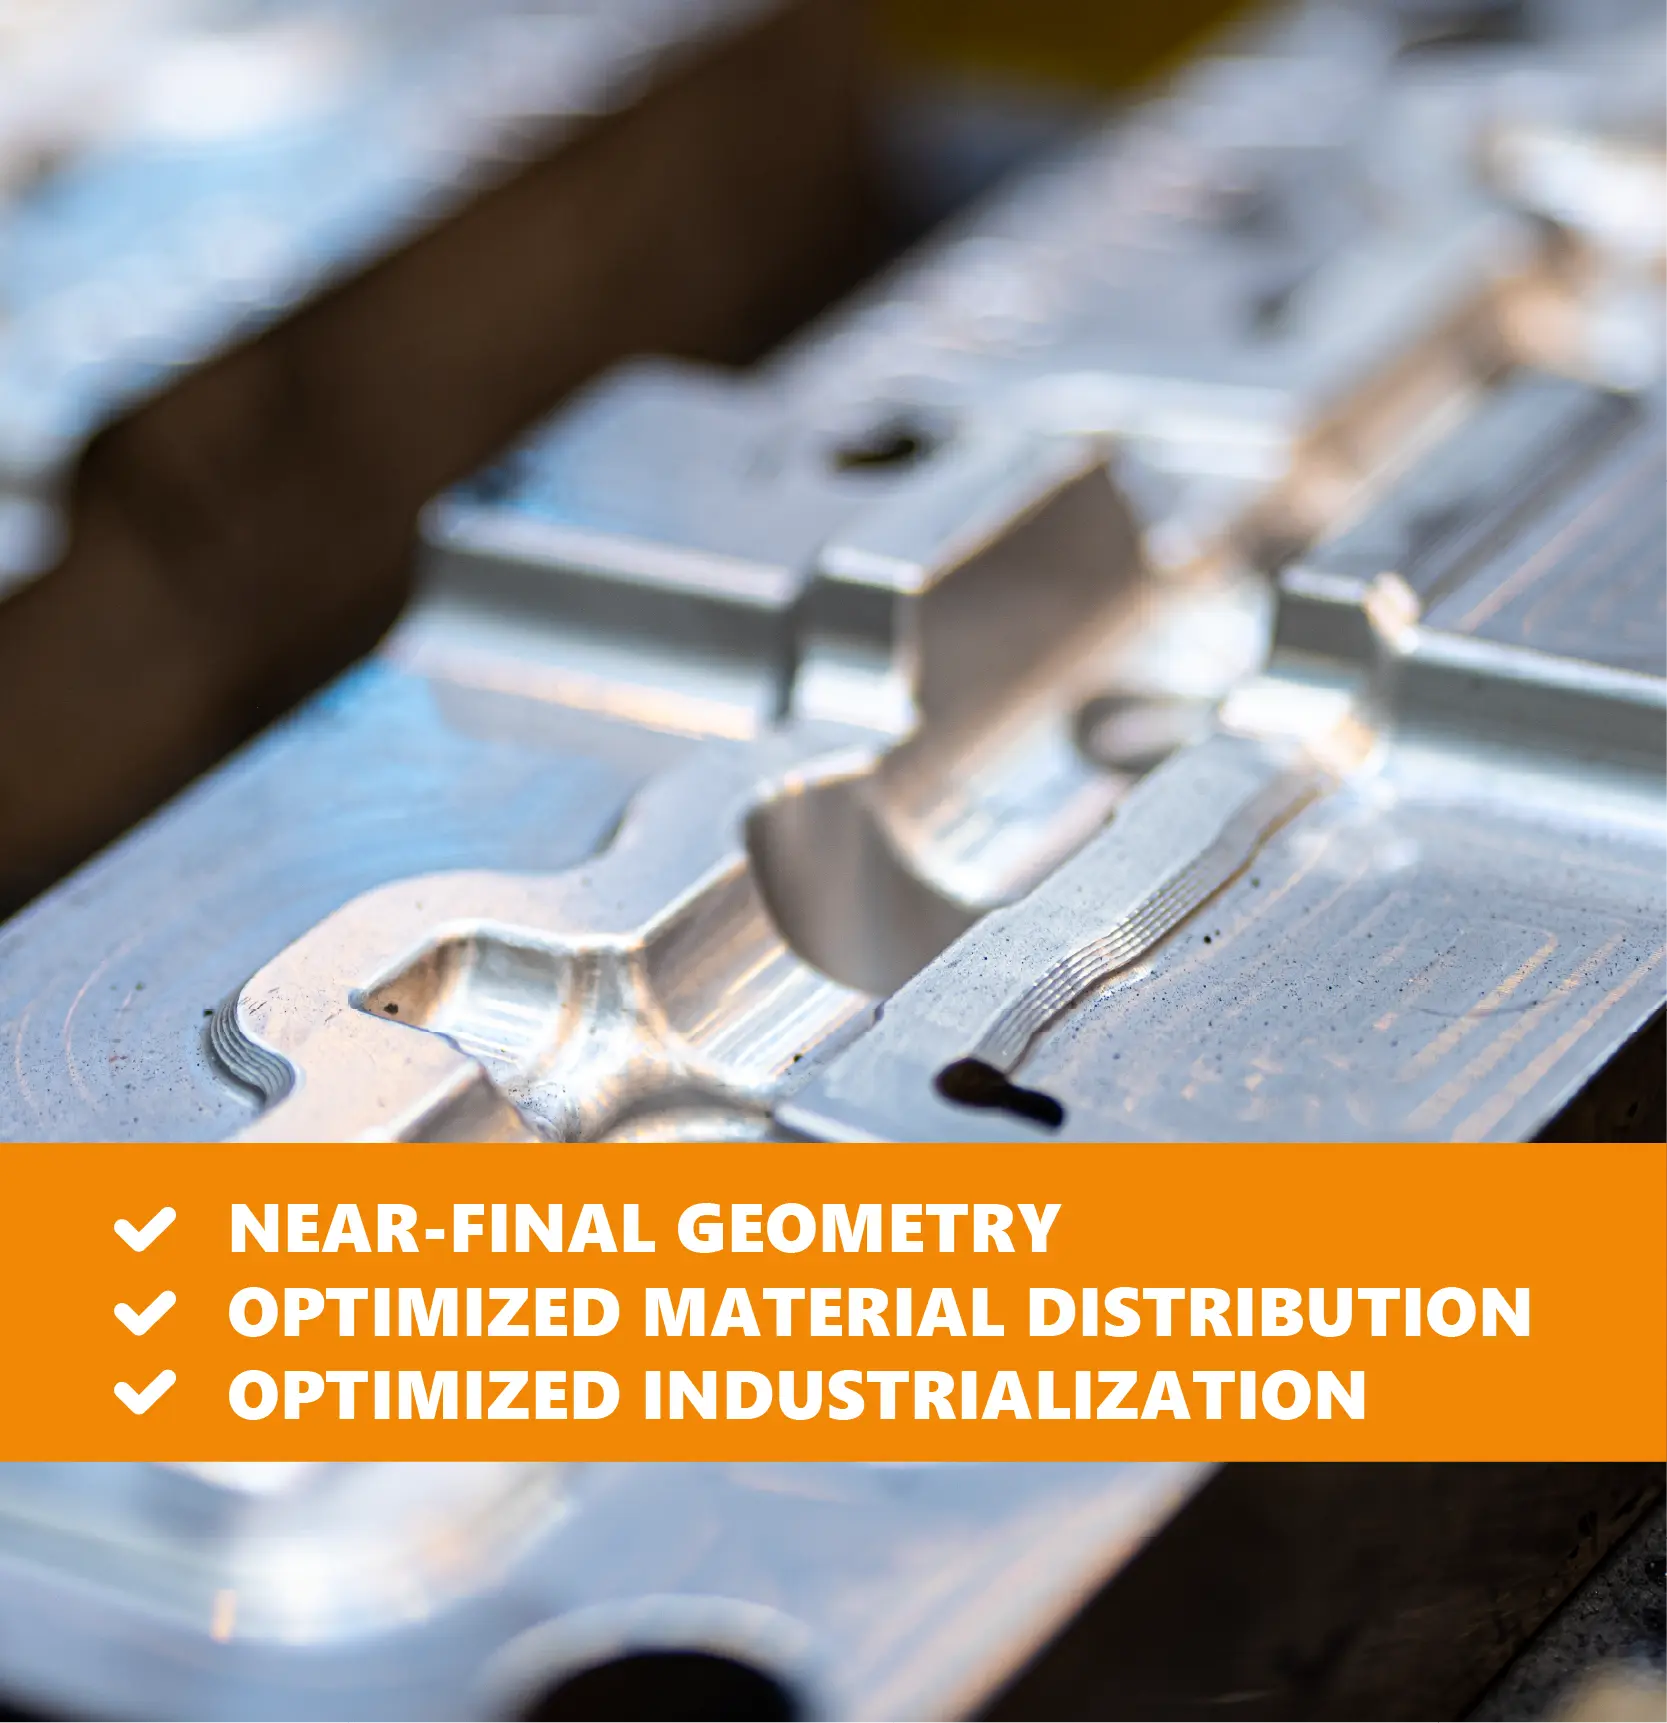
La forge en matrices permet de produire des formes tridimensionnelles comprenant des nervures, des bossages, des variations de section et des zones fonctionnelles directement intégrées. Plusieurs étapes de préformage et de finition peuvent être combinées pour répartir progressivement la matière et assurer le remplissage complet des empreintes.
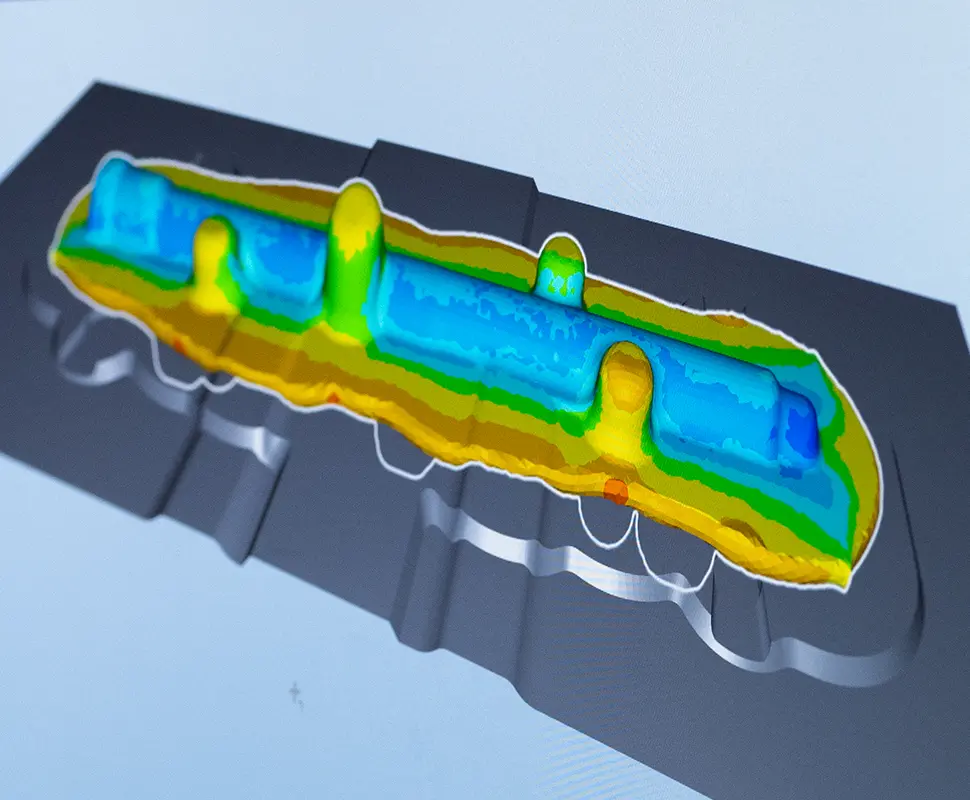
Cette liberté de conception rapproche la pièce de sa géométrie finale et positionne la matière au plus près des zones sollicitées. La simulation numérique facilite l’étude du remplissage, du fibrage, des efforts et de la faisabilité industrielle dès les premières phases du projet, limitant ainsi les risques lors de l’industrialisation.
Une production régulière et maîtrisée
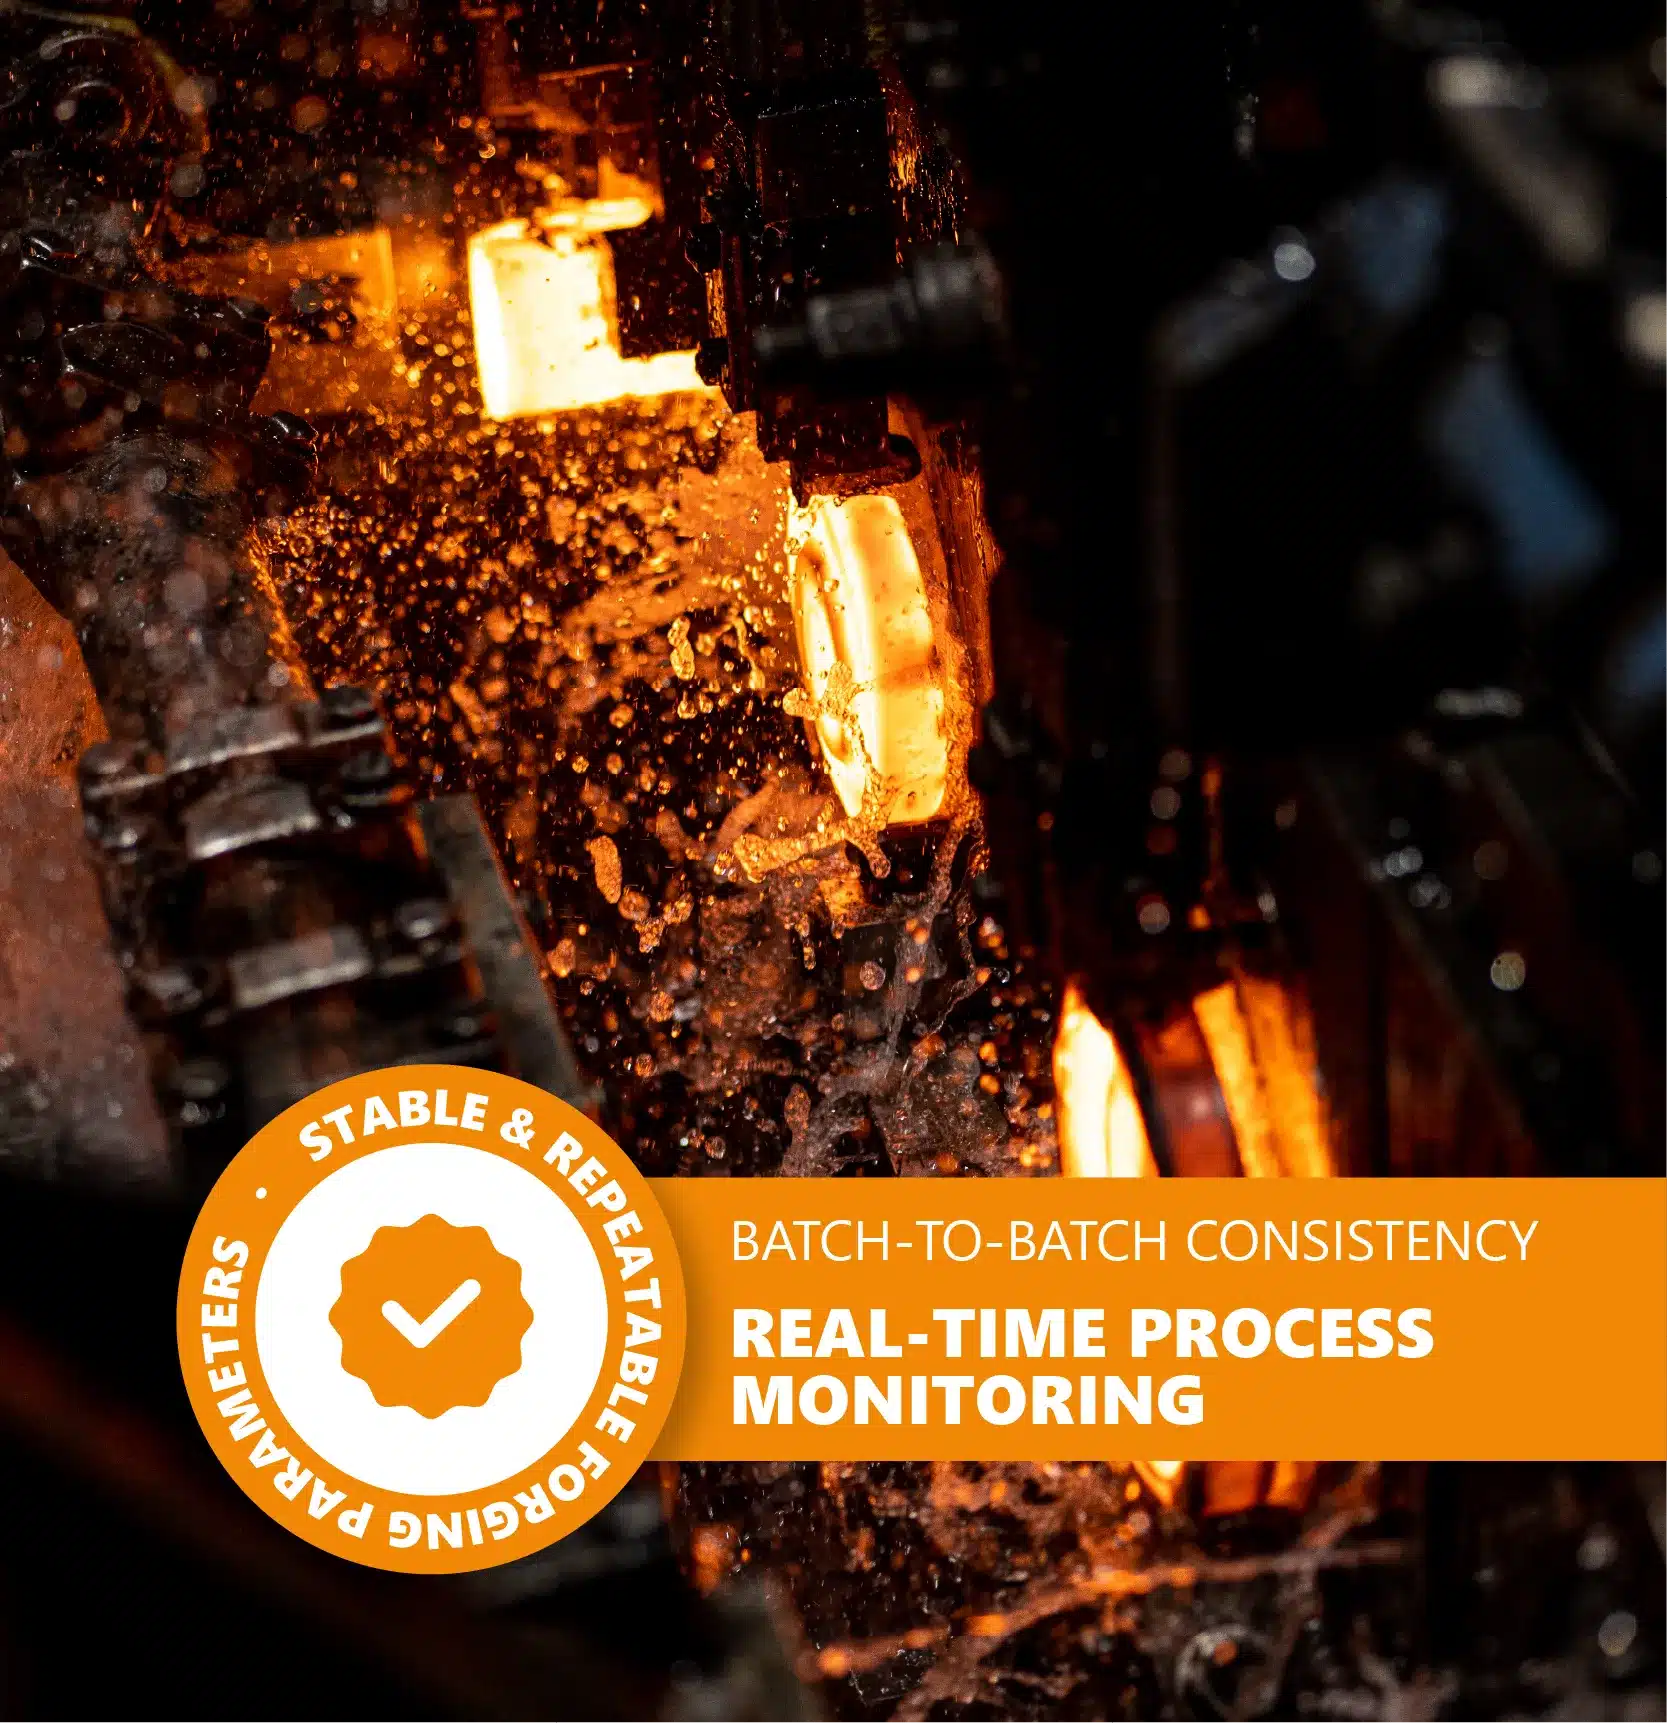
La forge en matrices repose sur des paramètres définis et reproductibles : température des lopins, positionnement, temps de transfert, énergie de frappe et effort de mise en forme. Cette maîtrise assure une grande régularité dimensionnelle et métallurgique d’une pièce à l’autre, y compris sur des séries de production importantes.
Les lignes modernes associent automatisation, manutention robotisée et suivi des données de production. La surveillance des températures, des efforts et des déplacements permet de détecter rapidement les dérives, d’optimiser la qualité, les temps de cycle et la durée de vie des outillages, tout en améliorant la stabilité globale du procédé.
LA FORGE À CHAUD CHEZ SETFORGE
Forte de plus de 100 ans d’expérience, Setforge s’appuie sur six sociétés spécialisées : Setforge Gauvin, Setforge L’Horme, Setforge Bouzonville, Setforge Estamfor, Setforge La Clayette et Setforge Hot Formers. Leurs capacités complémentaires permettent de produire des pièces de 0,1 à 1 500 kg, depuis le prototype jusqu’aux très grandes séries automobiles.
Notre parc industriel réunit pilons à simple frappe, pilons à contre-frappe, presses mécaniques, hydrauliques et à vis. Cette diversité permet d’adapter le procédé à la masse, à la géométrie, au matériau et au volume de chaque projet, dans une large gamme d’aciers, d’alliages d’aluminium, de titane et de superalliages.
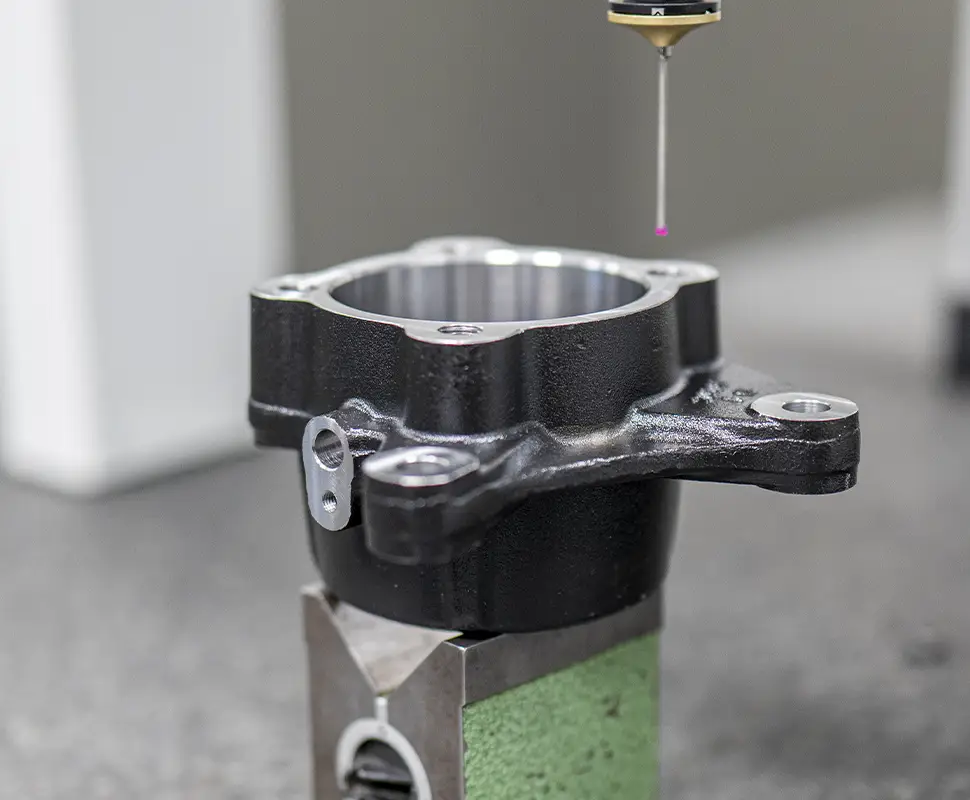
Nos équipes accompagnent les clients depuis le co-développement et la simulation jusqu’au forgeage, aux traitements thermiques, aux contrôles et à l’usinage, réalisés en interne ou avec des partenaires qualifiés. Le déploiement de lignes robotisées, de capteurs connectés et d’outils d’analyse des données soutient nos objectifs d’efficacité énergétique, en cohérence avec notre ambition de développer une forge toujours plus bas carbone et de réduire l’impact environnemental de nos activités.
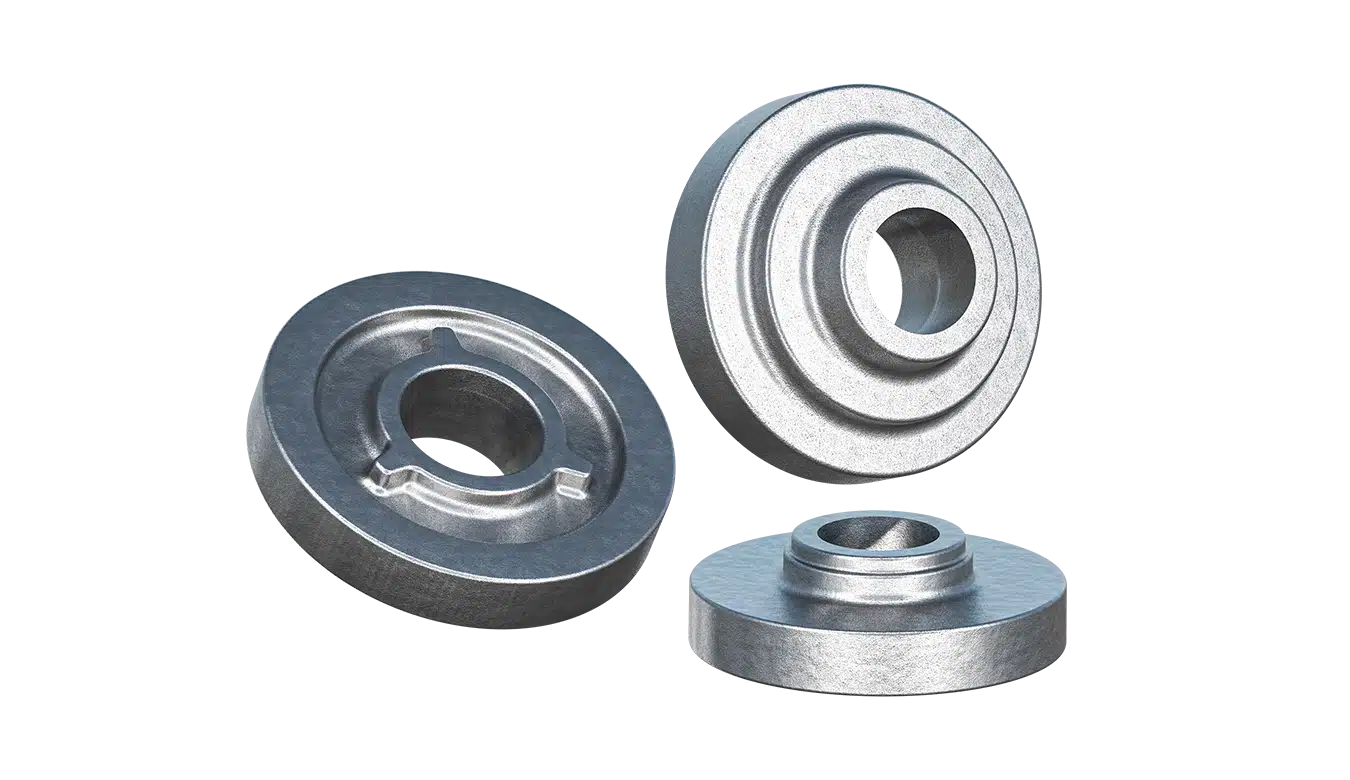
PIGNONS
Acier
Automobile
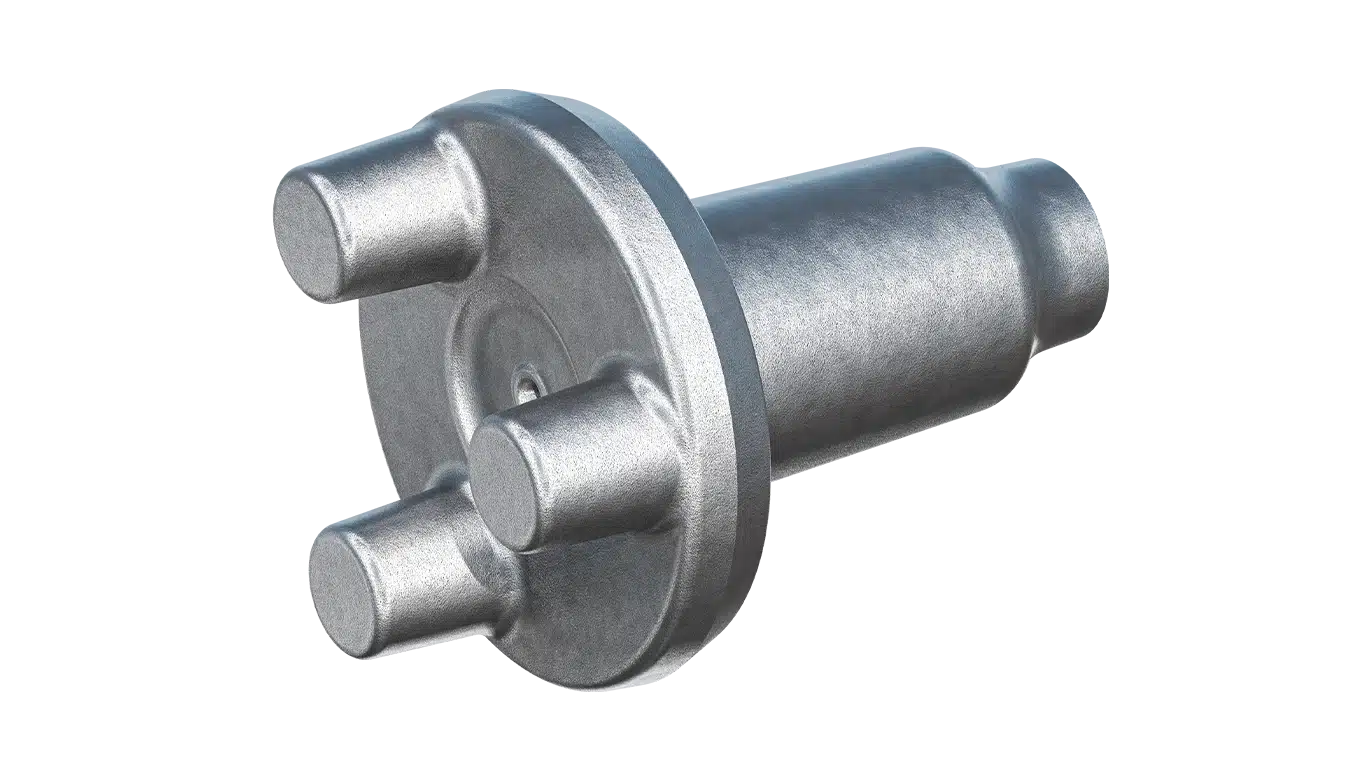
PORTE-SATELLITES
Acier
Mines
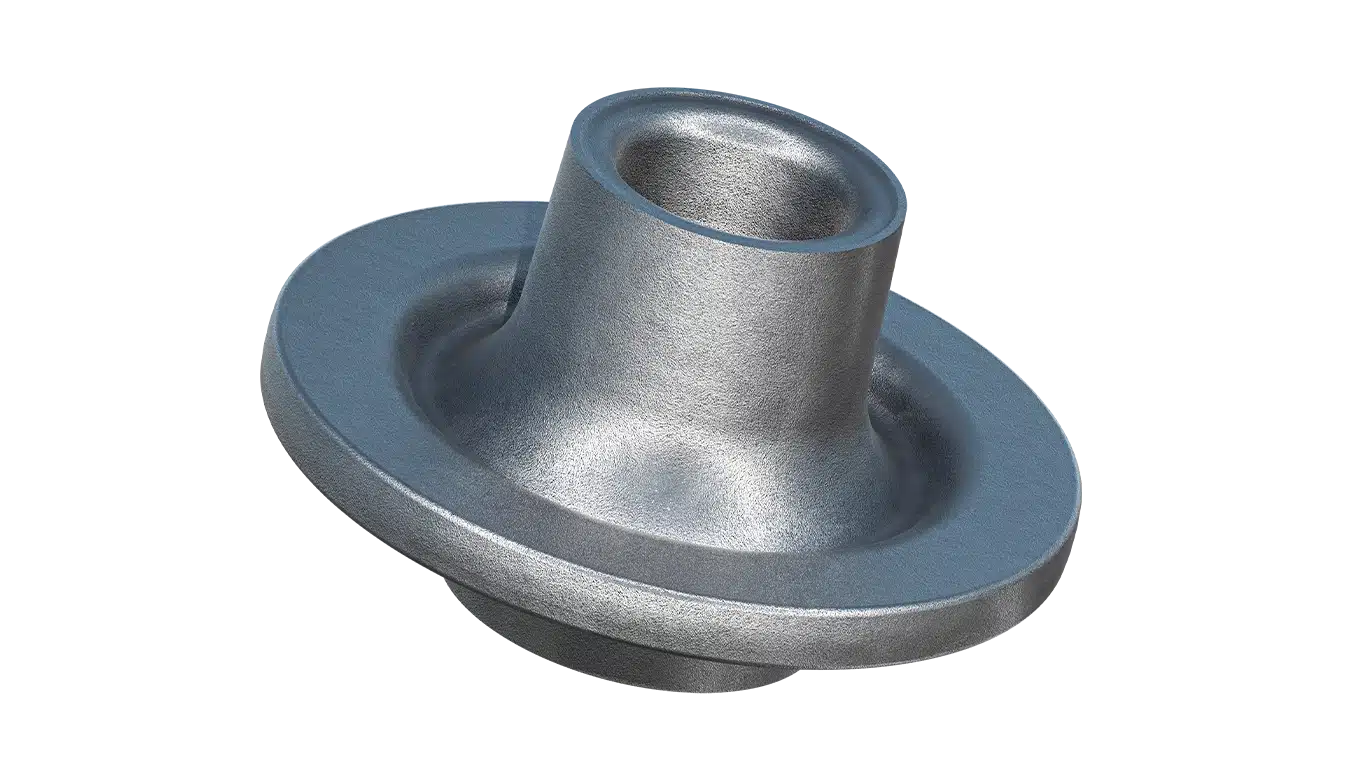
MOYEU
Acier
Construction
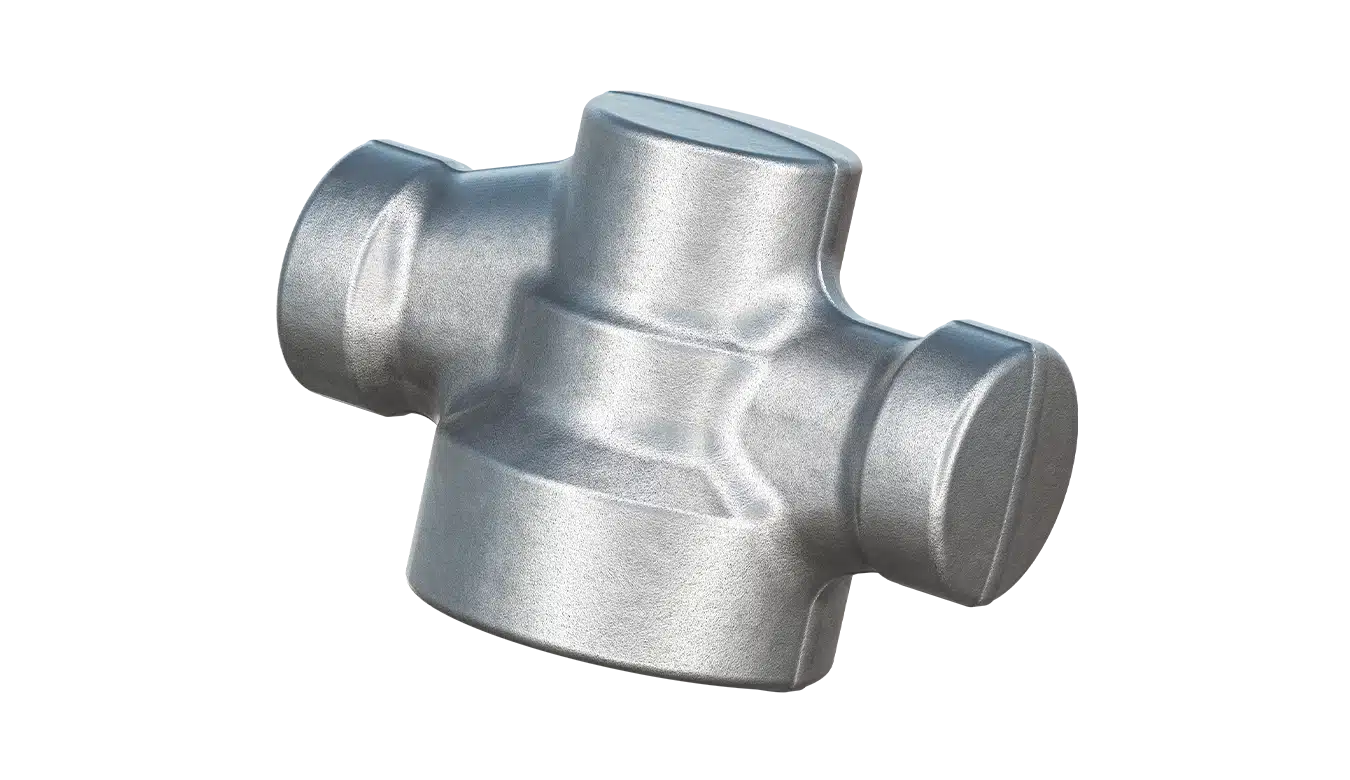
CORPS DE VANNE
Acier Inoxydable
Énergie
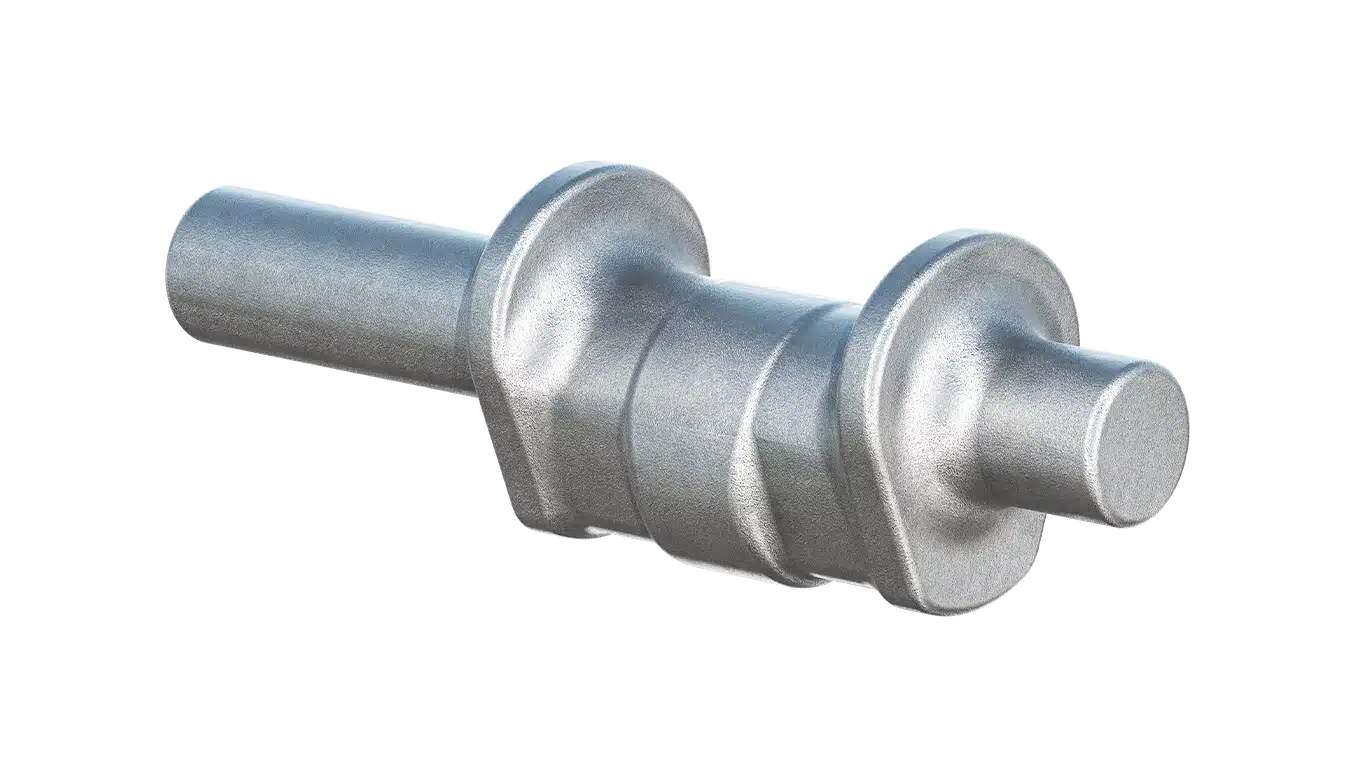
VILEBREQUIN
Acier inoxydable
Hydrogène
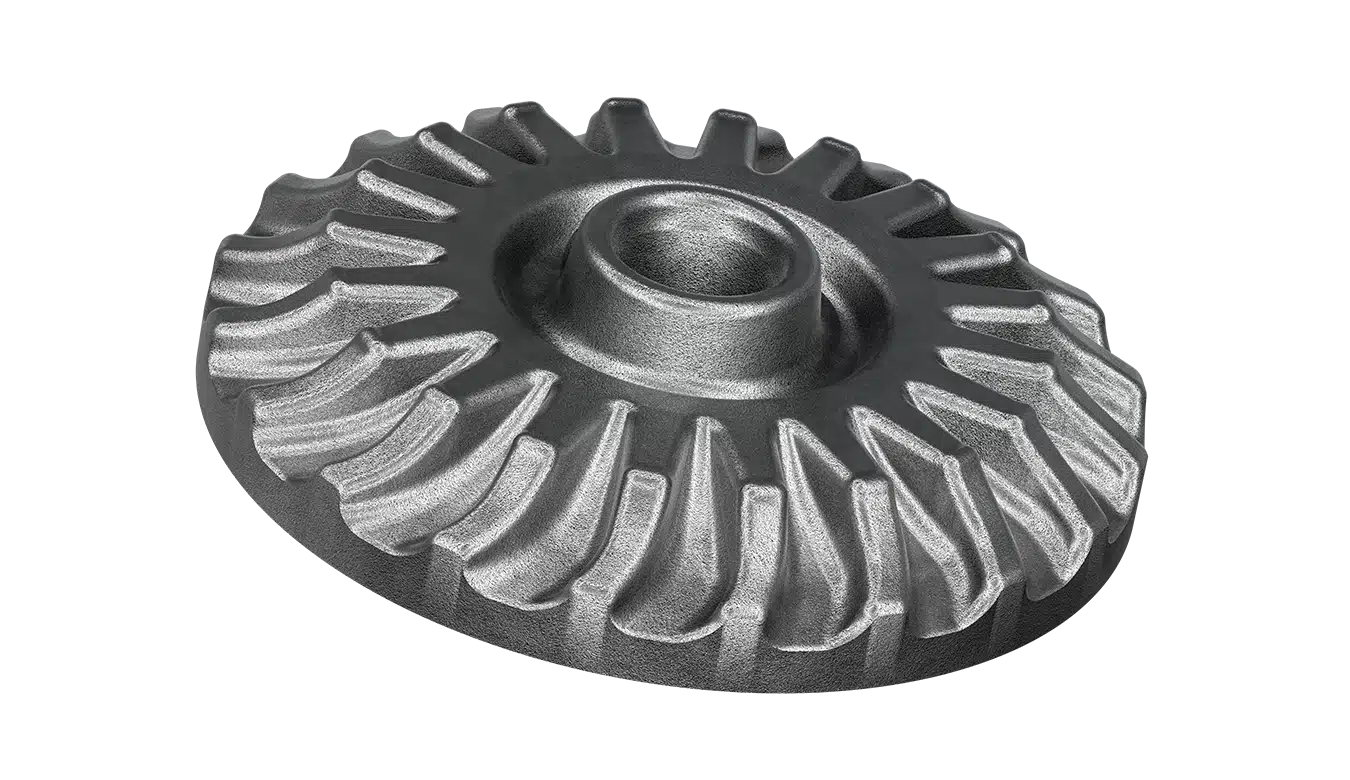
IMPELLER
Titane
Marine
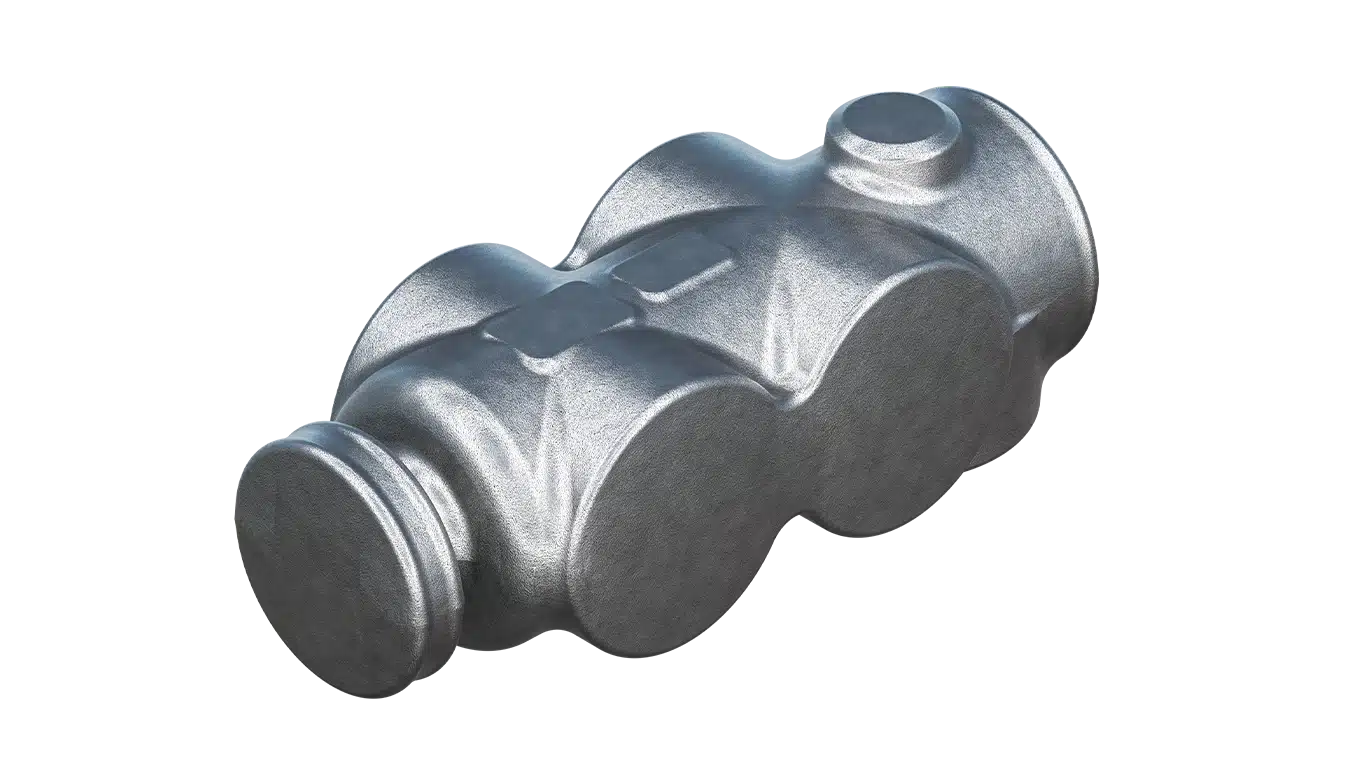
VANNE DOUBLE
Acier
Pétrole & gaz
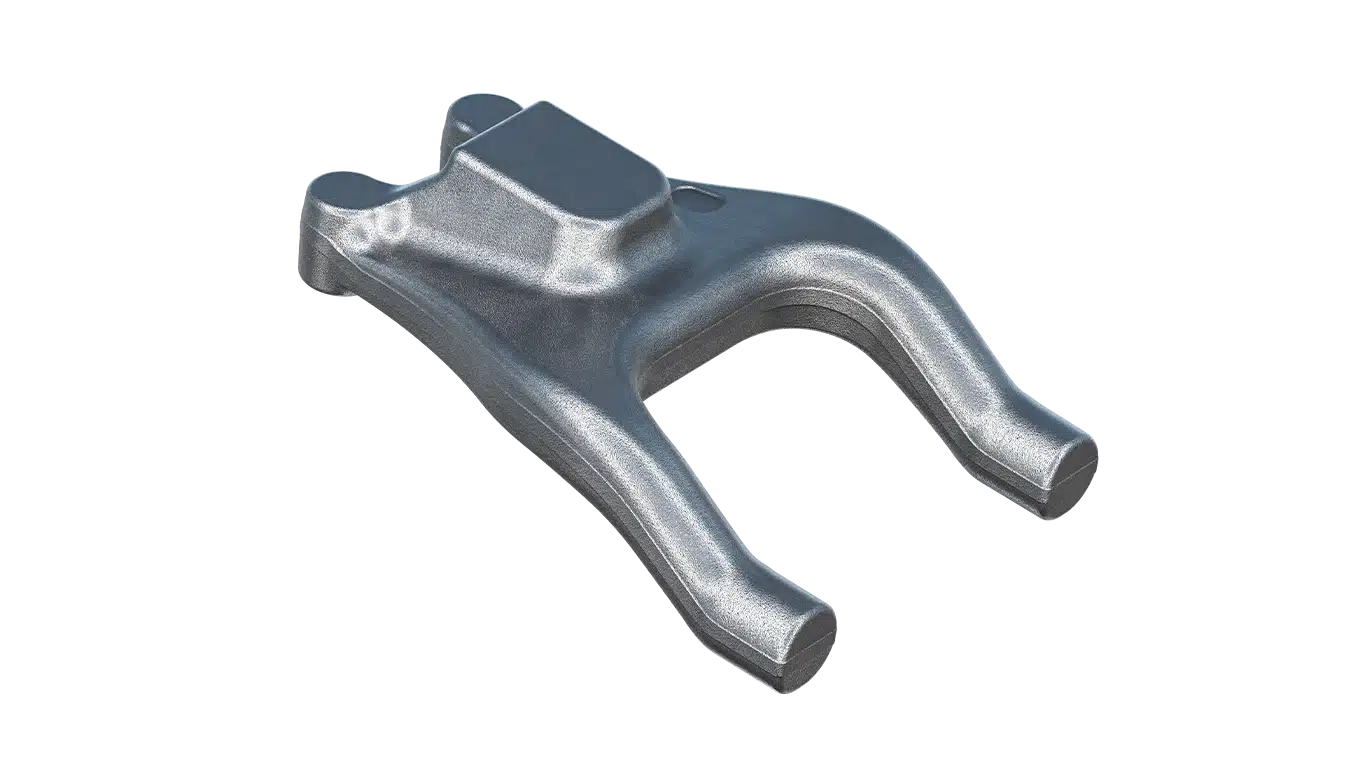
SUPPORT DE FREIN
Acier
Ferroviaire
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
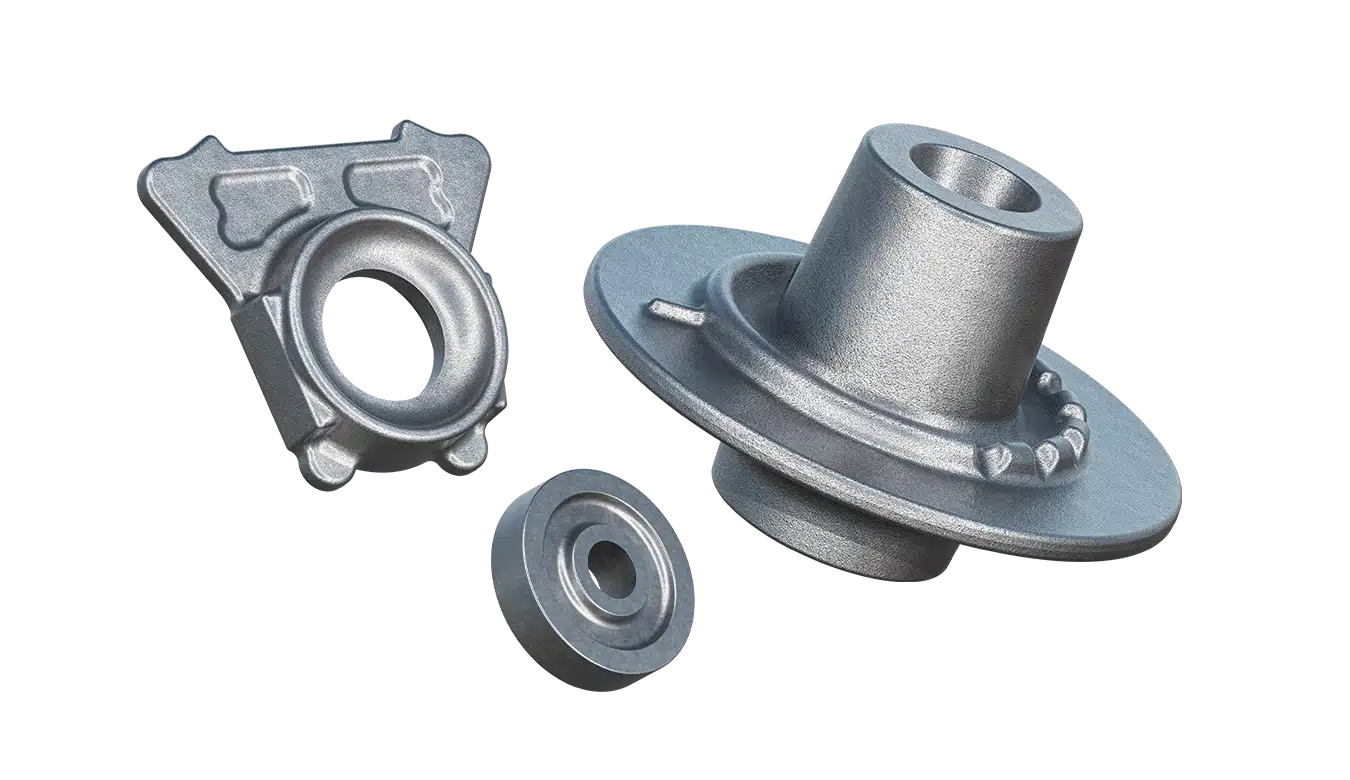
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
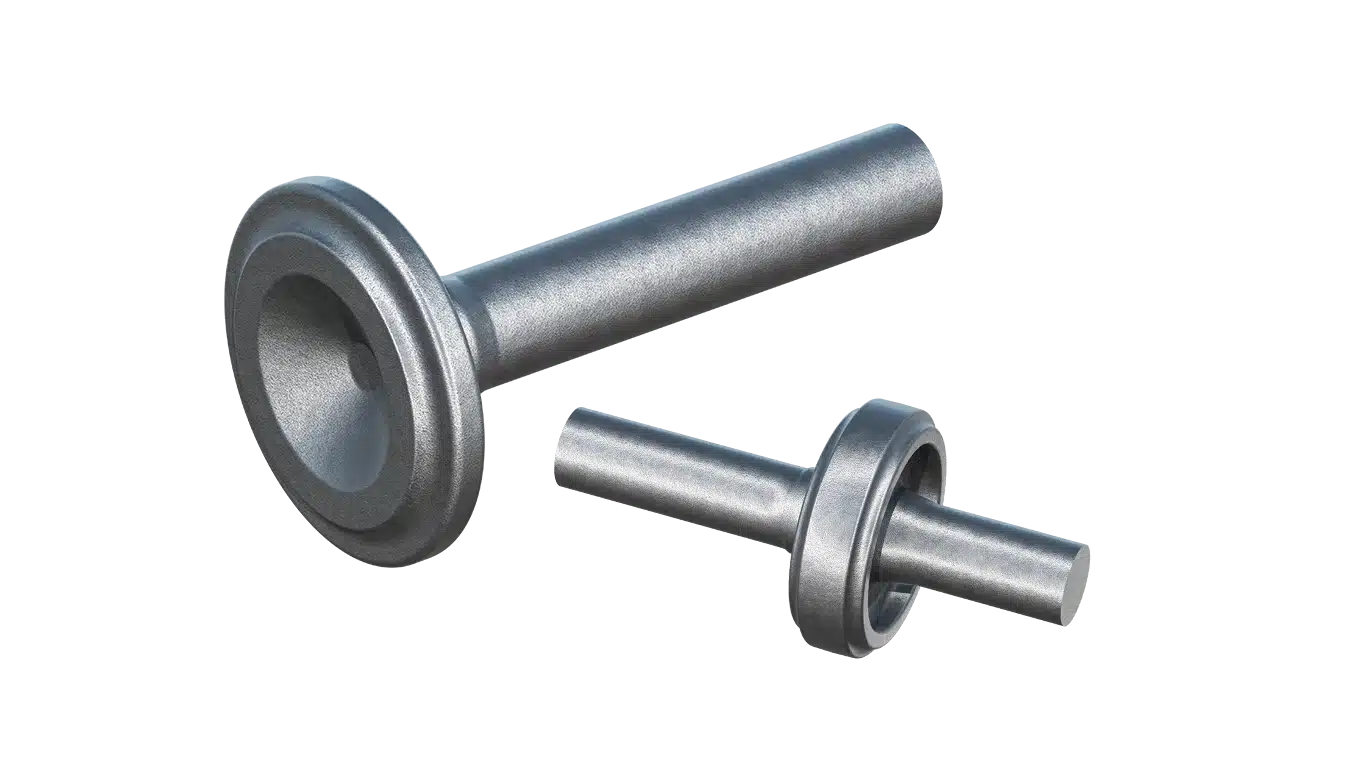
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
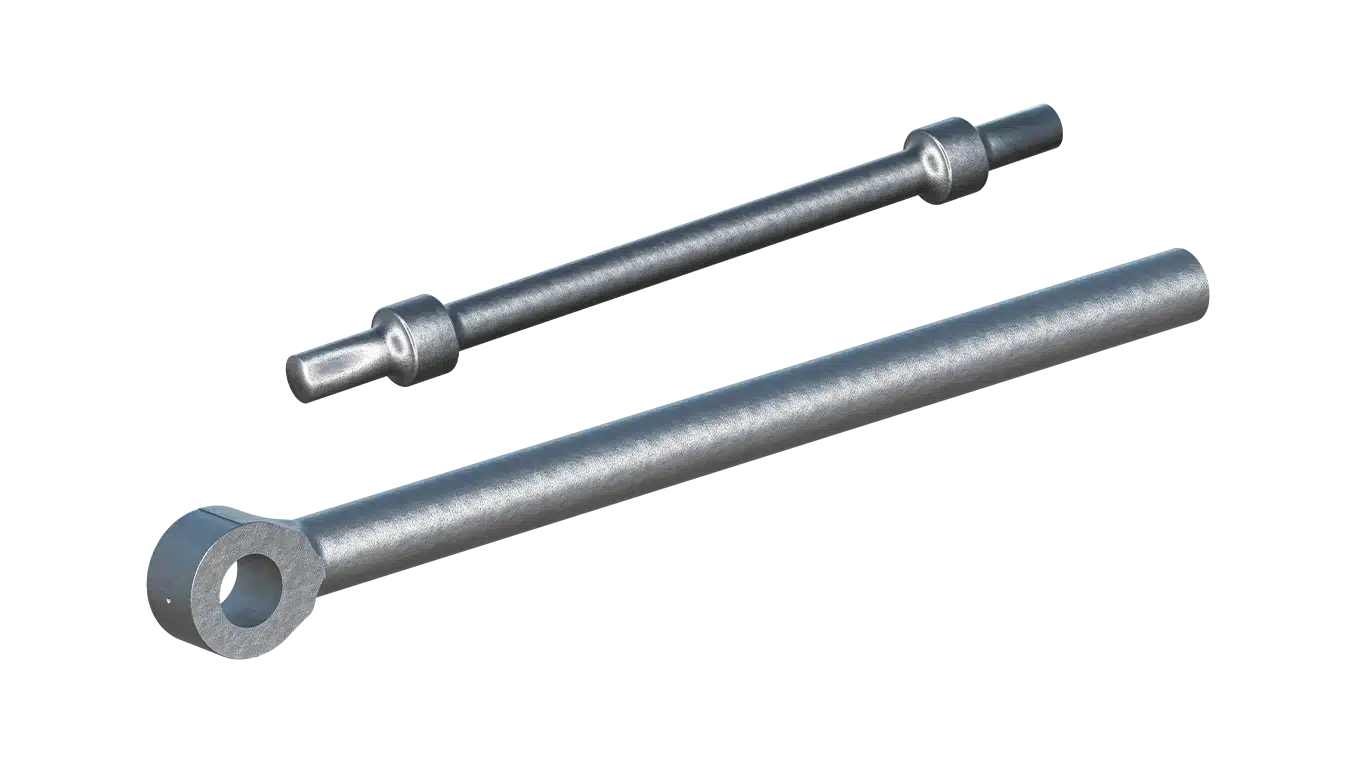
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
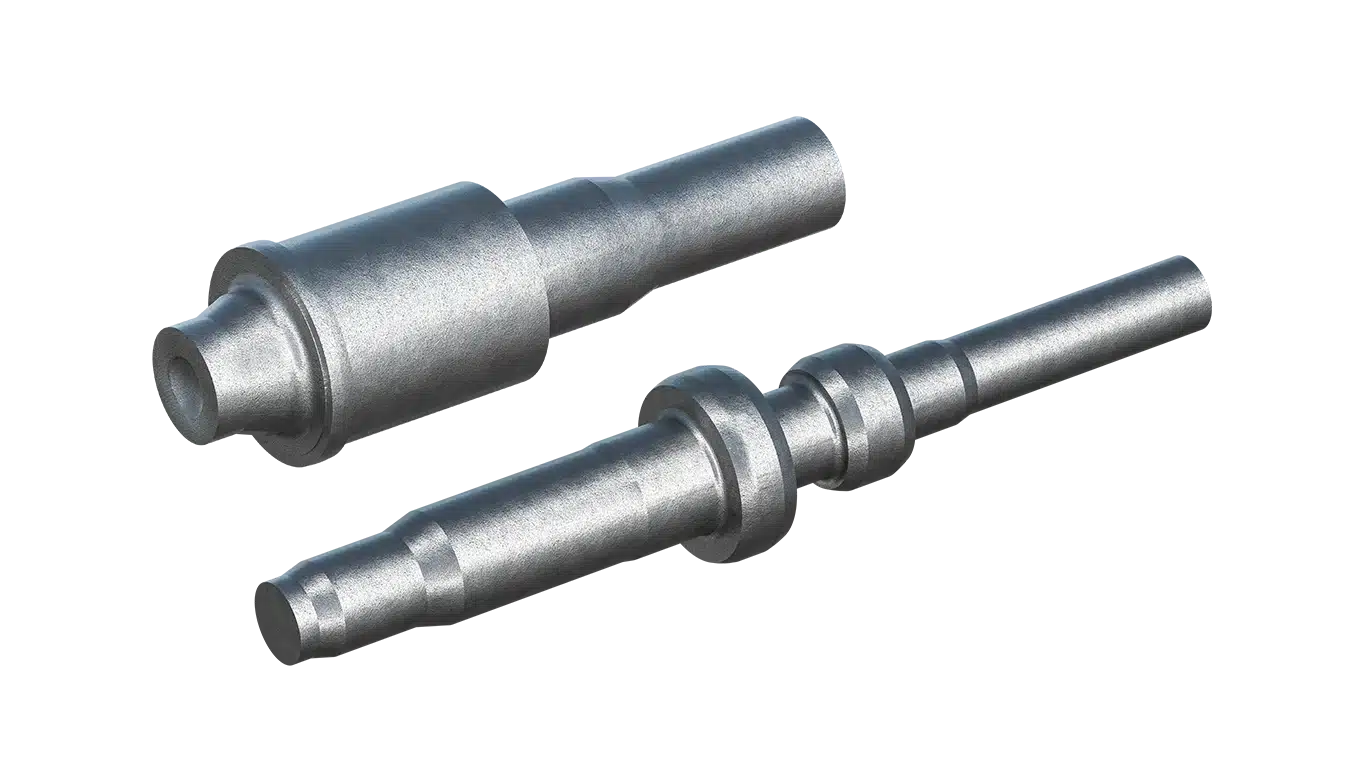
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
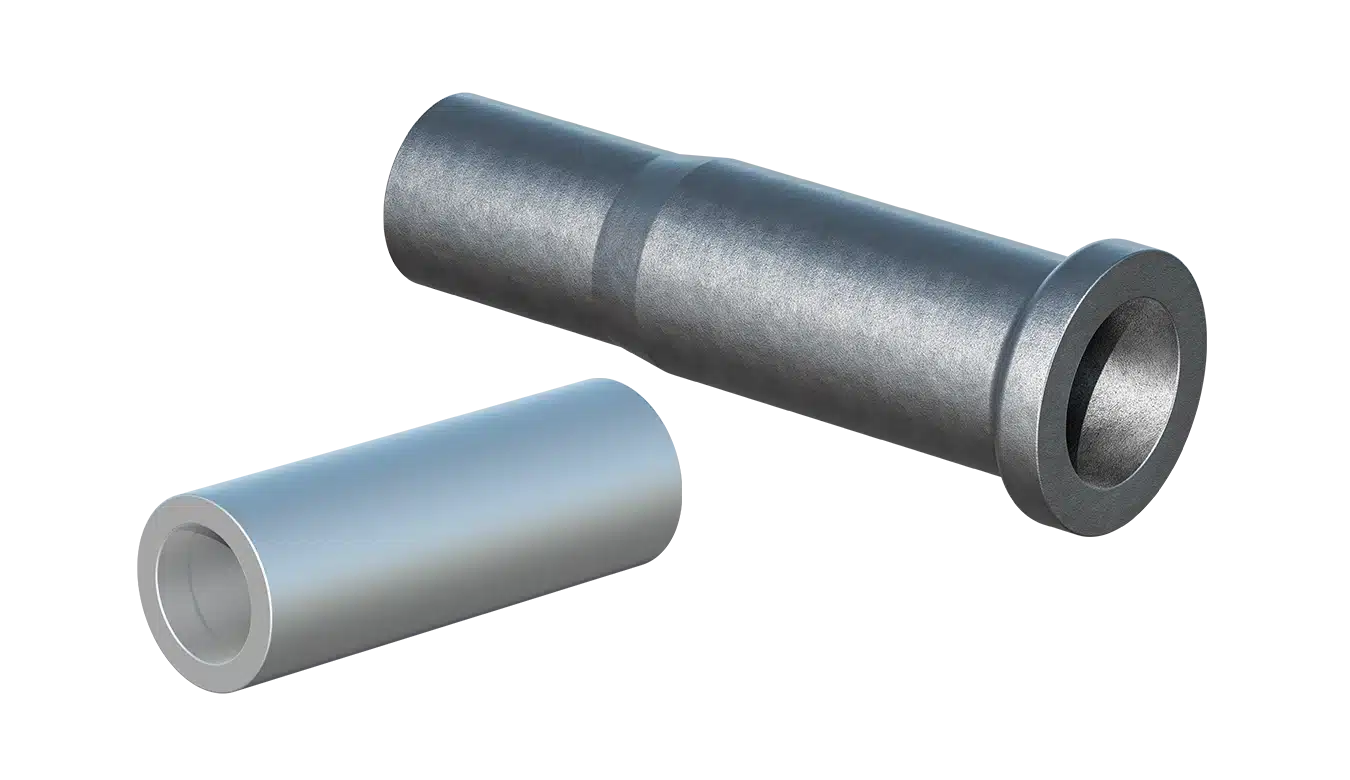
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
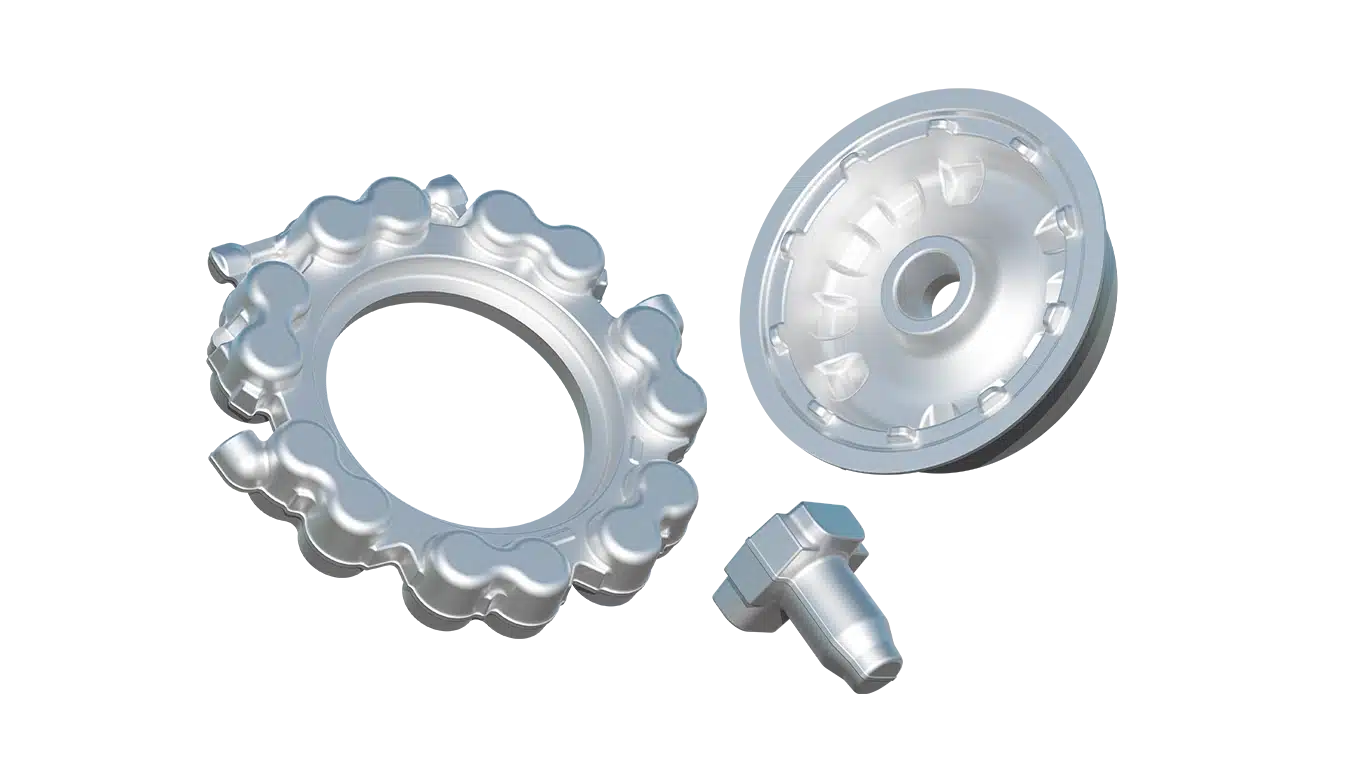
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
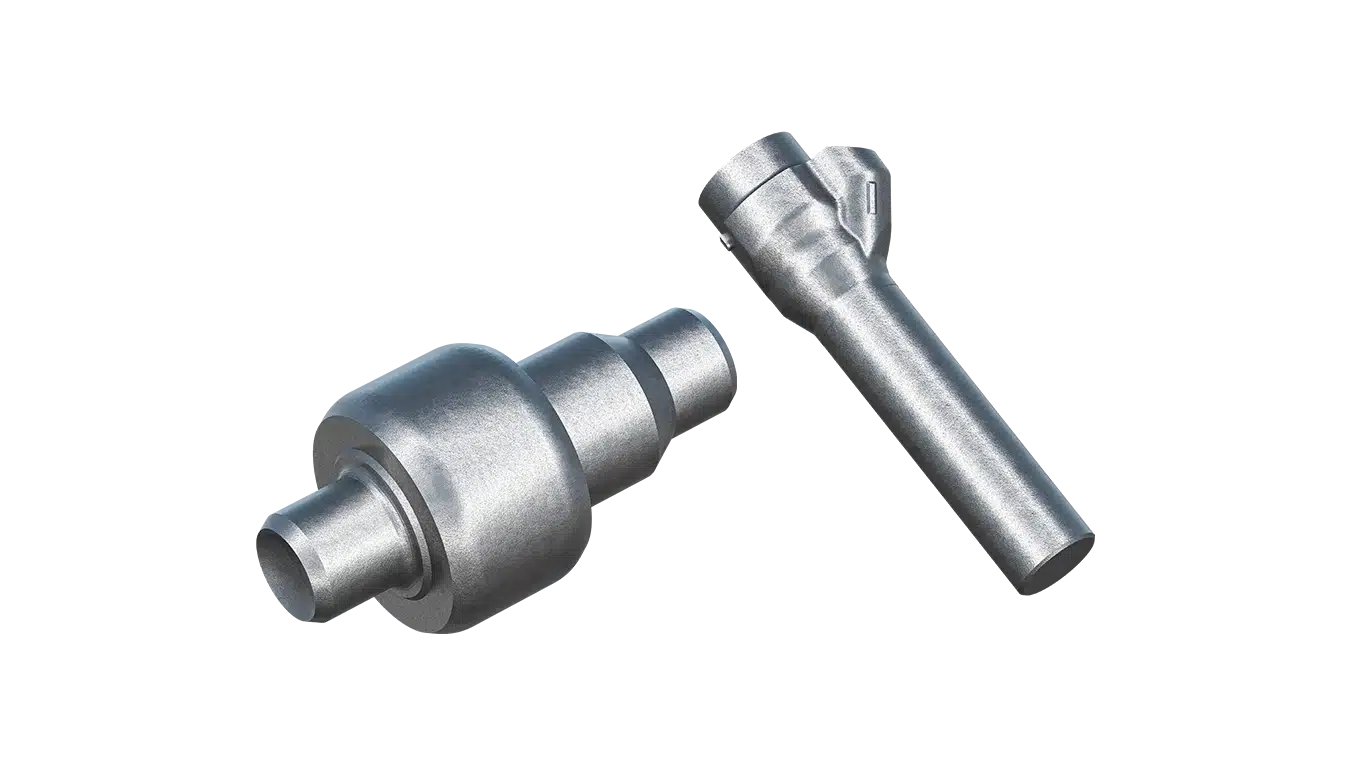
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
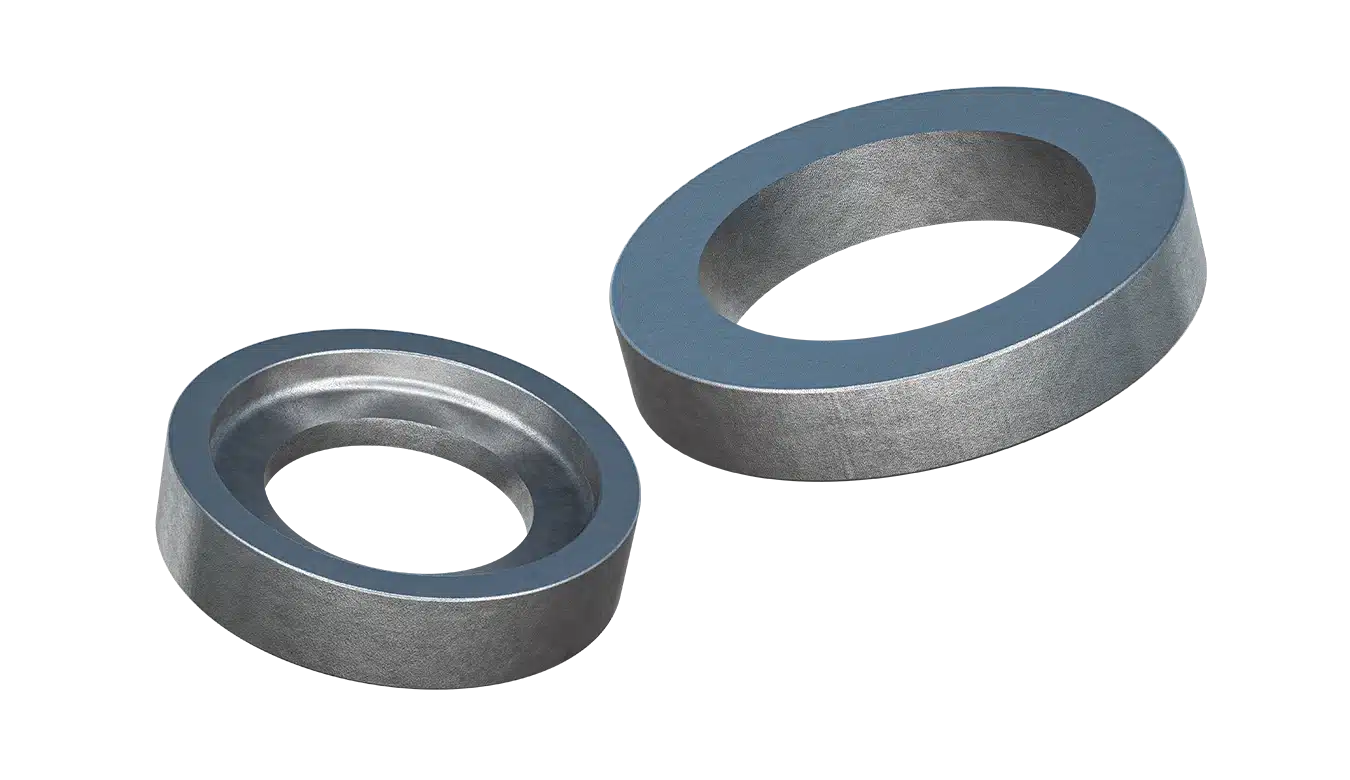
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite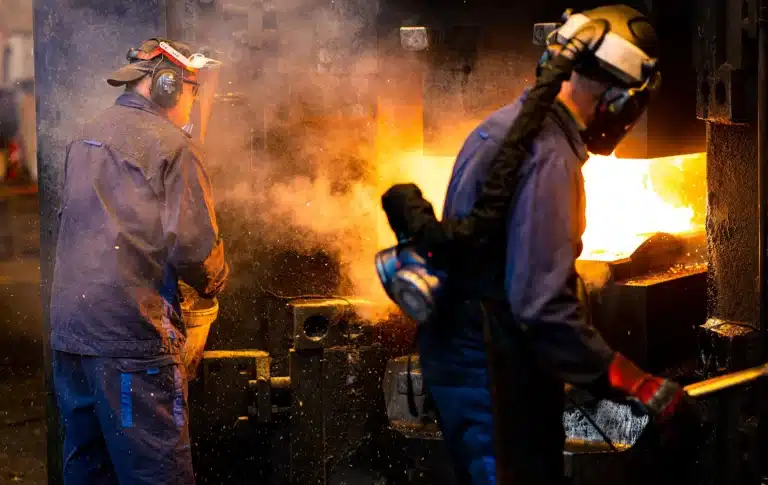
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite