Une diversité unique de savoir-faire
Traitement thermique
Après la forge, le traitement thermique constitue une étape déterminante pour développer les performances finales du composant. Le forgeage donne sa forme à la matière et crée un fibrage favorable, tandis que les cycles thermiques permettent de maîtriser la microstructure, les contraintes résiduelles et l’état métallurgique obtenu après mise en forme et refroidissement.
Par des séquences précises de chauffage, de maintien et de refroidissement, le traitement thermique permet d’adapter la résistance, la dureté, la ténacité et la stabilité dimensionnelle aux exigences de chaque application. Les propriétés peuvent ainsi être optimisées pour résister à l’usure, aux chocs, aux pressions de contact ou aux chargements cycliques.
COMPRENDRE LA MICROSTRUCTURE DE L'ACIER
Le traitement thermique transforme les phases et les constituants présents dans la microstructure de l’acier. Lors du chauffage, l’acier peut être porté dans le domaine austénitique, puis évoluer vers différentes structures selon sa composition, sa section et les conditions de refroidissement.
Ferrite (douce et ductile, 80-100 HB) Douce et ductile, la ferrite favorise la formabilité et l’usinabilité. Elle participe à de nombreuses microstructures d’aciers faiblement ou moyennement carbonés.
Perlite (résistance modérée, 500-800 MPa) Constituée de ferrite et de cémentite, la perlite offre un équilibre intéressant entre résistance mécanique, dureté et ductilité pour de nombreuses applications de structure.
Bainite (40-60 HRC avec une ténacité supérieure) La bainite combine une résistance élevée avec une bonne ténacité. Elle est particulièrement recherchée pour les composants soumis à des charges importantes, à la fatigue et aux chocs.
Martensite (65+ HRC, la dureté la plus élevée atteignable) Formée lors d’un refroidissement suffisamment rapide, la martensite offre une dureté et une résistance très élevées. Elle est généralement suivie d’un revenu afin d’ajuster sa ténacité et de réduire sa fragilité.
La vitesse de refroidissement depuis le domaine austénitique joue un rôle central. Un refroidissement lent favorise généralement la ferrite et la perlite, tandis que des conditions intermédiaires peuvent conduire à une structure bainitique. Une trempe suffisamment rapide permet de former de la martensite. La composition de l’acier, la température d’austénitisation, le temps de maintien, la dimension de la pièce et le milieu de refroidissement influencent également le résultat. Une même nuance peut ainsi développer des propriétés très différentes selon la gamme de traitement appliquée.
PRINCIPALES MÉTHODES DE TRAITEMENT THERMIQUE
À la suite de l'opération de forge, ces procédés fondamentaux préparent et optimisent vos composants. Qu'il s'agisse d'éliminer les contraintes de forge par recuit ou de développer les propriétés mécaniques finales par trempe et revenu, ces traitements garantissent que vos pièces forgées répondent aux exigences de performance les plus élevées.
Trempe & Revenu
Durcissement avec la bonne ténacité
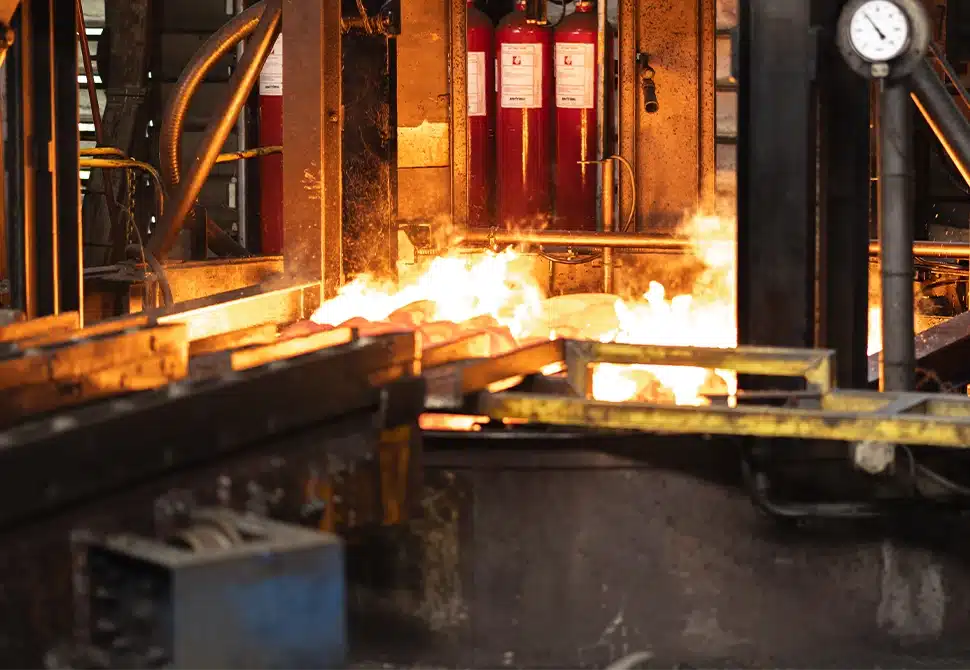
Après que la forge a donné sa forme au composant et développé un écoulement granulaire optimal, la trempe et le revenu transforment la microstructure pour atteindre les propriétés mécaniques finales. Ce processus en deux étapes durcit d'abord l'acier par refroidissement rapide (trempe), puis le réchauffe soigneusement (revenu) pour atteindre l'équilibre parfait entre dureté et ténacité.
800-950°C
150-650°C contrôle des propriétés finales
Eau, huile, polymère, air pulsé
40-65 HRC selon la teneur en carbone
Pourquoi la trempe & revenu ?
C'est le traitement standard pour les composants forgés nécessitant une haute résistance avec une bonne résistance aux chocs. Le procédé de forge assure un excellent écoulement granulaire et une intégrité matière, tandis que la trempe et le revenu développent la dureté et la ténacité nécessaires aux applications exigeantes. L'étape de revenu réduit la fragilité tout en conservant l'essentiel de la dureté acquise lors de la trempe.
Recuit
Adoucissement pour une meilleure usinabilité
Le recuit adoucit les pièces forgées qui se sont durcies et ont accumulé des contraintes lors du procédé de mise en forme. Le traitement consiste à chauffer lentement l'acier pour transformer sa structure, à maintenir la température pour une chauffe uniforme, puis à refroidir progressivement pour développer un matériau plus doux et plus facile à mettre en œuvre.
800-950 °C selon la nuance d'acier
30-50 % à titre indicatif
Refroidissement lent au four
Jusqu'à 40 %
Pourquoi le recuit ?
Après la forge, les pièces nécessitent souvent des opérations d'usinage ou de mise en forme complémentaires. Le recuit facilite leur mise en œuvre en éliminant les contraintes internes issues du procédé de forge et en restaurant la ductilité. Il est indispensable pour préparer les pièces forgées aux opérations d'usinage ultérieures.
TRAITEMENTS DE DURCISSEMENT SUPERFICIEL
Ces procédés sont généralement appliqués à des composants forgés usinés ou quasi finis. En enrichissant leur surface en carbone, en azote ou en combinant ces deux éléments, ils créent une couche dure et résistante à l’usure, tandis que le cœur forgé conserve sa ténacité.
Cémentation
Surface dure, cœur tenace
La cémentation diffuse du carbone dans la surface d’un acier présentant généralement une faible teneur en carbone. Après diffusion, la pièce est trempée puis revenue afin d’obtenir une couche extérieure très dure associée à un cœur plus tenace et capable d’absorber les sollicitations mécaniques.
0,5-4 mm à titre indicatif
2-24 heures selon la profondeur
880-940°C
58-64 HRC atteignable
Pourquoi la cémentation ?
Elle constitue une solution privilégiée pour les pièces nécessitant une forte résistance à l’usure et à la fatigue de contact, tout en conservant un cœur résistant aux chocs. Elle est notamment utilisée pour les engrenages, pignons, arbres et composants de transmission.
Nitrocarburation
Traitement de surface rapide et économique
La nitrocarburation introduit simultanément de l’azote et une faible quantité de carbone dans la surface de l’acier, à une température inférieure à celle de la cémentation. Elle produit une couche de combinaison mince et dure, associée à une zone de diffusion.
540-580°C
Jusqu'à 1 200 HV
0,01-0,03 mm de couche de combinaison
40-60 % inférieur à la cémentation
Pourquoi la nitrocarburation ?
Ce procédé offre une bonne résistance à l’usure, au frottement et au grippage, avec des variations dimensionnelles limitées. Il est particulièrement adapté aux pièces produites en série qui nécessitent une couche fonctionnelle peu profonde et de bonnes propriétés tribologiques.
Nitruration
Traitement de précision avec distorsion minimale
La nitruration diffuse de l’azote dans la surface de l’acier à une température relativement basse. L’azote réagit avec certains éléments d’alliage pour former des nitrures très durs, créant une couche superficielle résistante sans nécessiter habituellement de trempe finale.
500-580°C
Jusqu'à 1 100 HV
0,1-0,7 mm à titre indicatif
Minimale
Pourquoi la nitruration ?
La température modérée du traitement limite les variations dimensionnelles, ce qui le rend particulièrement adapté aux pièces de précision ayant déjà fait l’objet d’un usinage avancé. La couche nitrurée améliore la résistance à l’usure, au grippage et à la fatigue superficielle.
Carbonitruration
Durcissement plus profond pour les aciers faiblement alliés
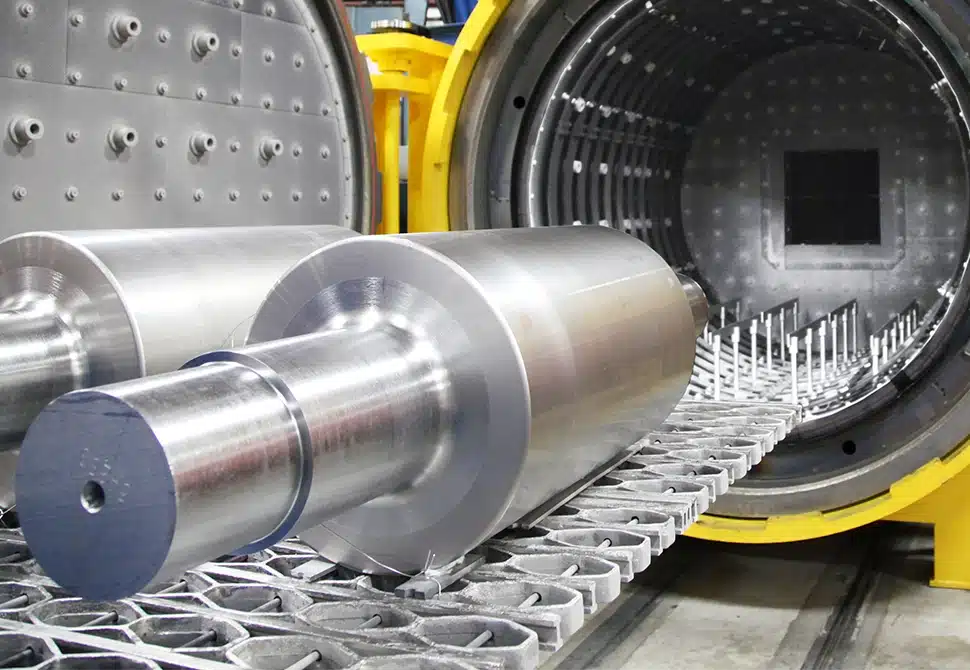
La carbonitruration diffuse simultanément du carbone et de l’azote dans la surface de l’acier, dans le domaine austénitique. Le traitement est suivi d’une trempe et d’un revenu afin de créer une couche durcie présentant une trempabilité supérieure à celle obtenue par un simple enrichissement en carbone.
800-950°C
Aciers faiblement alliés
0,1-0,8 mm à titre indicatif
Trempe et revenu après traitement
Pourquoi la carbonitruration ?
Elle convient particulièrement aux aciers faiblement carbonés ou faiblement alliés nécessitant une surface dure et résistante à l’usure. L’ajout d’azote améliore la trempabilité de la couche et permet d’obtenir de bonnes performances sur des pièces de petites ou moyennes dimensions.
TRAITEMENTS DE DURCISSEMENT LOCALISÉ
Appliquées aux composants forgés finis ou quasi finis, ces techniques utilisent une source d’énergie concentrée pour durcir rapidement certaines zones fonctionnelles. Elles permettent de renforcer des dentures, des portées de roulements ou des surfaces d’usure sans affecter l’ensemble de la pièce.
Durcissement par induction
Rapide, précis, reproductible
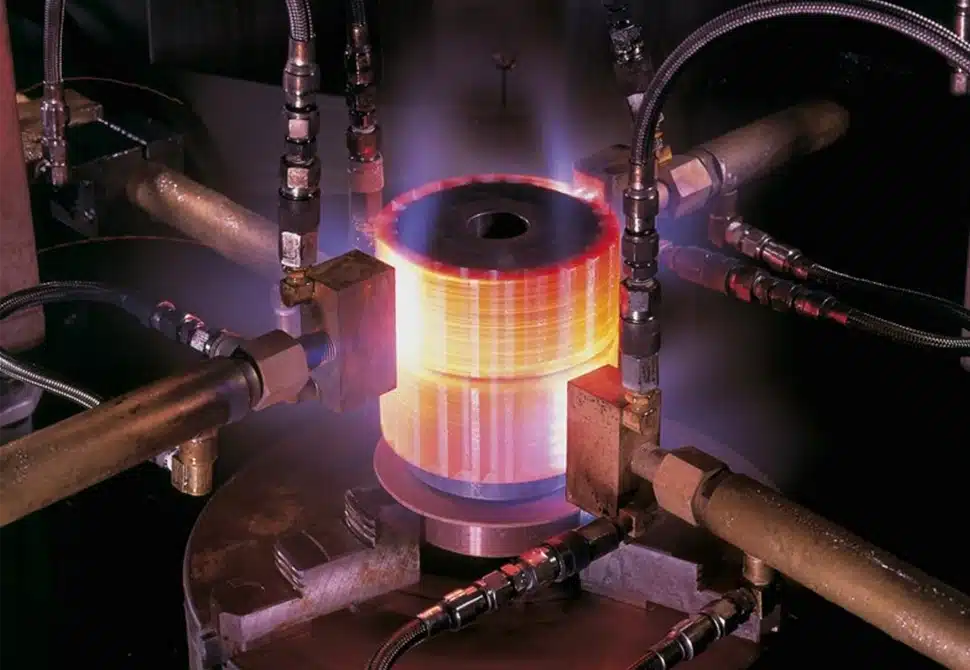
Le durcissement par induction utilise un champ électromagnétique pour chauffer rapidement une zone définie du composant jusqu’à sa température d’austénitisation. Une trempe immédiate transforme ensuite la couche chauffée en martensite, tandis que le cœur conserve ses propriétés initiales.
1-10 secondes à titre indicatif
55-65 HRC
0.5-10mm
Minimale grâce à la chauffe sélective
Pourquoi le durcissement par induction ?
Sa rapidité, sa précision et sa répétabilité le rendent particulièrement adapté aux grandes séries et aux lignes automatisées. Il permet de cibler précisément les dentures, portées d’arbres, axes ou chemins de roulement nécessitant une résistance superficielle élevée.
Trempe à la flamme
Solution flexible pour les grandes pièces
La trempe à la flamme utilise un brûleur oxycombustible pour chauffer la surface d’une pièce en acier jusqu’à sa température de durcissement. La zone chauffée est ensuite refroidie rapidement afin de former une couche martensitique dure selon un parcours et une profondeur maîtrisés.
Modérée (secondes à minutes)
40-60 % inférieur à l'induction
0.8-6mm à titre indicatif
Pratiquement illimitée
Pourquoi la trempe à la flamme ?
Sa flexibilité permet de traiter des pièces de grandes dimensions, des formes irrégulières et des zones difficilement accessibles par induction. Son investissement initial plus limité en fait également une solution intéressante pour les petites séries, les prototypes et les composants massifs.
LE TRAITEMENT THERMIQUE CHEZ SETFORGE
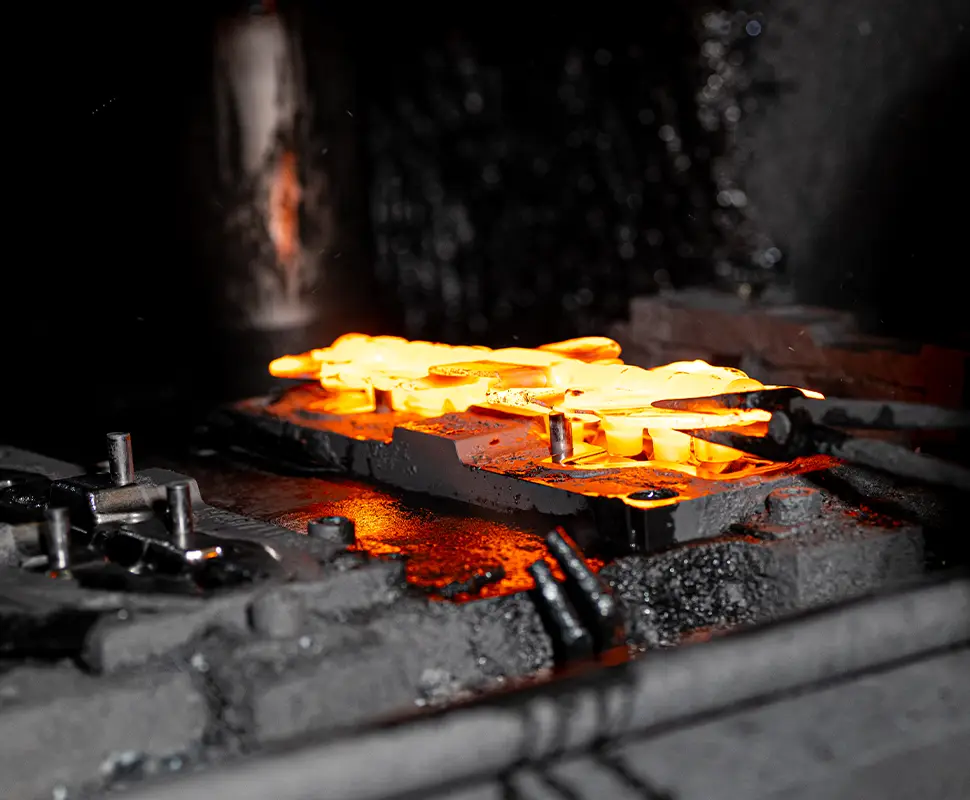
Setforge propose une solution industrielle complète associant son expertise de la forge à des capacités étendues de traitement thermique. Les opérations sont réalisées dans nos installations ou avec un réseau de partenaires sélectionnés et qualifiés. Cette organisation permet de coordonner la conception de la pièce forgée, la sélection de la matière, les surépaisseurs d’usinage et la gamme thermique.
Nos équipes métallurgiques accompagnent les projets jusqu’à l’obtention des propriétés mécaniques et dimensionnelles définies pour l’application.
Choisir le bon traitement
Contrôle qualité & essais
Les cycles thermiques font l’objet d’une surveillance précise des températures, des temps de maintien, des atmosphères et des conditions de refroidissement. Les contrôles sont réalisés selon les spécifications du composant et les exigences du client. Ils peuvent comprendre des mesures de dureté en surface et à cœur, des profils de filiation de dureté, des examens métallographiques, des essais mécaniques et des vérifications dimensionnelles. Les essais destructifs sont réalisés sur pièces, éprouvettes ou échantillons selon les plans de contrôle applicables.
Cette approche assure la répétabilité des résultats, depuis le prototype jusqu’aux productions en série. Setforge dispose par ailleurs d’une installation accréditée Nadcap pour le traitement thermique, répondant aux exigences des procédés critiques de l’industrie aéronautique. L’accréditation Nadcap repose sur des audits techniques et des critères développés avec les grands acteurs des secteurs aéronautique, spatial et de la défense.
Support métallurgique expert
Les experts de Setforge Engineering accompagnent les clients dans la sélection des matériaux, le choix des traitements et le développement des gammes thermiques. Cette expertise permet d’intégrer les exigences métallurgiques dès la conception du composant forgé. Nos équipes peuvent recommander un traitement standard, adapter une gamme existante ou développer une solution sur mesure lorsque les objectifs de dureté, de tenue en fatigue, d’usure ou de stabilité dimensionnelle nécessitent une approche spécifique.
Forts d’une expérience couvrant l’aéronautique, l’automobile, l’énergie et les industries lourdes, nous maîtrisons les exigences techniques comme les contraintes d’industrialisation. Nous accompagnons aussi bien le développement de nouvelles pièces que l’amélioration de composants existants.
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
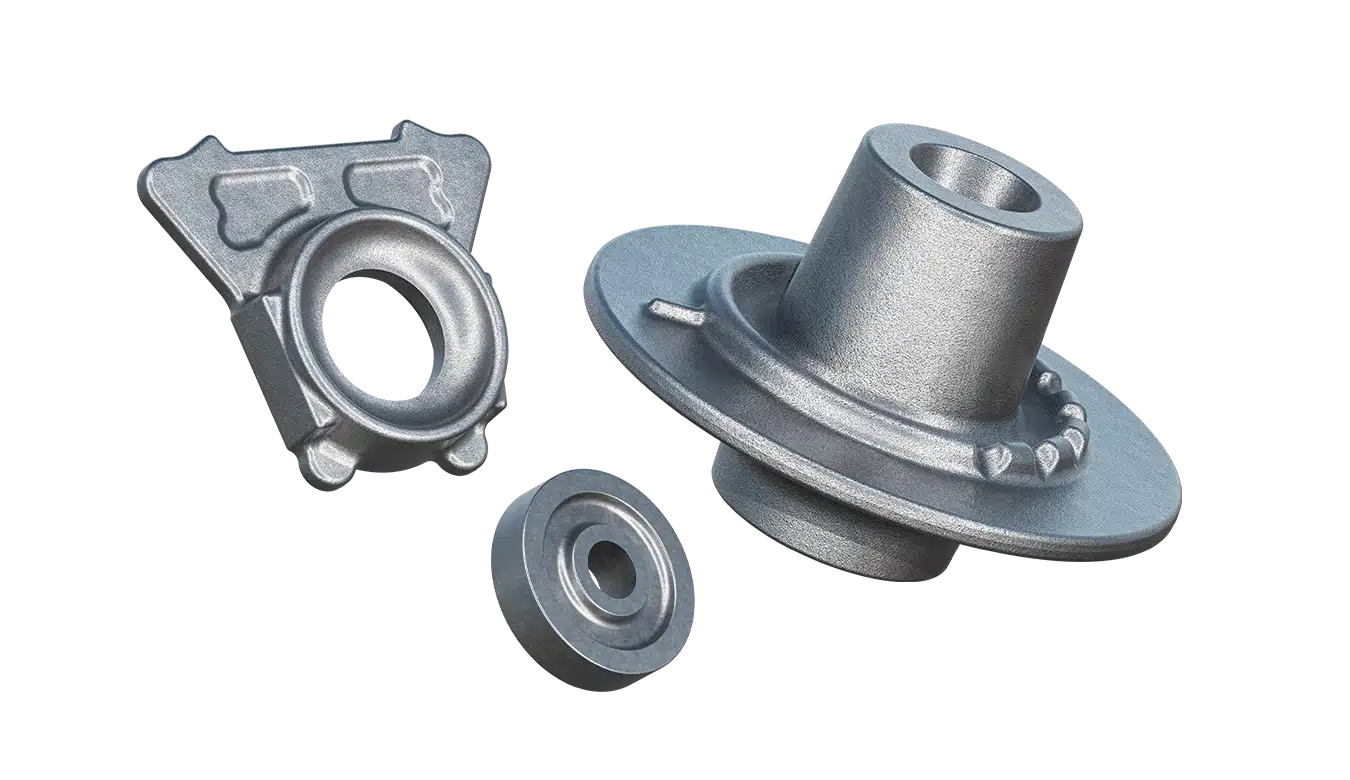
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
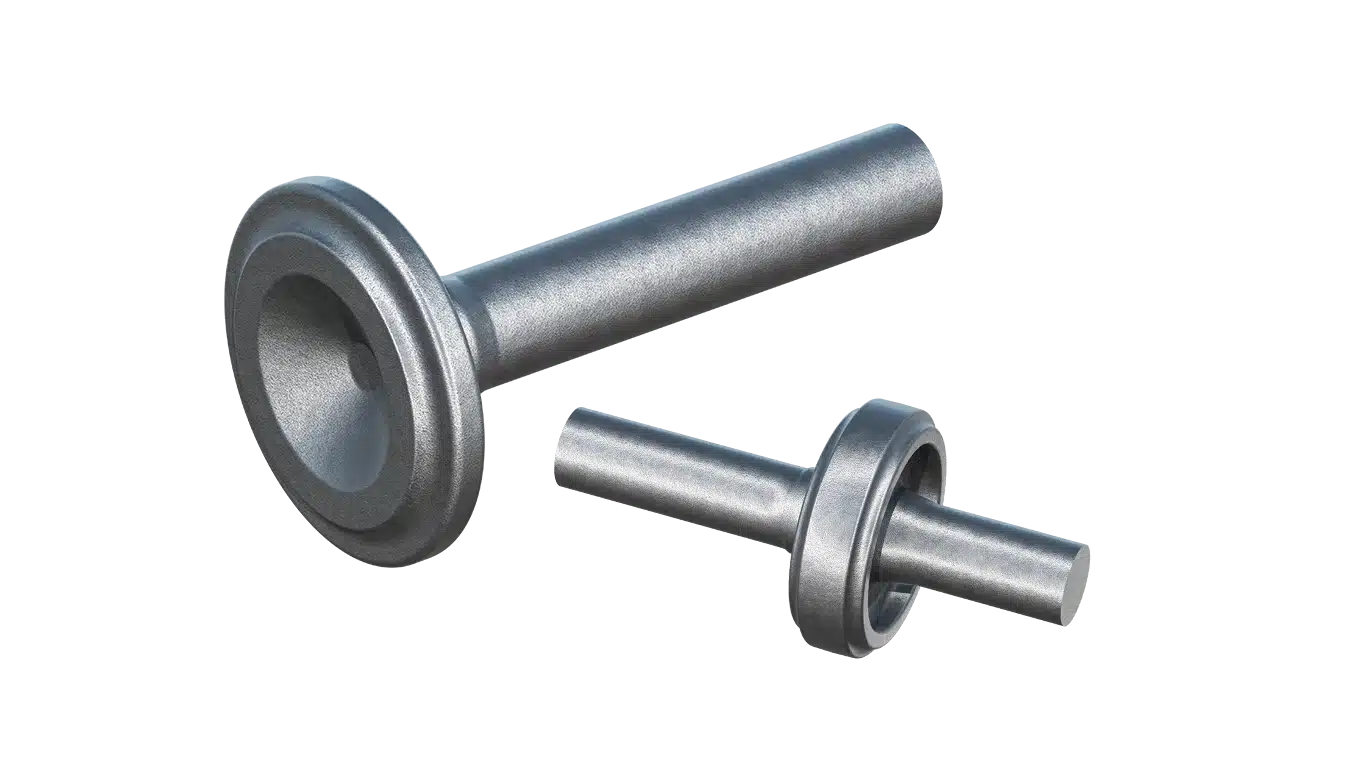
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
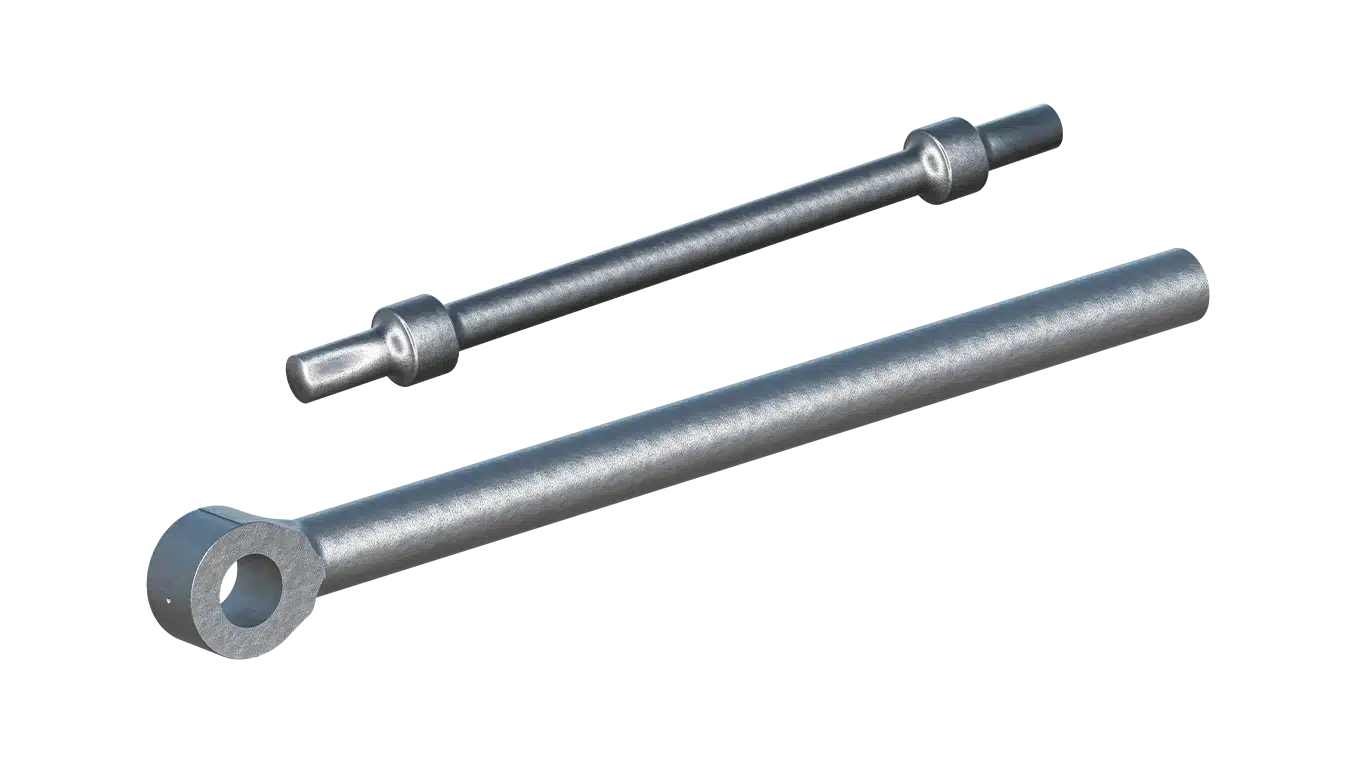
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
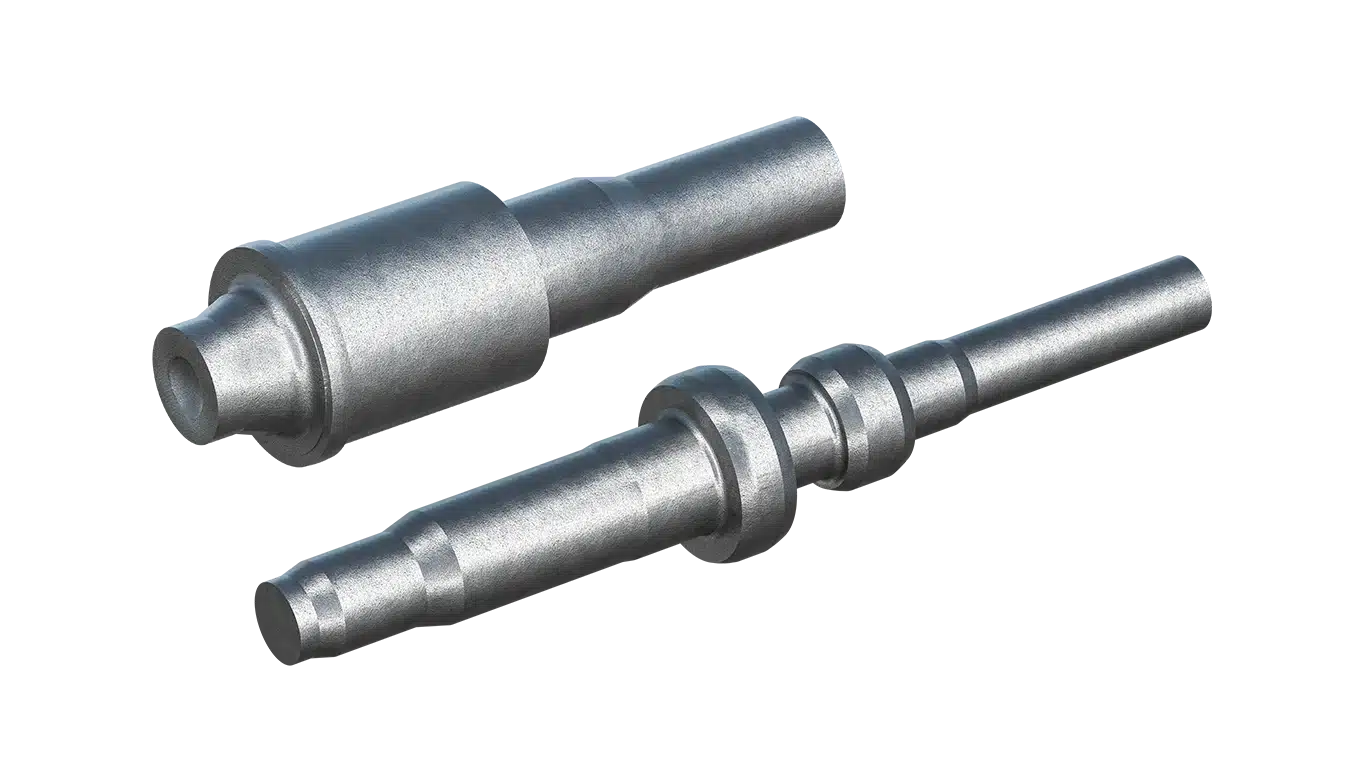
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
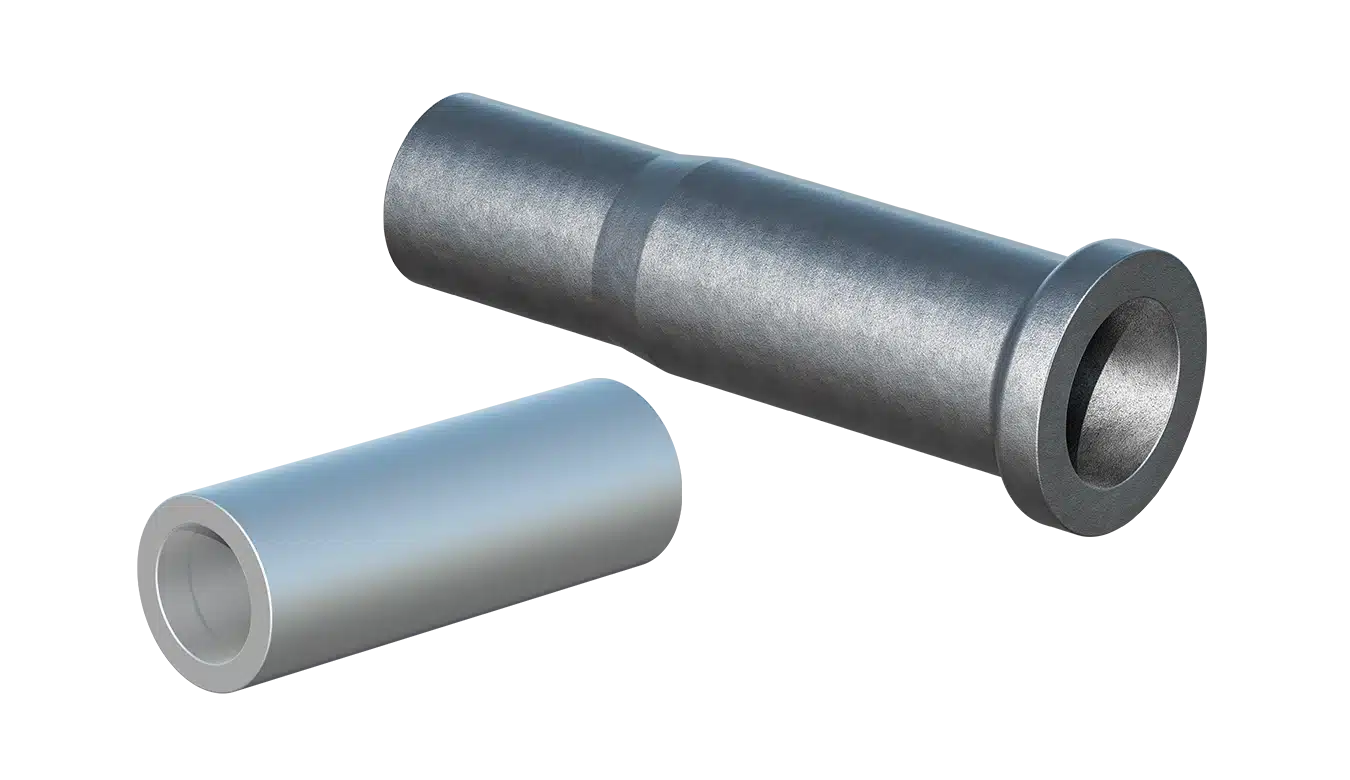
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
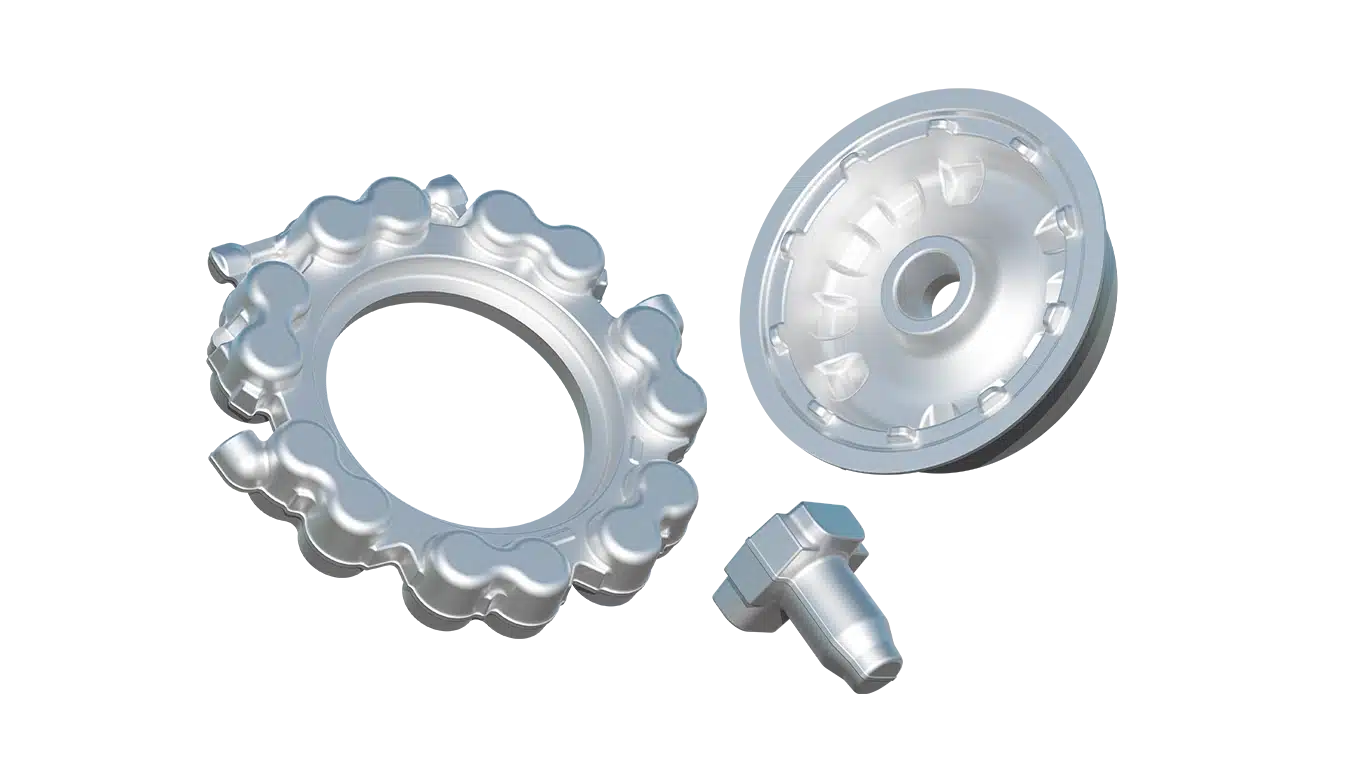
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
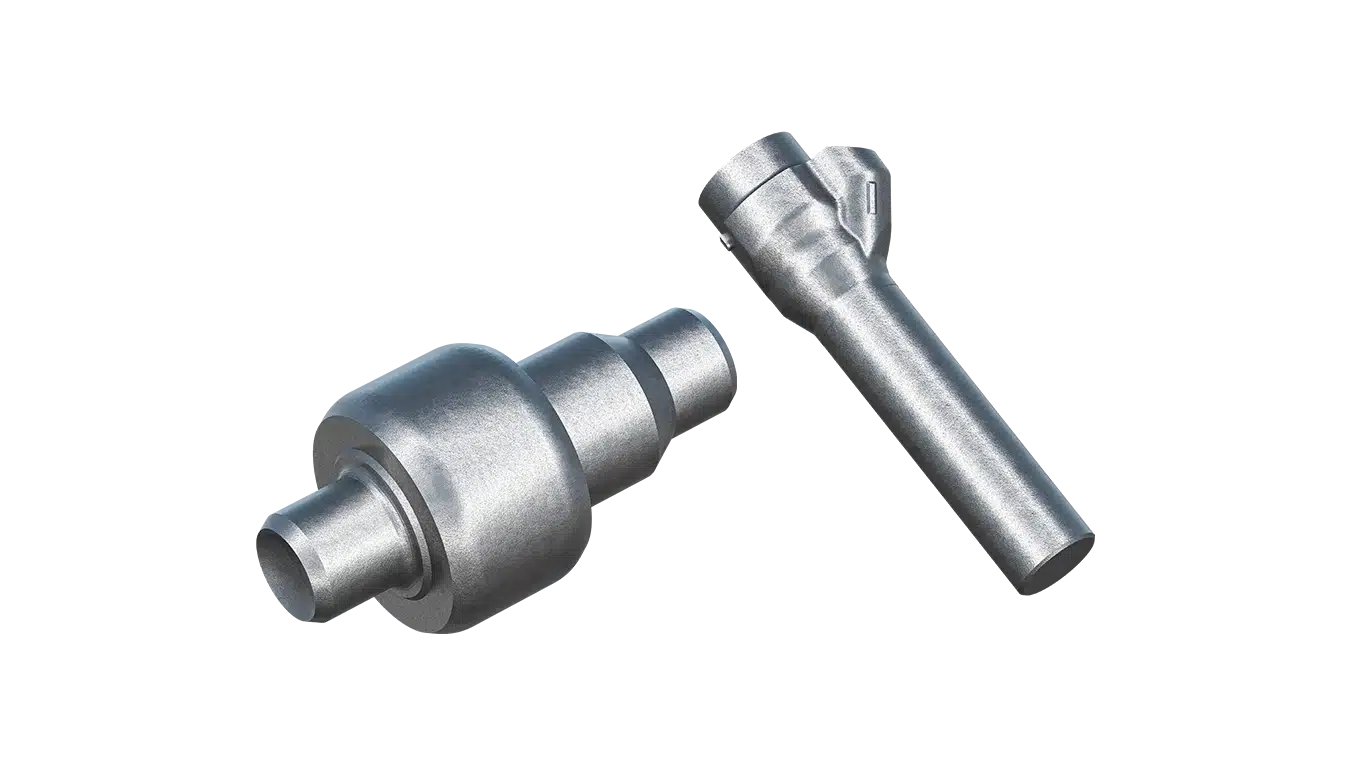
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
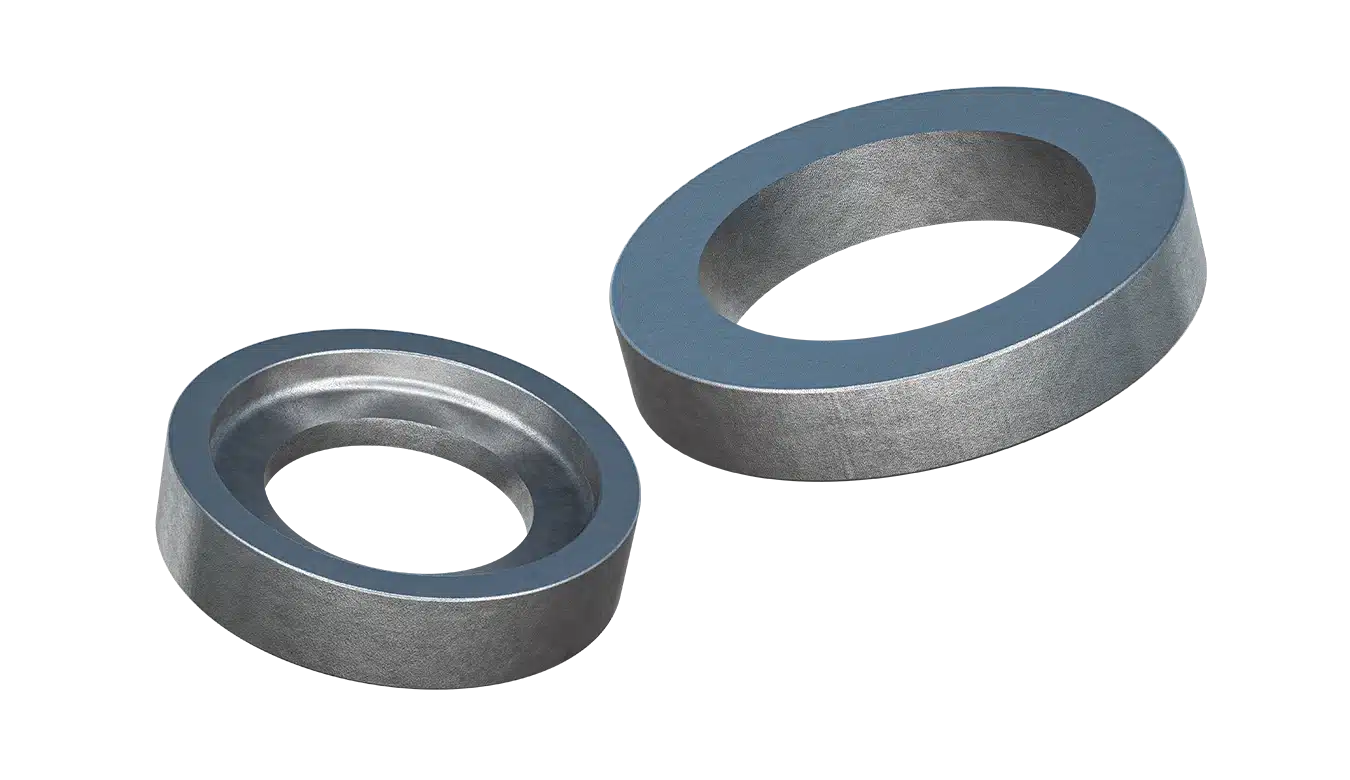
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite