Une diversité unique de savoir-faire
Électro-refoulage
L’électro-refoulage est un procédé de mise en forme des métaux qui associe un chauffage localisé par résistance électrique à une pression hydraulique. Il permet une augmentation locale de section dans une zone précise d’une barre afin de produire des composants monoblocs présentant d’importantes variations de diamètre. Cette technologie est particulièrement adaptée à la fabrication d’arbres à plateau, de composants de transmission et de pièces allongées nécessitant une forte accumulation locale de matière. La continuité du fibrage et la répartition ciblée du métal contribuent à obtenir une intégrité mécanique élevée et une utilisation optimisée de la matière.
Les procédés conventionnels nécessitent souvent de partir d’une barre de grand diamètre puis d’en retirer une quantité importante par usinage, ou d’assembler plusieurs éléments par soudage. L’électro-refoulage forme directement une préforme adaptée à la géométrie recherchée, réduisant ainsi les pertes de matière et les opérations secondaires. Selon la configuration de la pièce, ce procédé permet un engagement matière d’une hauteur pouvant atteindre jusqu’à 20 fois le diamètre initial de la barre. Cette capacité ouvre la voie à des géométries difficiles à obtenir par refoulage mécanique conventionnel, et permet de travailler différentes familles de matériaux, notamment les aciers au carbone, les aciers inoxydables, les alliages de titane et les superalliages à base de nickel.
Une déformation localisée
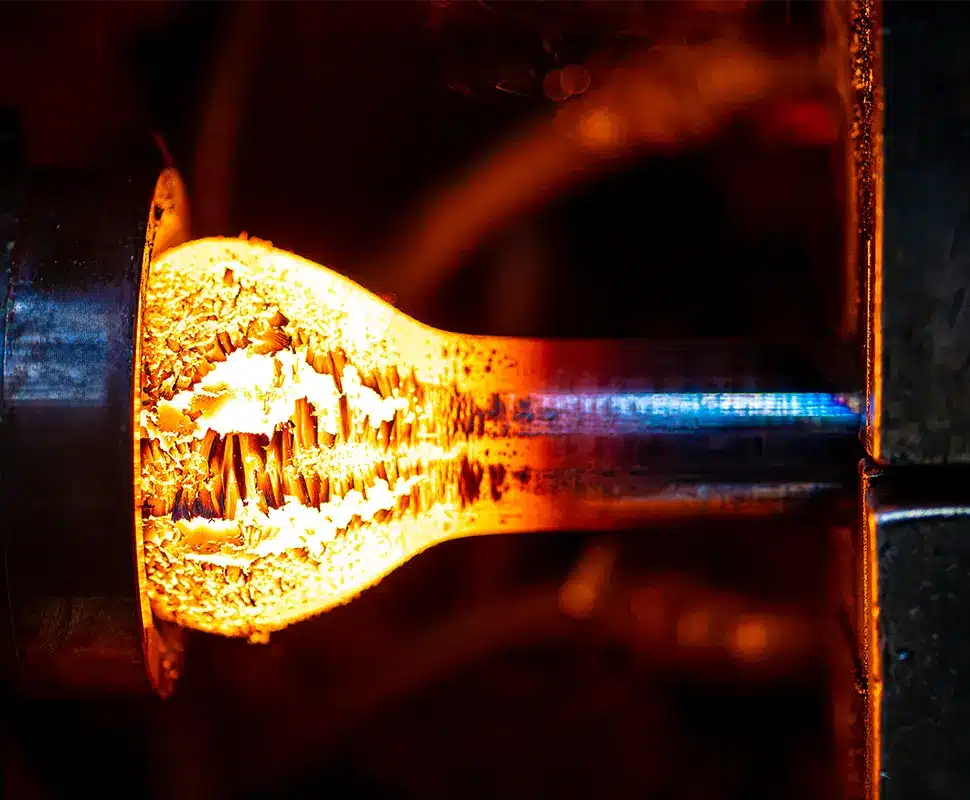
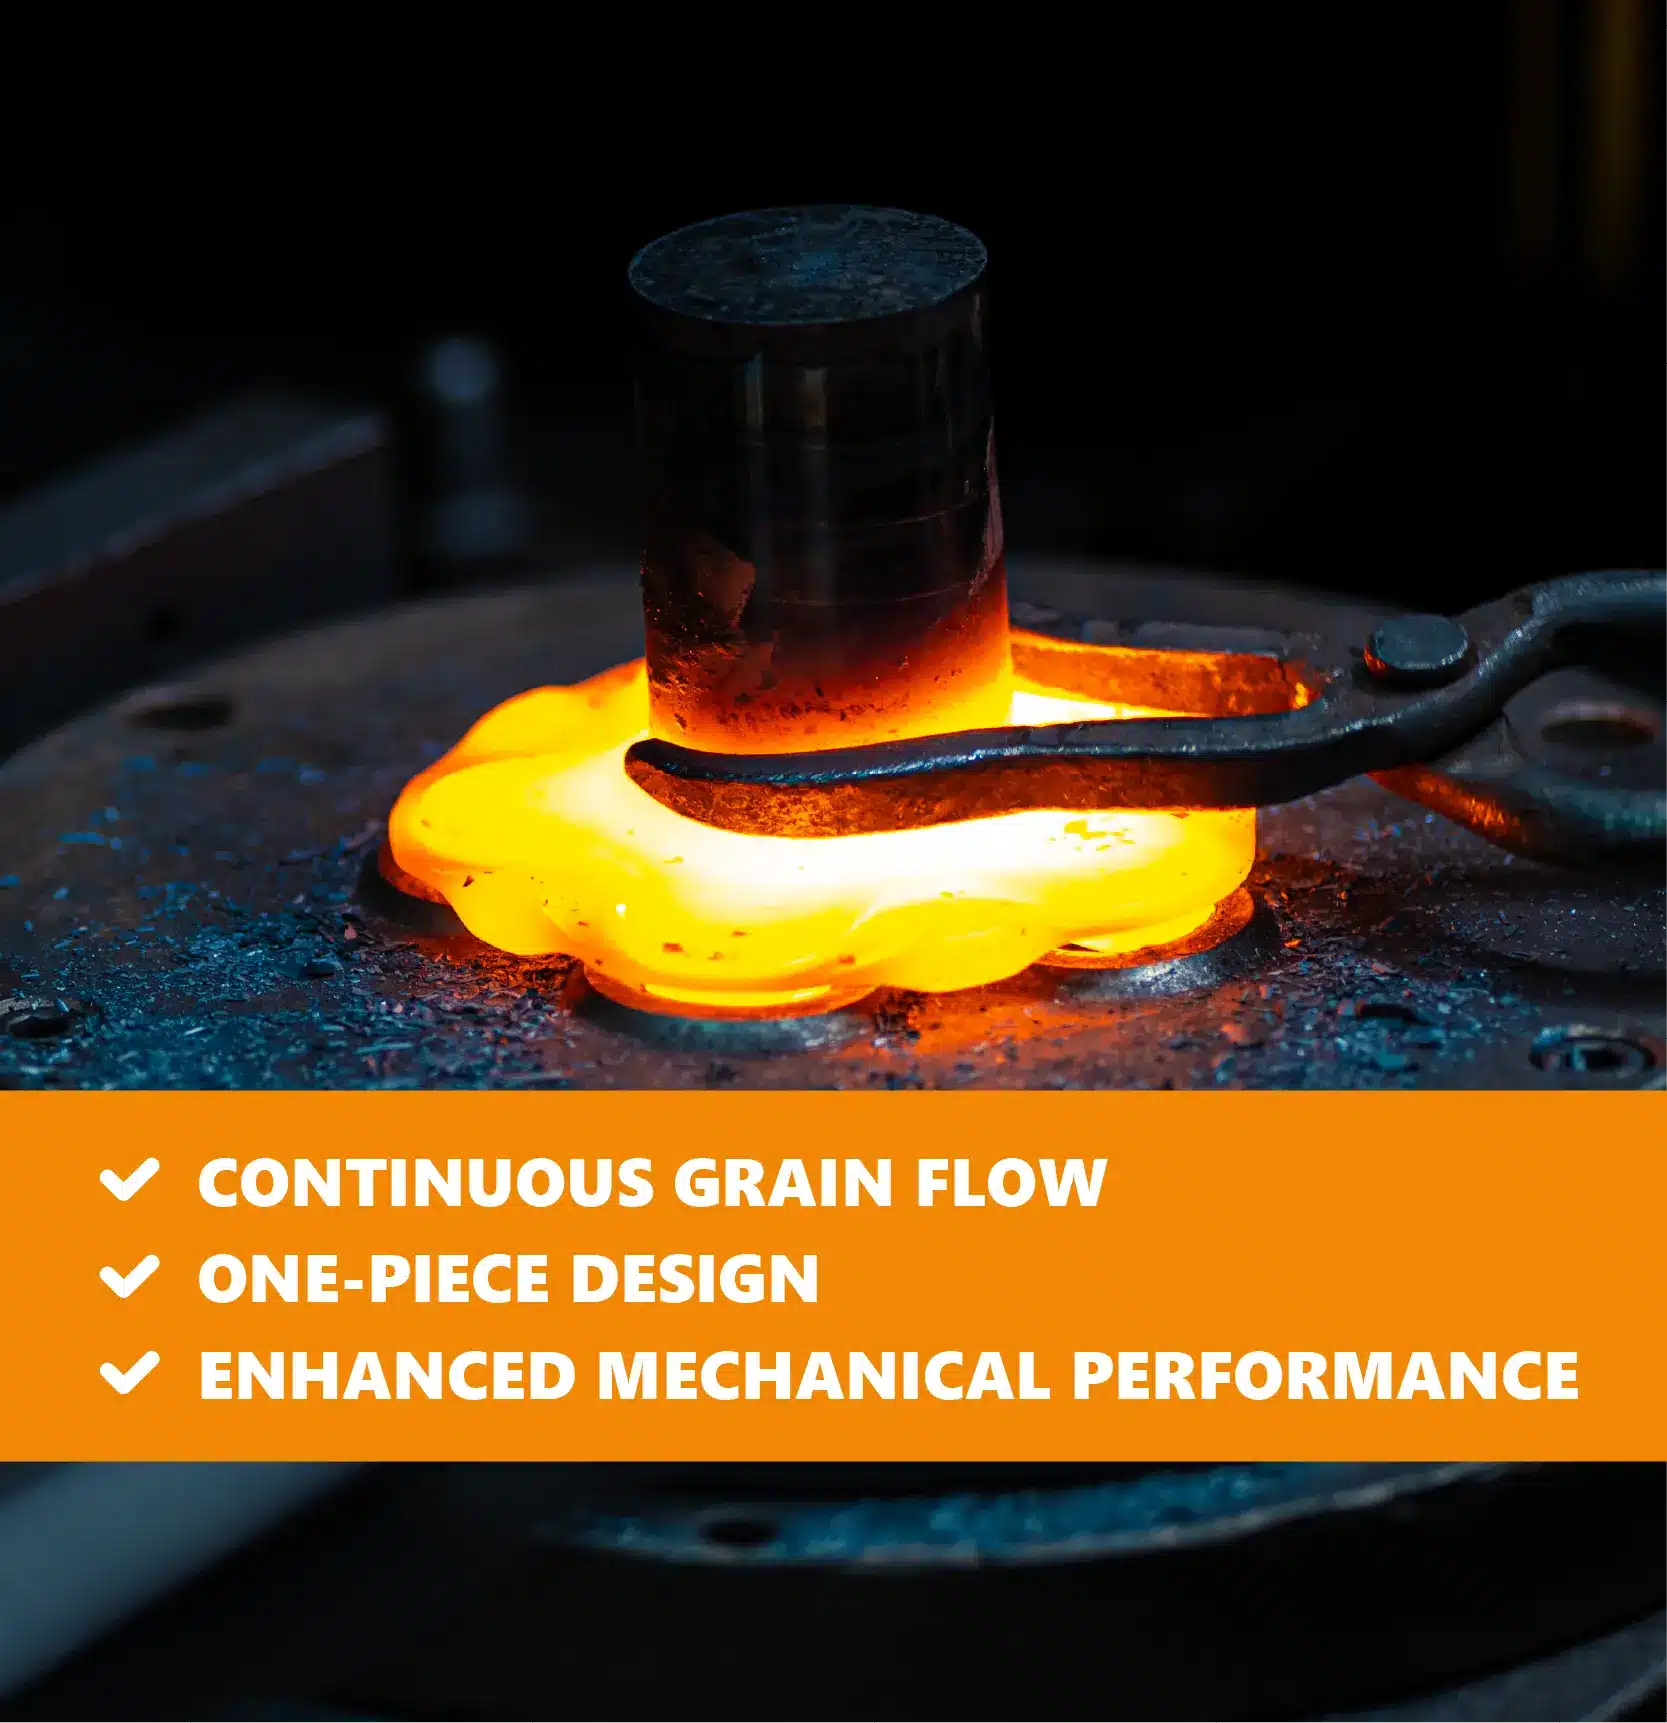
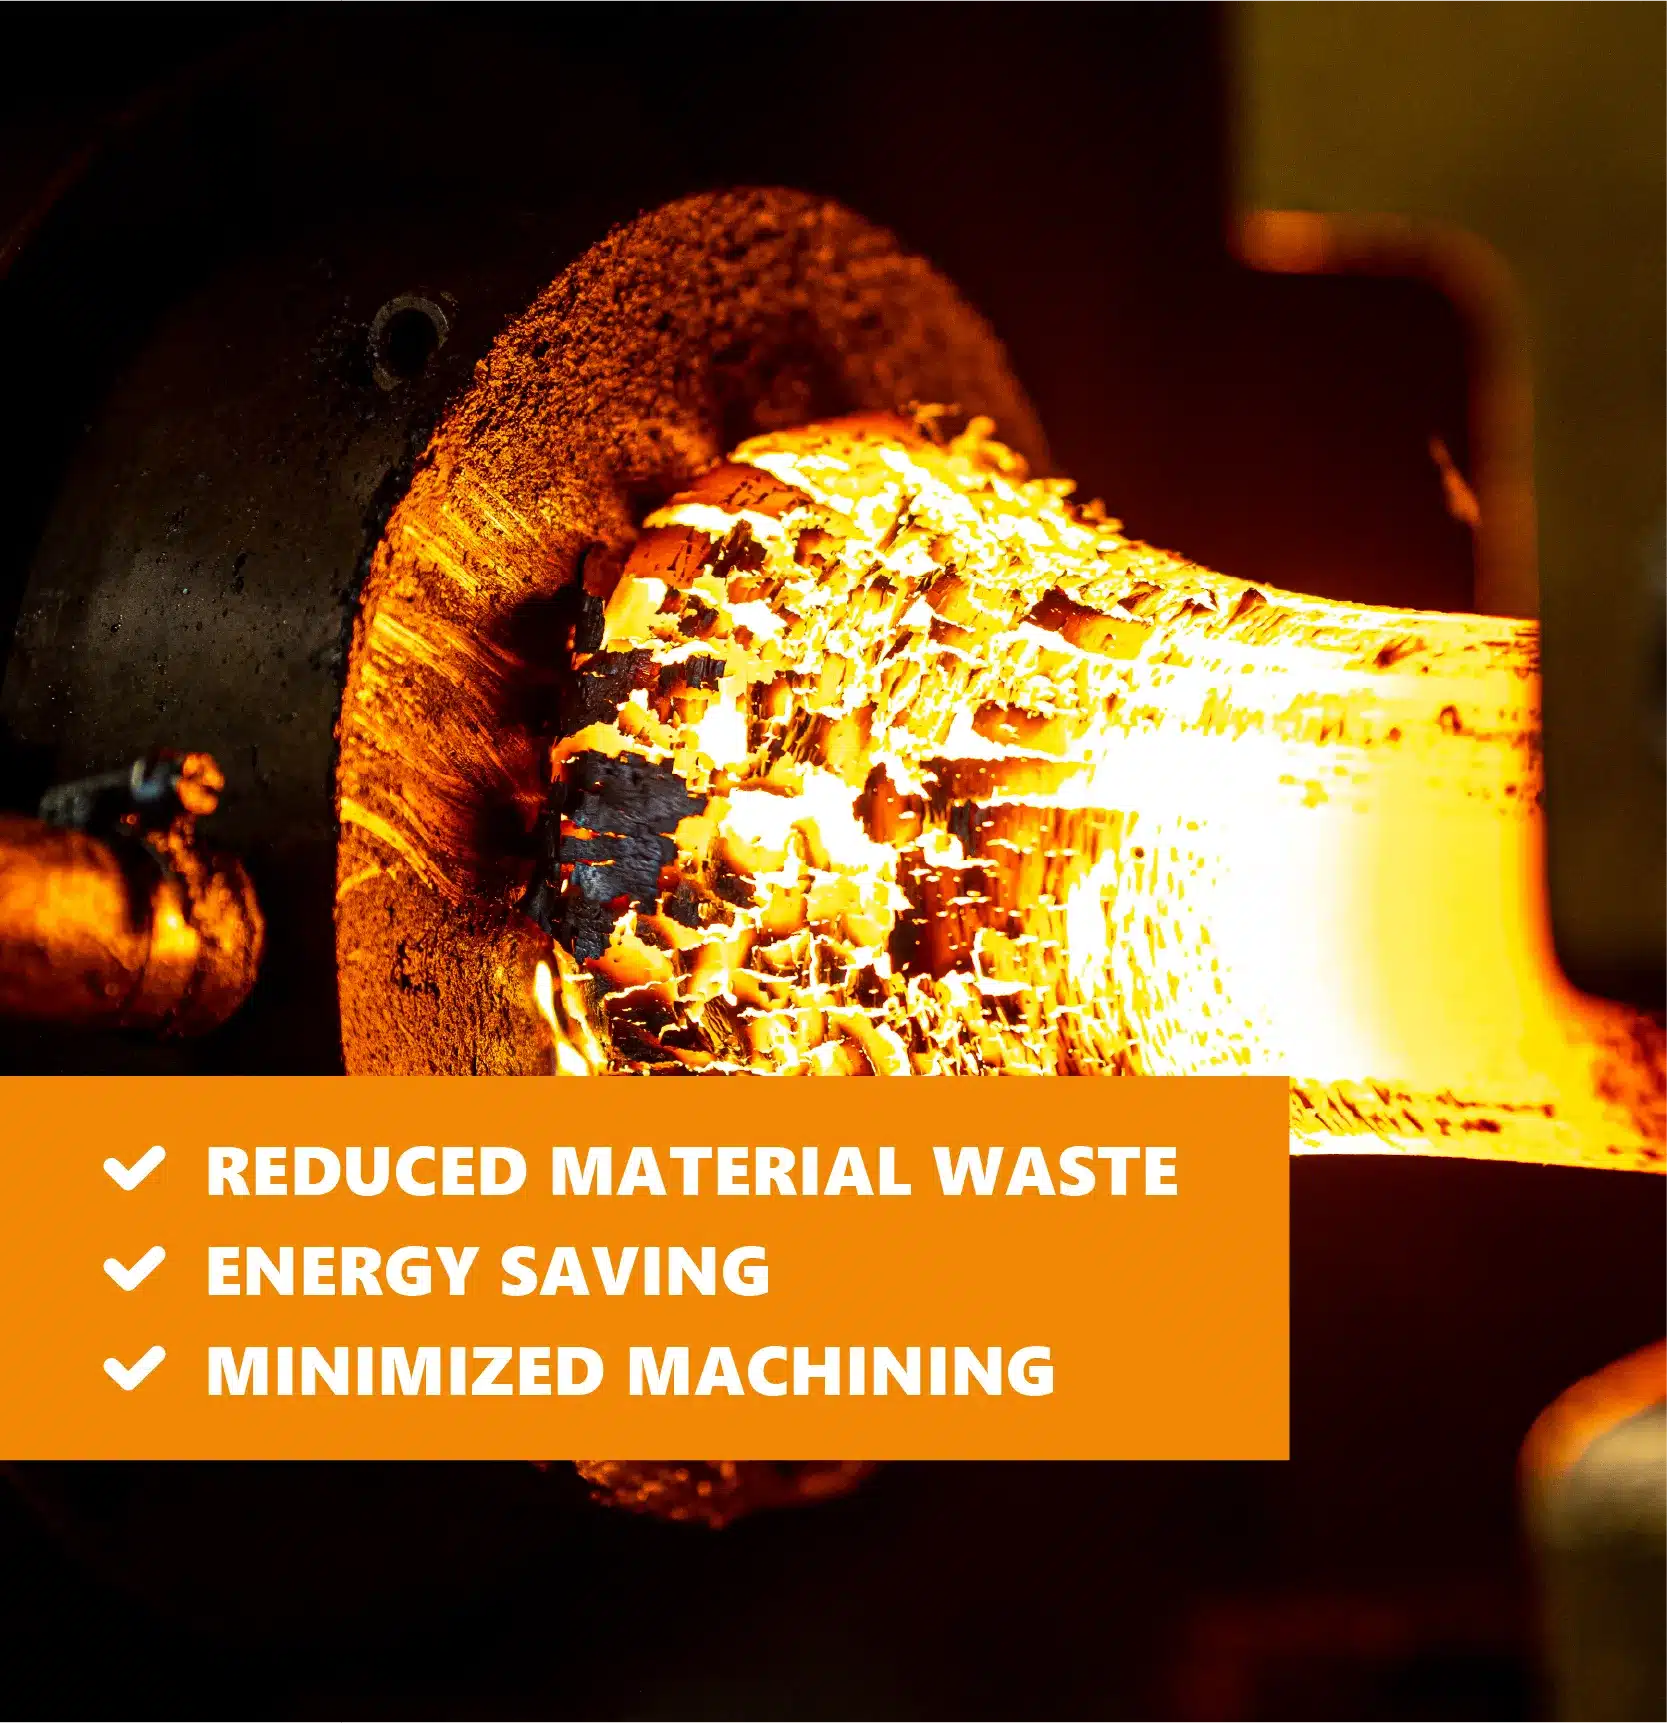
Un courant électrique de forte intensité et de faible tension traverse la barre entre deux contacts : l’enclume et des mors de contact en cuivre. La résistance du matériau génère un échauffement localisé par effet Joule, jusqu’à atteindre la température nécessaire à sa déformation. L’association simultanée de la chauffe localisée et d’un pilotage hydraulique combiné permet de former une zone de diamètre élargi. La préforme obtenue est ensuite transférée dans les matrices pour une ou plusieurs opérations de forgeage.
L’électro-refoulage permet un engagement matière d’une hauteur jusqu’à 20 fois le diamètre initial de la barre, contre 3 fois maximum pour un refoulement conventionnel. Il facilite ainsi la production de pièces longues associant un diamètre faible à un plateau important.
Capacités Setforge
Petits, moyens et grands volumes de production
Acier, acier inoxydable, acier allié, acier microallié, alliages à base de nickel, alliages de titane
De 0,1 kg à 200 kg
Longueur jusqu'à 1 200 mm
Plage de diamètre de barre 10–130 mm
Ratio de déformation jusqu'à x20 par rapport au diamètre initial
Procédé de fabrication
L’électro-refoulage peut être appliqué à des matériaux variés, notamment aux aciers au carbone et alliés, aux nuances inoxydables et à différents métaux non ferreux, dont les alliages de titane. La surface des barres doit être exempte de calamine afin d’assurer un contact électrique régulier. Une préparation maîtrisée de la matière favorise la circulation du courant, la stabilité de la chauffe et la régularité de la préforme.
La résistivité électrique, la conductivité thermique et le comportement mécanique variant selon les alliages, les paramètres de courant, de poussée et de vitesse sont ajustés à chaque combinaison de matière et de géométrie. Cette adaptation permet d’obtenir la répartition d’ébauche souhaitée pour l’opération de forgeage de finition.
POURQUOI L'ÉLECTRO-REFOULAGE ?
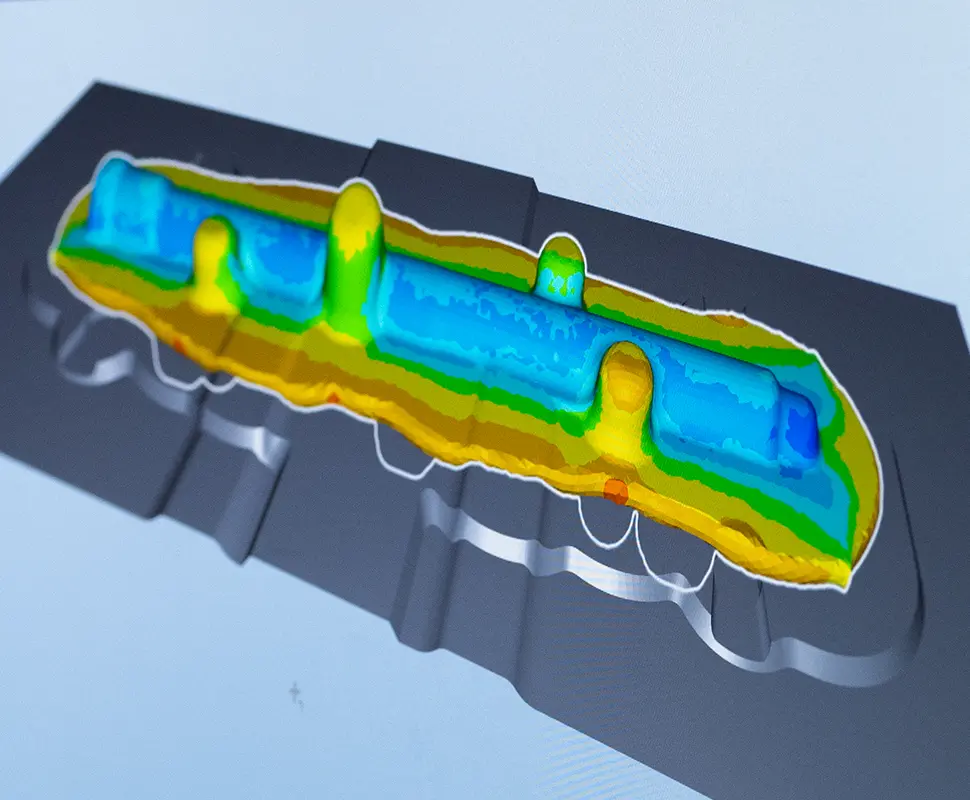
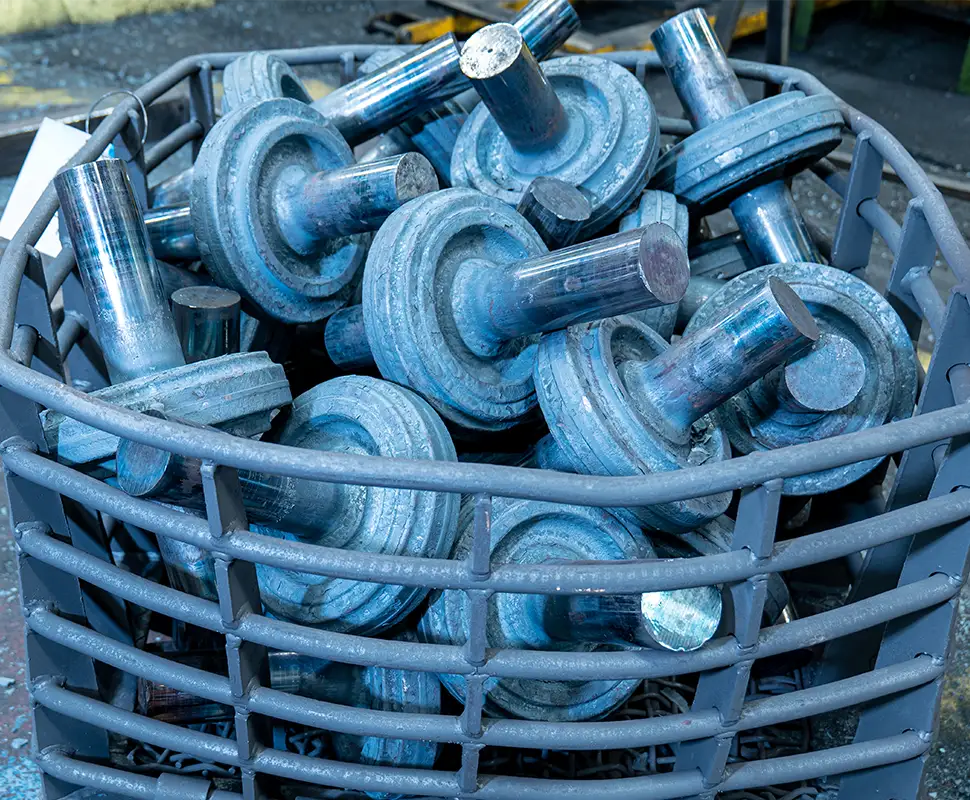
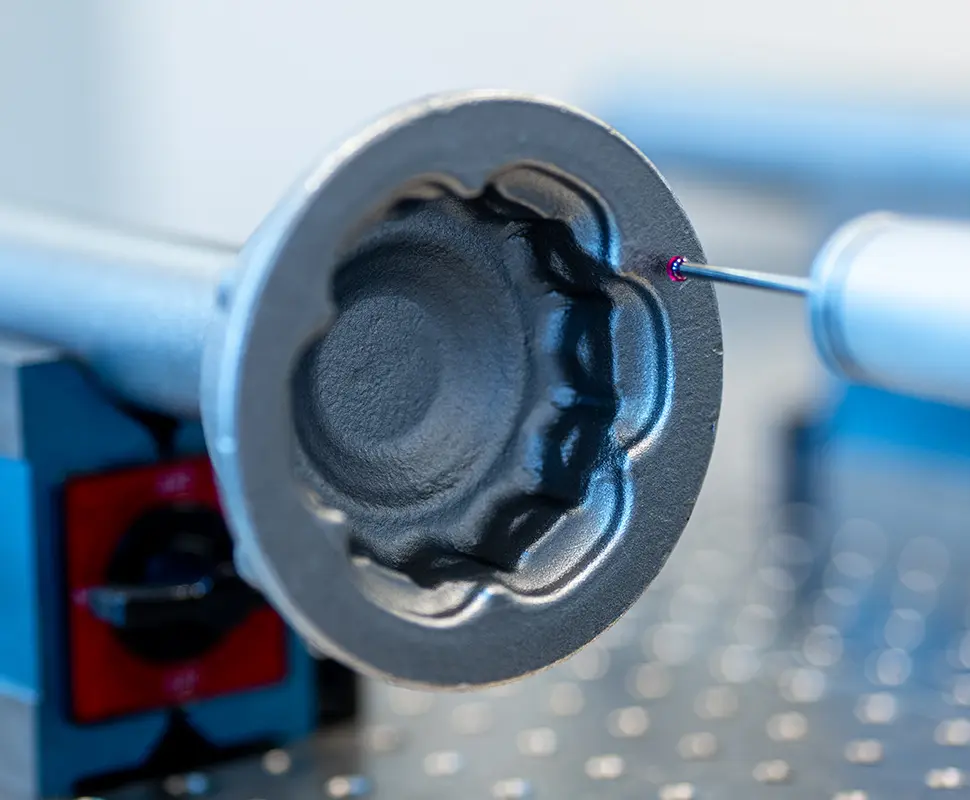
L’électro-refoulage permet de produire des composants monoblocs présentant de fortes variations de diamètre. Il constitue une solution performante lorsque l’usinage intégral dans une barre entraînerait d’importantes pertes de matière ou lorsqu’une conception soudée ne permettrait pas d’atteindre les objectifs de performances mécaniques requises. La chauffe localisée limite le volume de métal porté à température, tandis que la préforme obtenue réduit la matière à déplacer lors du forgeage final. La continuité du fibrage et la conception monobloc favorisent la résistance mécanique et la tenue sous des sollicitations répétées. Cette combinaison de flexibilité géométrique, d’efficience industrielle et de performance répond aux besoins de nombreux secteurs.
Découvrons ensemble comment la forge par électro-refoulage peut bénéficier à votre projet !
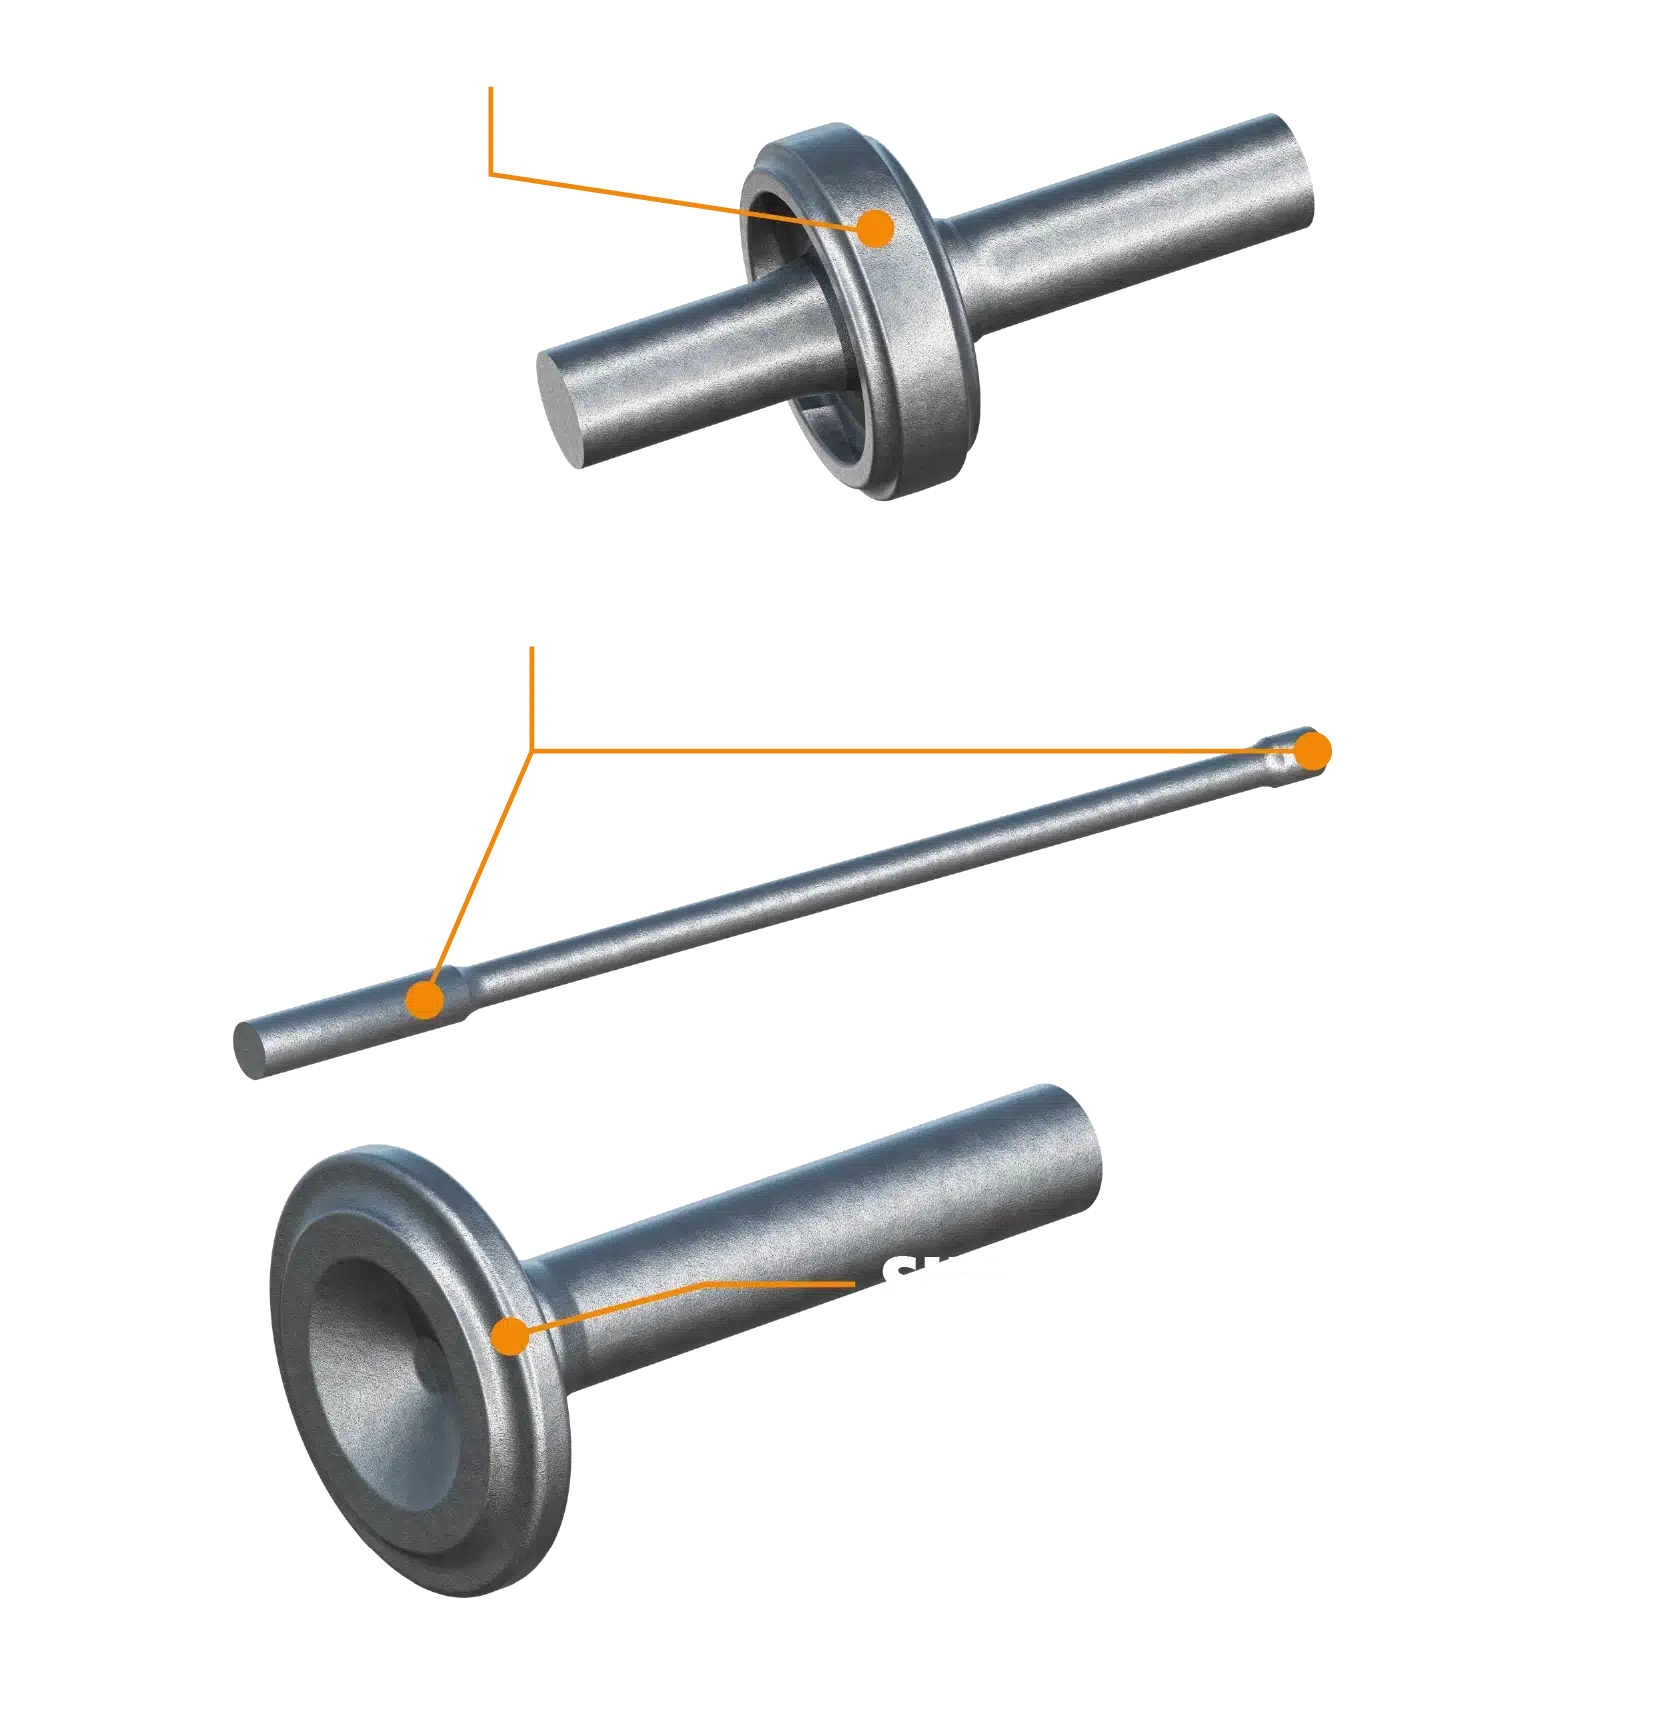
D’importantes variations de diamètre
Selon la géométrie et les capacités mises en œuvre, la hauteur de la partie refoulée peut atteindre jusqu’à 20 fois celle de la barre initiale. L’électro-refoulage permet de travailler une, deux extrémités ou une zone centrale. Cela permet de répondre à la fabrication de produits tels que des arbres de roue, des barres de torsion, des vilebrequins, des raccords aéronautiques, ...
Ces configurations offrent une grande liberté pour répartir la matière en fonction des charges, de la géométrie et des fonctions mécaniques du composant. Il n’existe pas à ce jour d’autres solutions facilement industrialisables pour obtenir une géométrie avec de telles variations et conserver une parfaite continuité métallurgique.
Des composants monoblocs performants
L’électro-refoulage préserve la continuité de la matière entre la barre initiale et la zone travaillée. Lors des différentes étapes du forgeage, le fibrage suit les contours du composant pour s’adapter à sa géométrie et donc à sa fonction. Cette qualité contribue à la résistance mécanique, à la ténacité et à la tenue en fatigue des pièces soumises à des sollicitations élevées ou répétées.
La conception monobloc permet d’éviter les interfaces soudées et les opérations d’assemblage nécessaires à certaines solutions multicomposants souvent moins performantes mécaniquement. Le procédé est ainsi particulièrement adapté aux arbres, raccords, tiges et composants de transmission pour lesquels l’intégrité structurale constitue une exigence majeure.
Utilisation optimisée de la matière
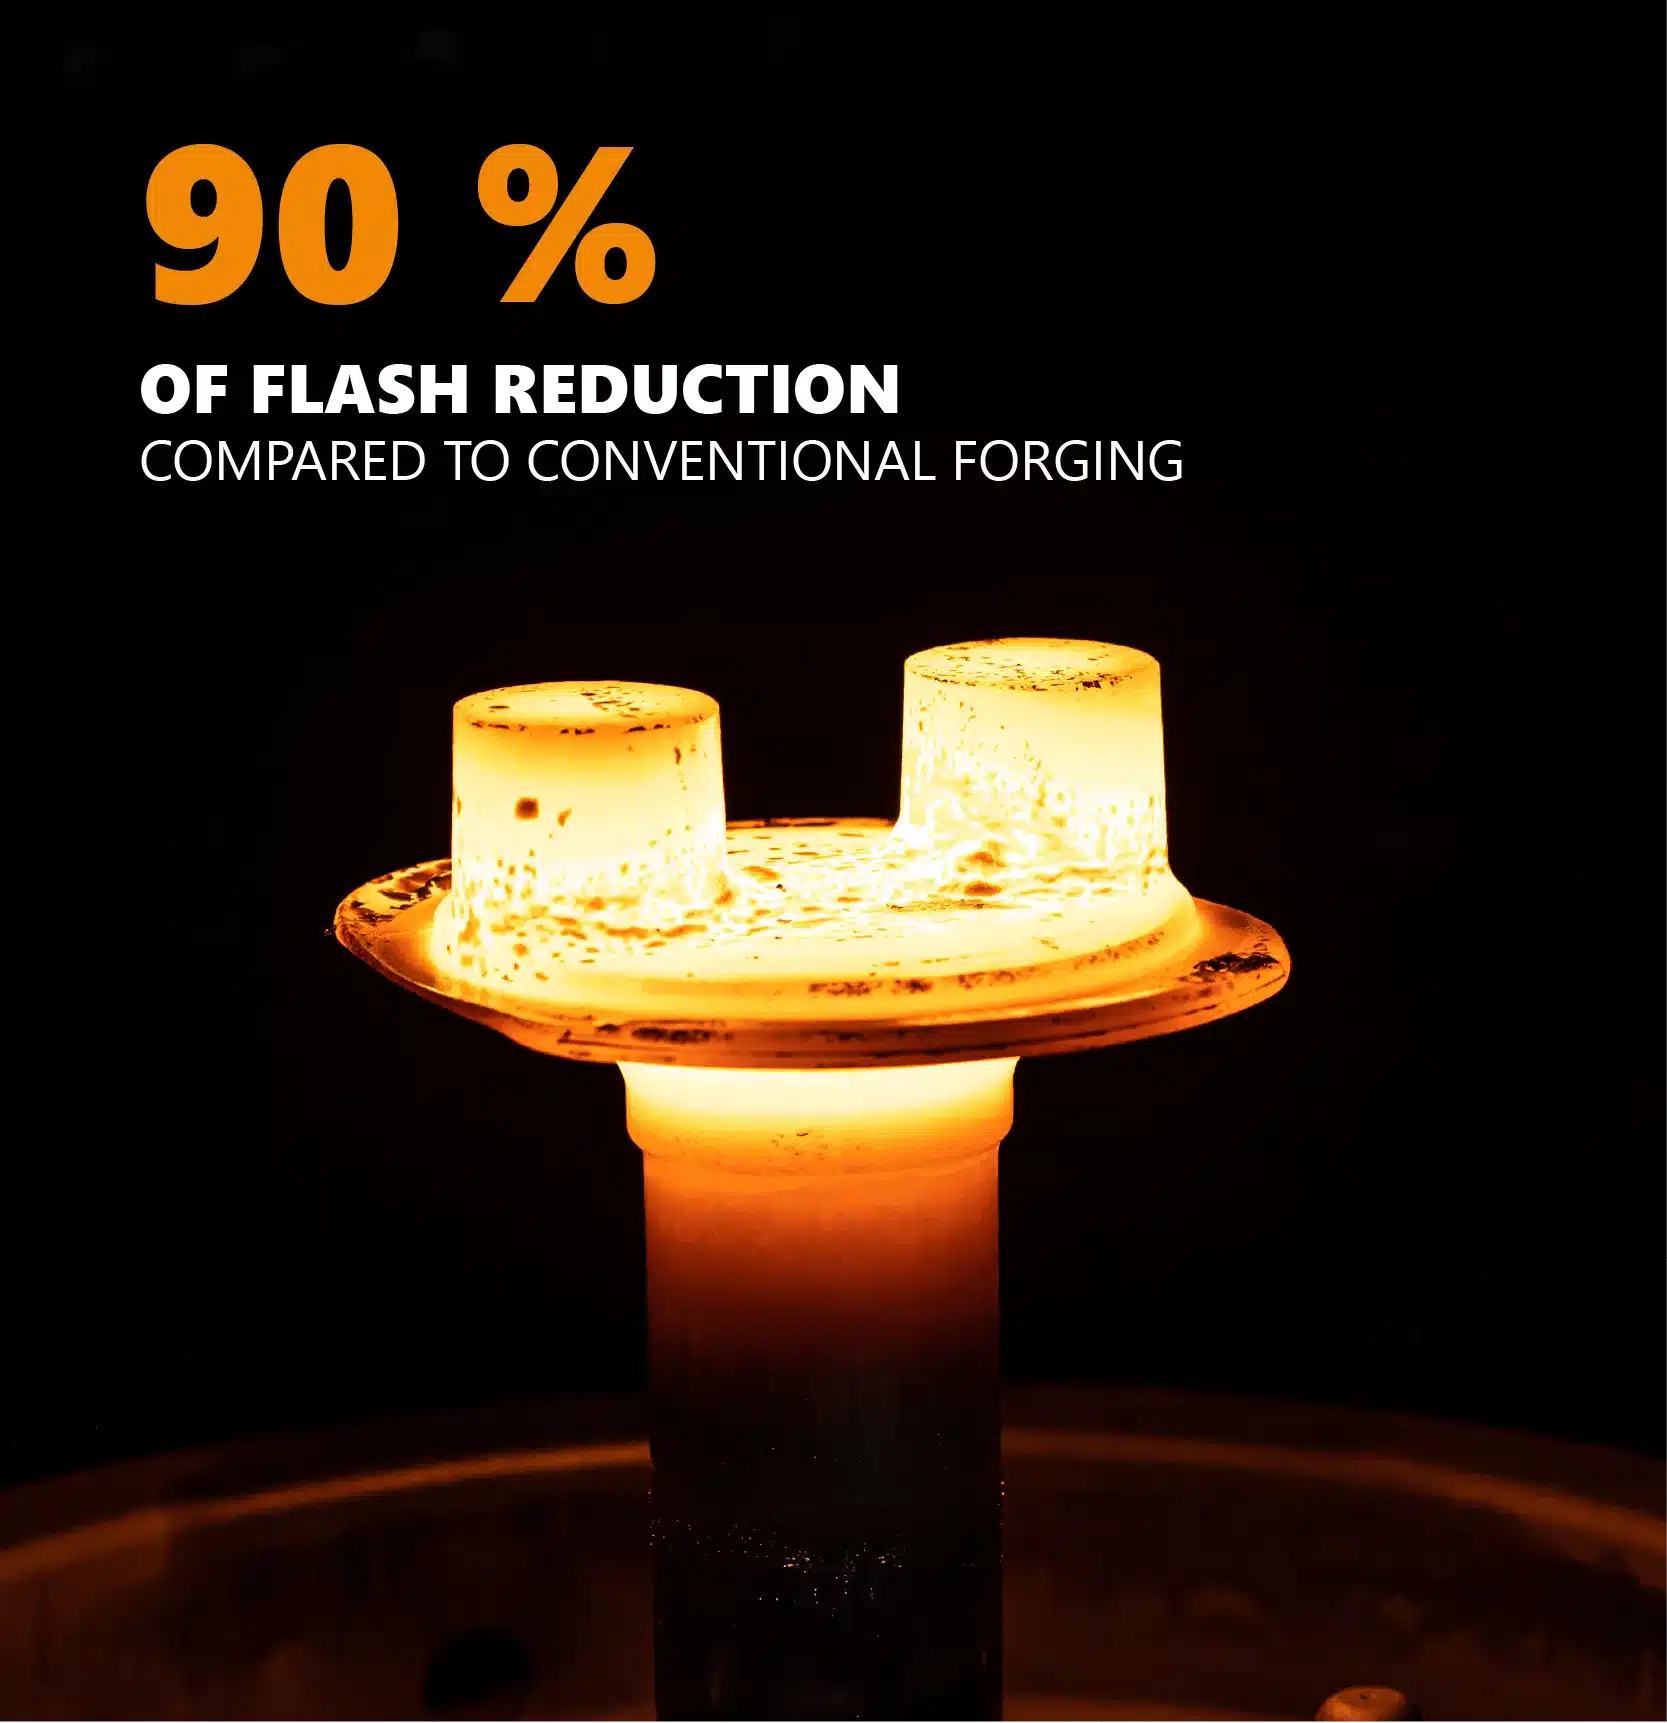
Pour un certain nombre de cas, il s’agit du procédé le plus pertinent pour obtenir une pièce combinant une mise au mille optimisée, c’est-à-dire un minimum de matière engagée, un fibrage positionné de manière optimale et homogène, ainsi qu’une géométrie aussi proche que possible de la pièce usinée. La réduction du métal excédentaire sous forme de bavure peut atteindre jusqu’à 90% par rapport à certaines gammes conventionnelles forgées.
Cet avantage est pertinent pour les pièces dont une des dimensions principales est particulièrement importante par rapport aux deux autres. Ce procédé est donc adapté pour les matériaux à forte valeur, comme le titane et les alliages spéciaux. Les parties non refoulées étant généralement écroutées, il est alors possible de limiter encore les surépaisseurs d’usinage.
Économies d’énergie
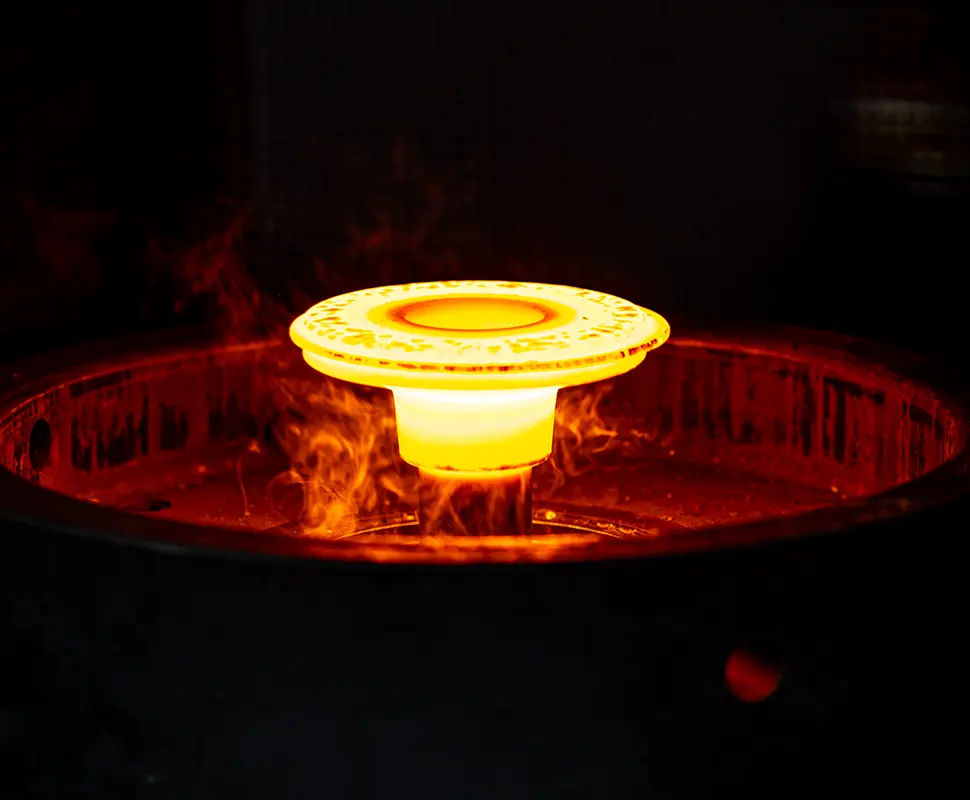
Seule la partie destinée à être déformée est chauffée par conduction électrique. Cette approche évite de porter l’ensemble de la barre à la température de forgeage et réduit les besoins énergétiques liés à la préparation de la matière. La température acquise pendant l’électro-refoulage peut être directement exploitée lors du forgeage de la préforme, supprimant les opérations de réchauffage intermédiaires. Les équipements industriels d’électro-refoulage sont précisément conçus pour combiner le chauffage et la déformation contrôlée dans une même séquence.
Associée à l’utilisation optimisée de la matière et à une alimentation électrique bas carbone, cette chauffe localisée constitue un levier de réduction de l’impact environnemental du processus de fabrication.
Compétitivité des coûts
La réduction des pertes de matière, la chauffe localisée et la diminution des volumes à usiner contribuent à maîtriser le coût global de fabrication. Ces bénéfices sont particulièrement significatifs pour les pièces longues, les plateaux de grand diamètre et les alliages coûteux. La production monobloc peut également supprimer des opérations de soudage, d’assemblage et de contrôle des liaisons.
Elle simplifie ainsi la gamme industrielle tout en apportant une architecture mécanique robuste. La durabilité des composants, la réduction des interfaces et l’optimisation des étapes de fabrication contribuent enfin à la fiabilité des équipements et à la maîtrise de leurs coûts sur l’ensemble du cycle de vie.
L'ÉLECTRO-REFOULAGE CHEZ SETFORGE
L’électro-refoulage répond aux besoins de nombreux secteurs industriels. Dans l’automobile et les véhicules industriels, il permet notamment de produire des arbres de roue, des arbres de transmission et des barres de torsion. Le procédé est également utilisé pour les systèmes hydrauliques, les composants aéronautiques, les équipements agricoles, les engins de chantier, le ferroviaire, le textile, la robinetterie industrielle ainsi que les applications énergétiques et pétrolières. Sa capacité à produire des pièces longues, monoblocs et fortement différenciées en section lui permet de répondre à des fonctions mécaniques très variées.
Setforge dispose de deux sociétés spécialisées dans ce procédé, Setforge Electroforge et Setforge Barriol & Dallière, au service d’une grande variété de secteurs et d’applications. Notre approche intégrée combine l’électro-refoulage avec des services complets de forge, de traitement thermique et d’usinage, en interne ou avec des partenaires sélectionnés. Cette solution de fabrication complète s’étend du développement prototype à la production en grande série, accompagnant les clients tout au long de leur cycle de vie produit avec une qualité constante et une expertise technique.
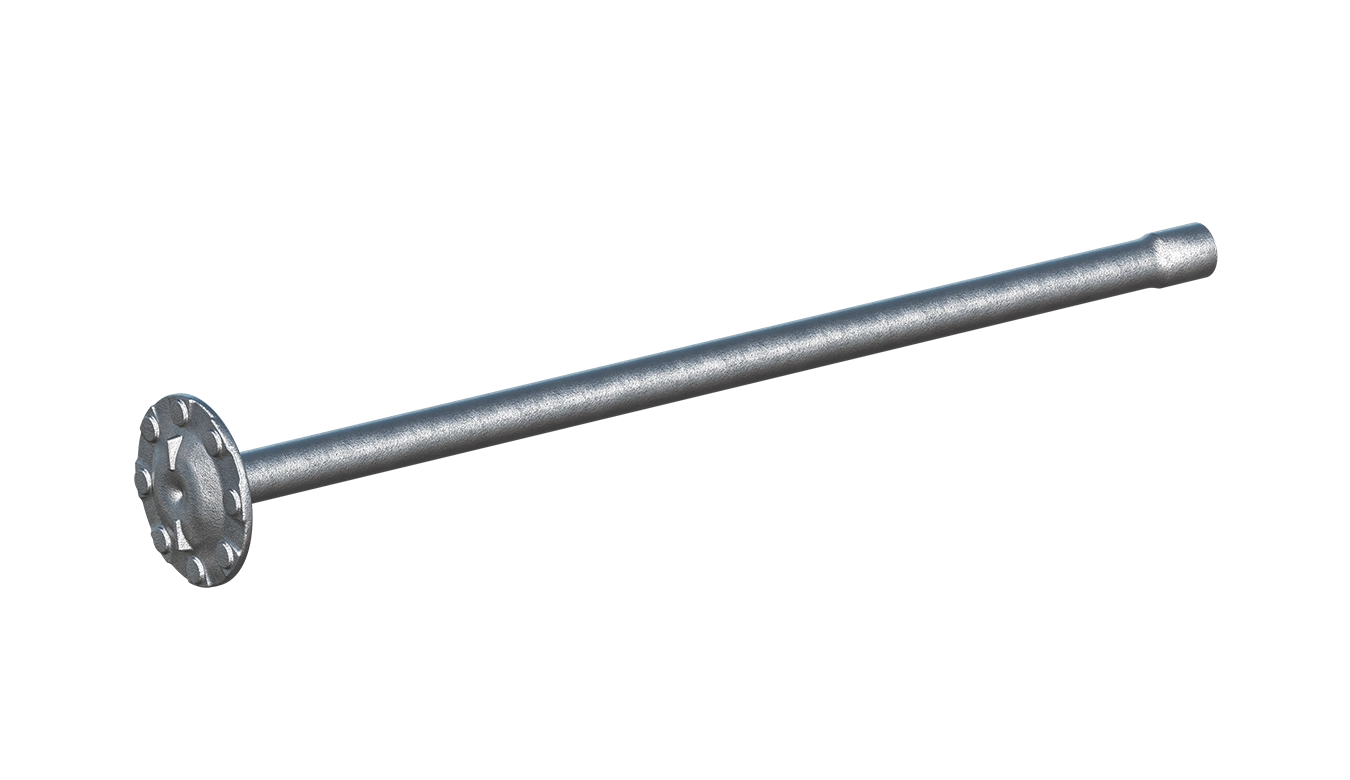
Arbre de roue à plateau
Acier
Poids lourds
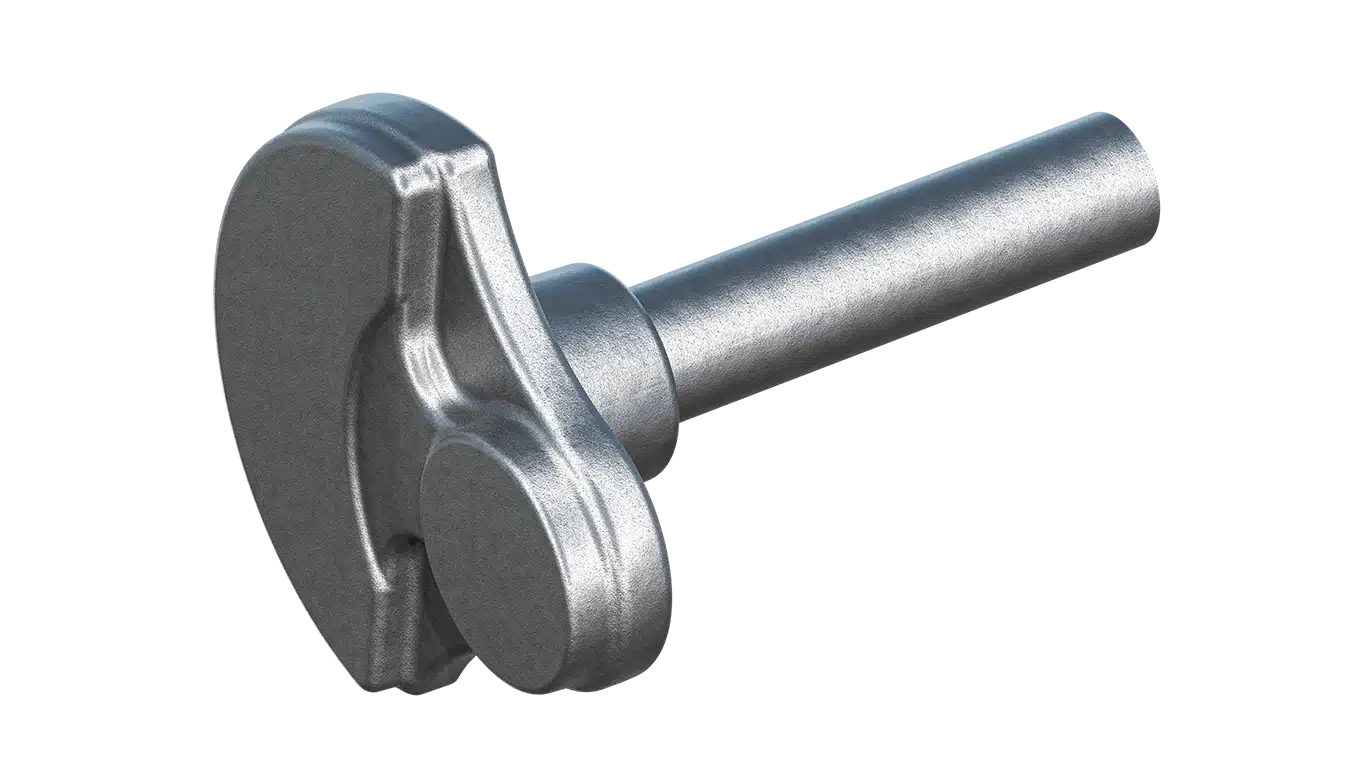
VILEBREQUIN CYCLOMOTEUR
Acier
Automobile
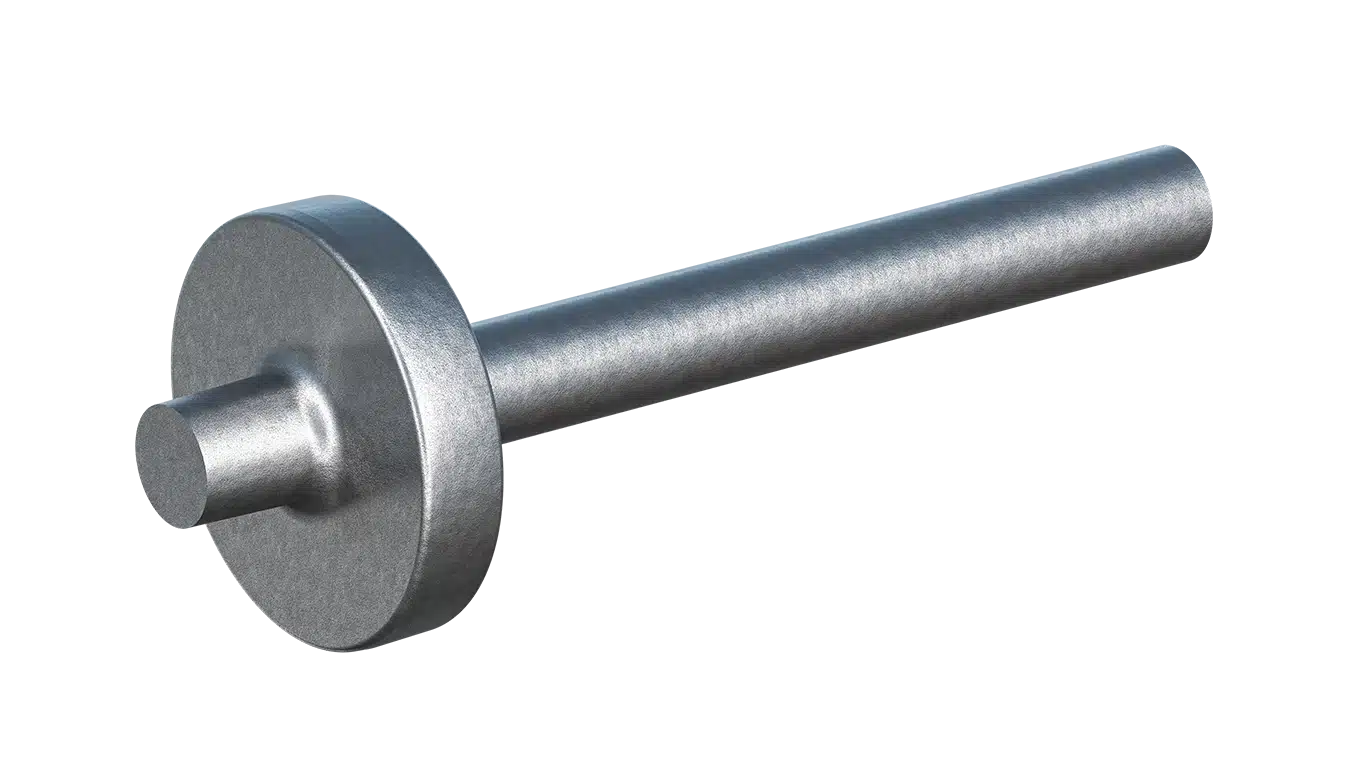
DOIGT DE GANT
Acier
Pétrole & gaz
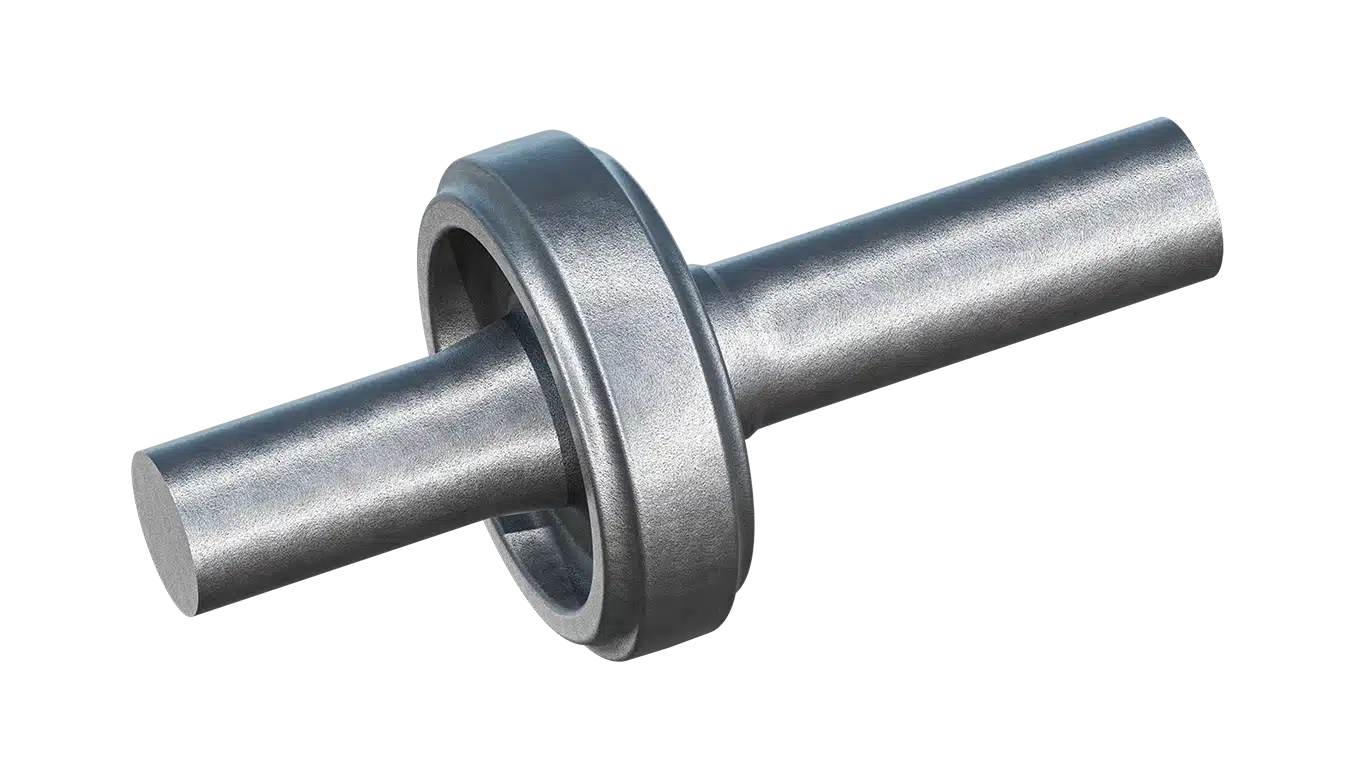
ARBRE DE TRANSMISSION
Acier
Construction
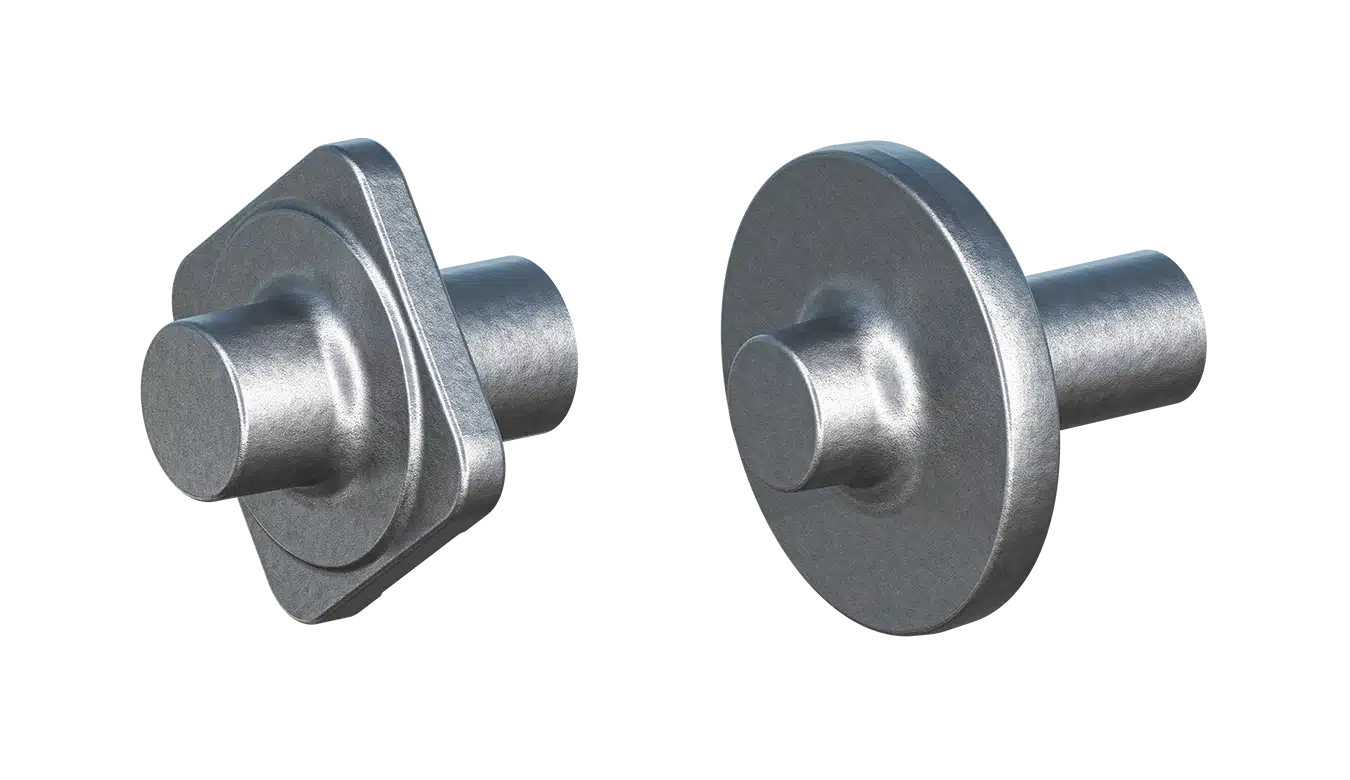
Guide de soupape
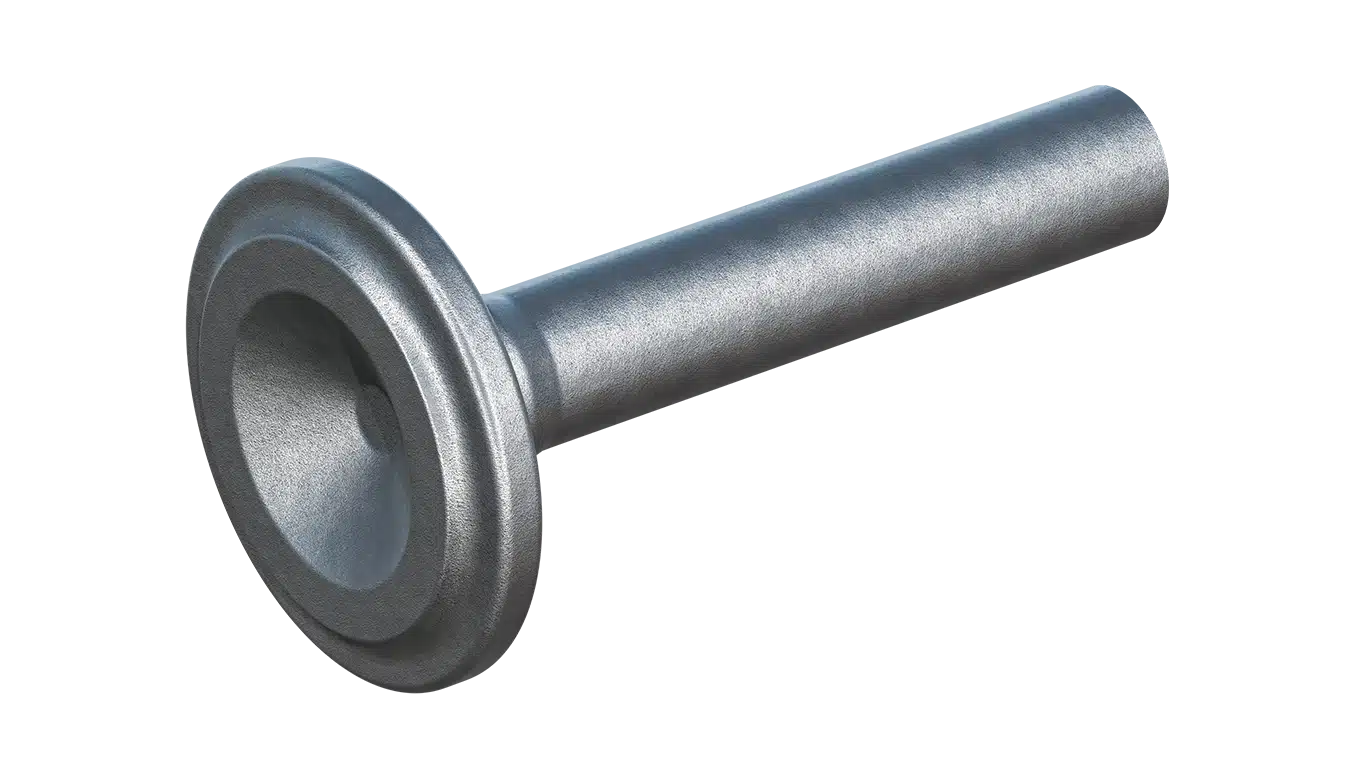
ARBRE D'ESSIEU
Acier
Agriculture
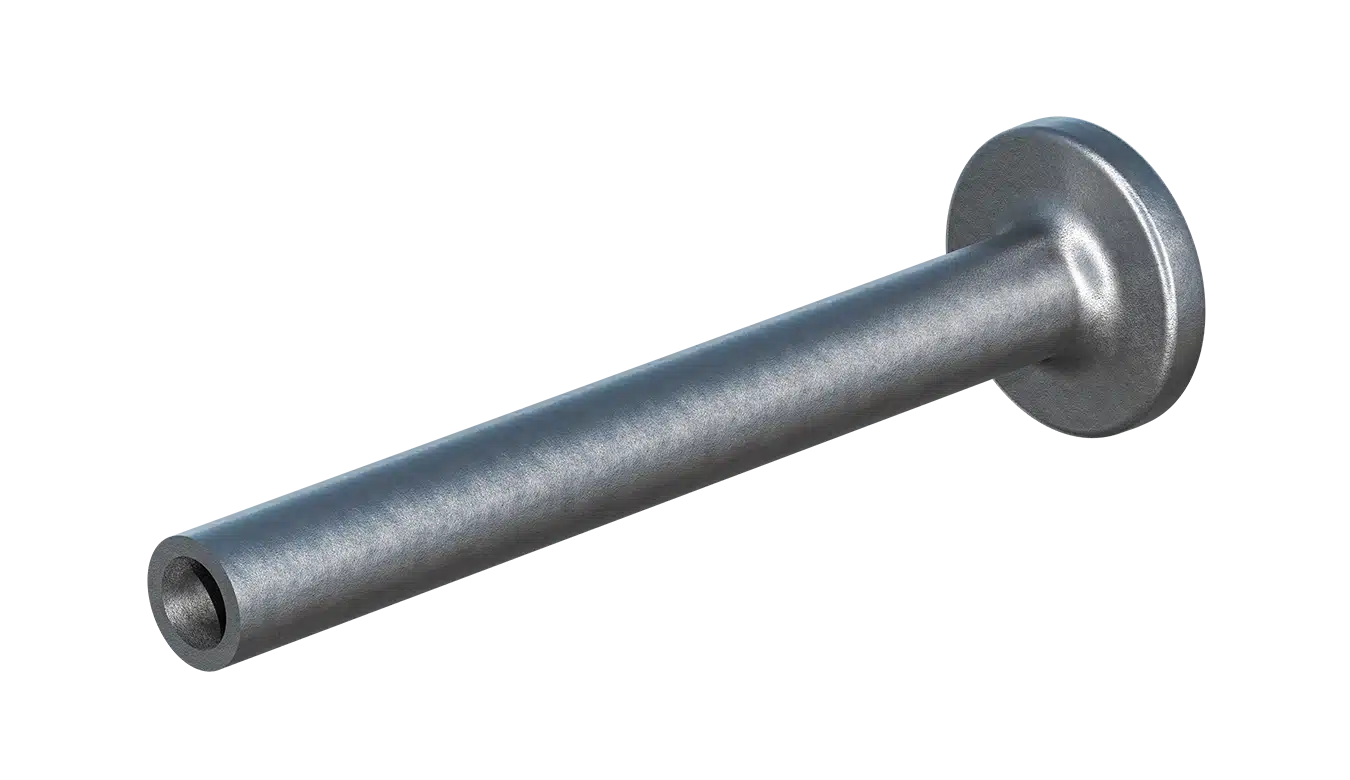
ARBRE D'ÉOLIENNE
Acier
Energie
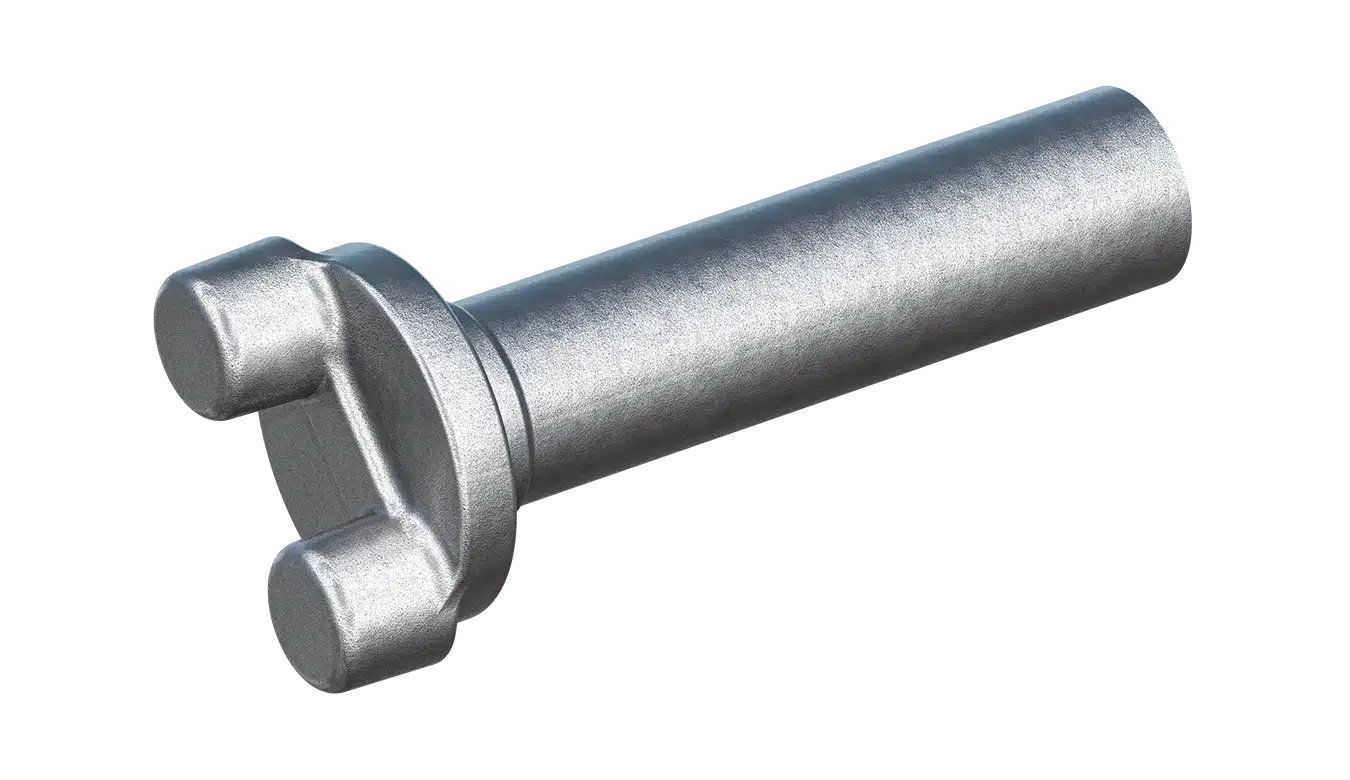
ARBRE DE COMMUTATION
Acier
Textile
VOUS SOUHAITEZ EN SAVOIR PLUS ?
PARLONS-EN !
NOS PROCÉDÉS DE FORGE
Setforge forge des pièces de 0,1 kg à 1 500 kg sur l’ensemble des procédés de forge en matrice fermée. Une étendue de capacités tout simplement unique sur le marché. Du prototype à la production automobile en grande série, notre approche va bien au-delà de la forge elle-même : nous accompagnons nos clients dès les premières étapes du co-développement jusqu’aux opérations de finition, couvrant chaque étape du parcours, de l’intention de conception à la pièce finie.
Découvrez les géométries et types de pièces que nous forgeons !
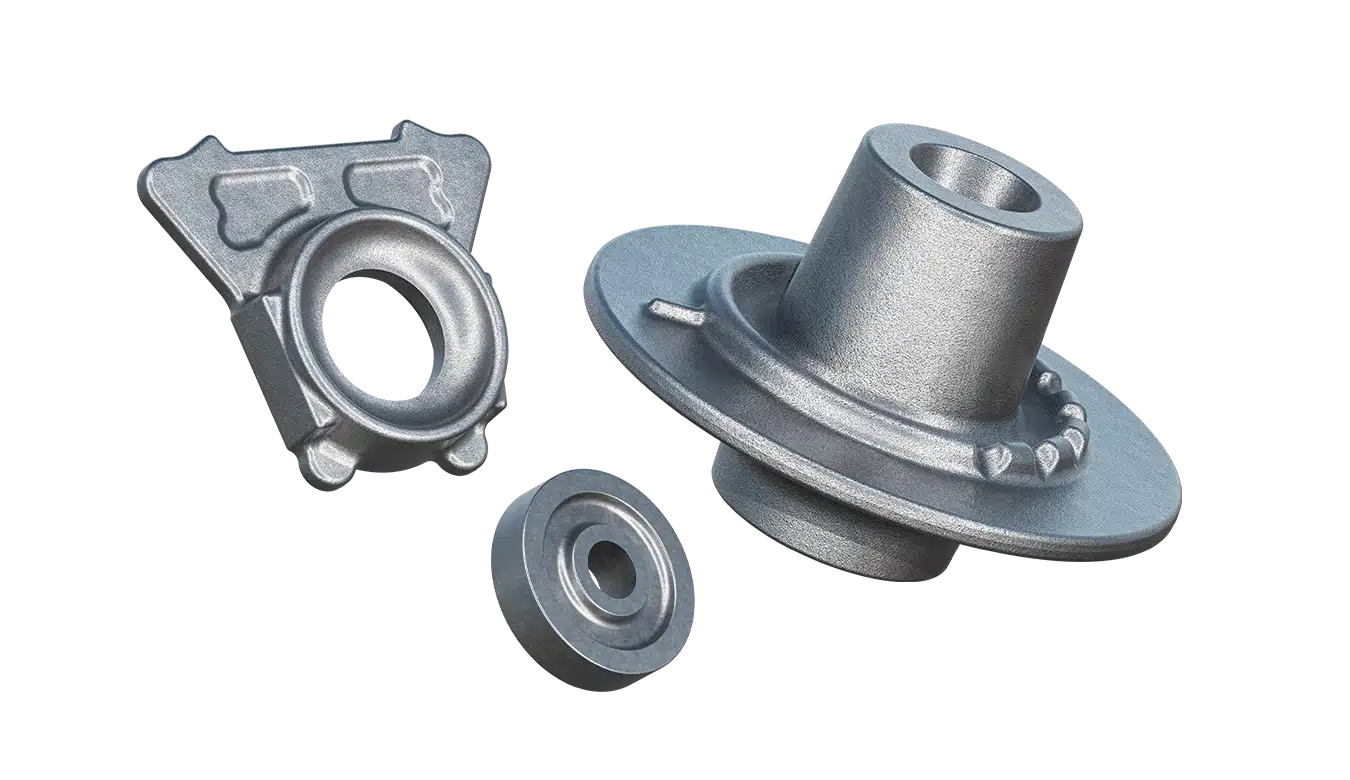
FORGE À CHAUD
De 0,2 kg à 1 500 kg
Adapté à une large gamme de formes complexes, plates ou en volume. Poids maximum : Acier 1 500 kg | Acier inoxydable 1 400 kg | Ti et base Ni 200 kg.
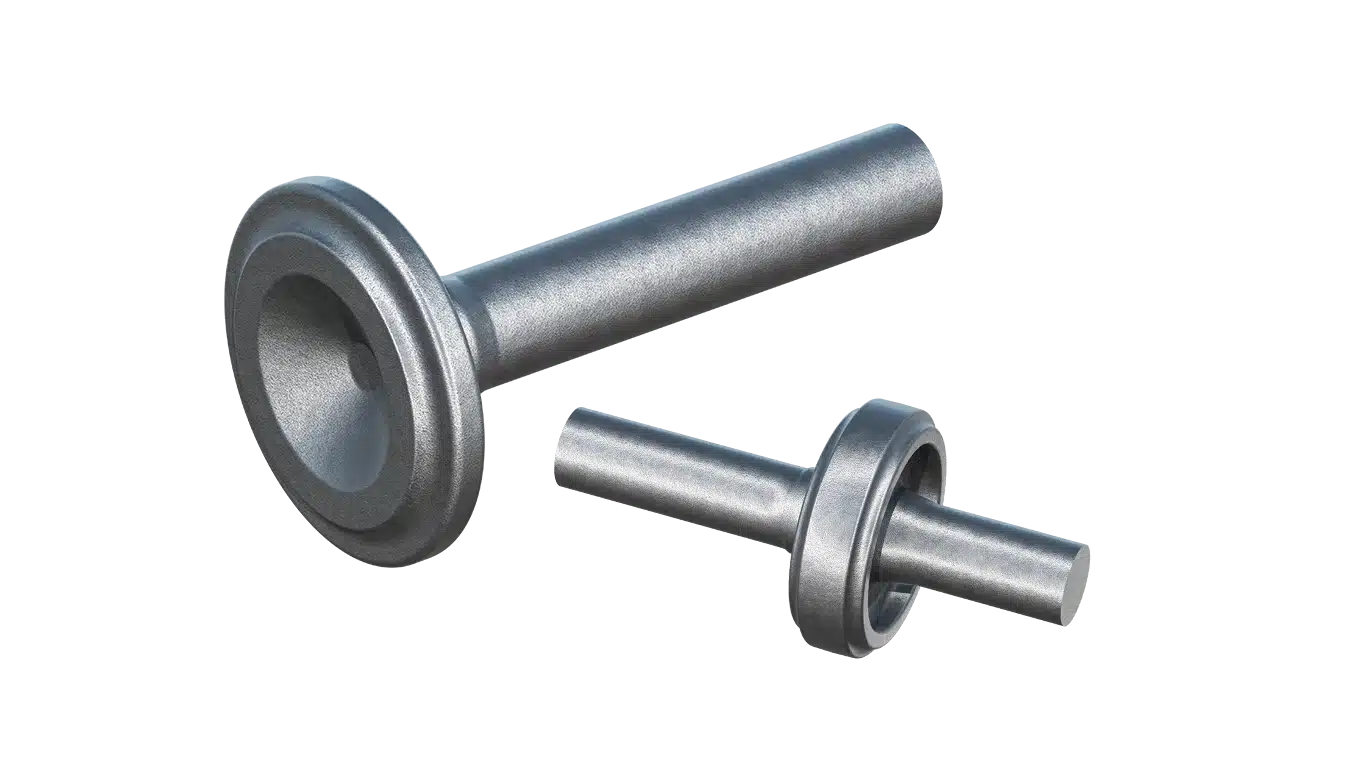
ÉLECTRO-REFOULAGE
De 0,1 kg à 200 kg
Pièces longues avec plateau jusqu'à 1 200 mm de longueur, diamètre de plateau jusqu'à 450 mm et diamètre de barre initial jusqu'à 130 mm.
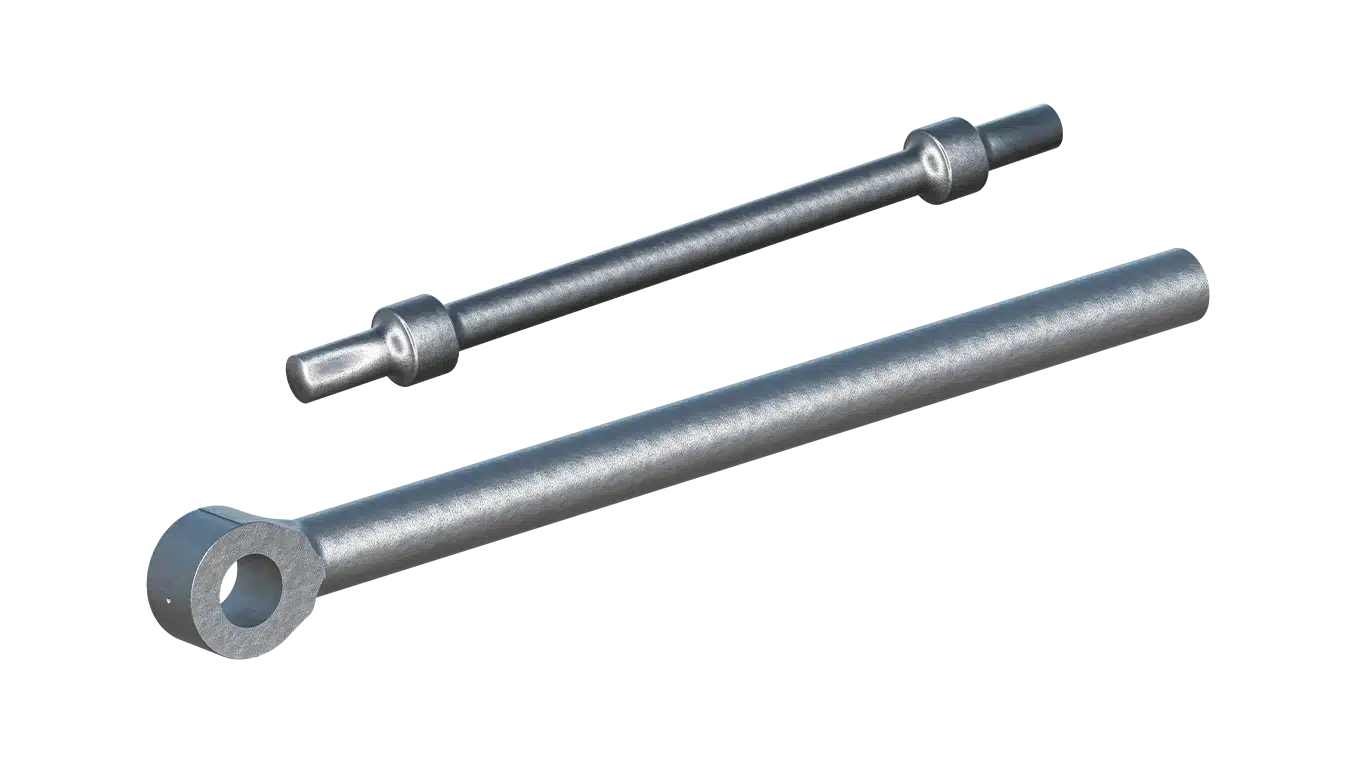
REFOULAGE
De 2 kg à 600 kg
Pièces longues à géométrie de tête complexe jusqu'à 5 000 mm de longueur, diamètre de tête jusqu'à 400 mm et diamètre de barre initial jusqu'à 170 mm.
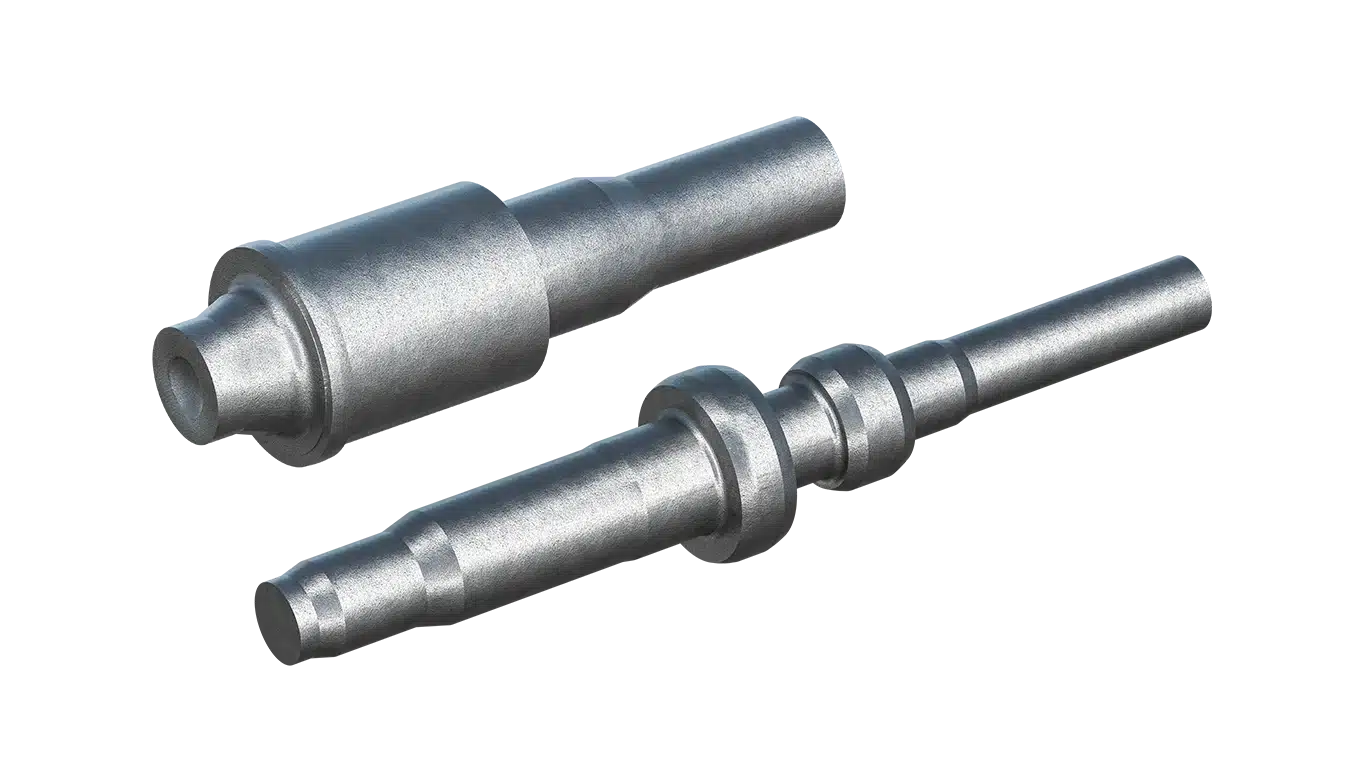
FORGE À FROID
De 0,3 kg à 25 kg
Arbres et pièces longues, diamètre max. jusqu'à 120 mm et longueur jusqu'à 800 mm.
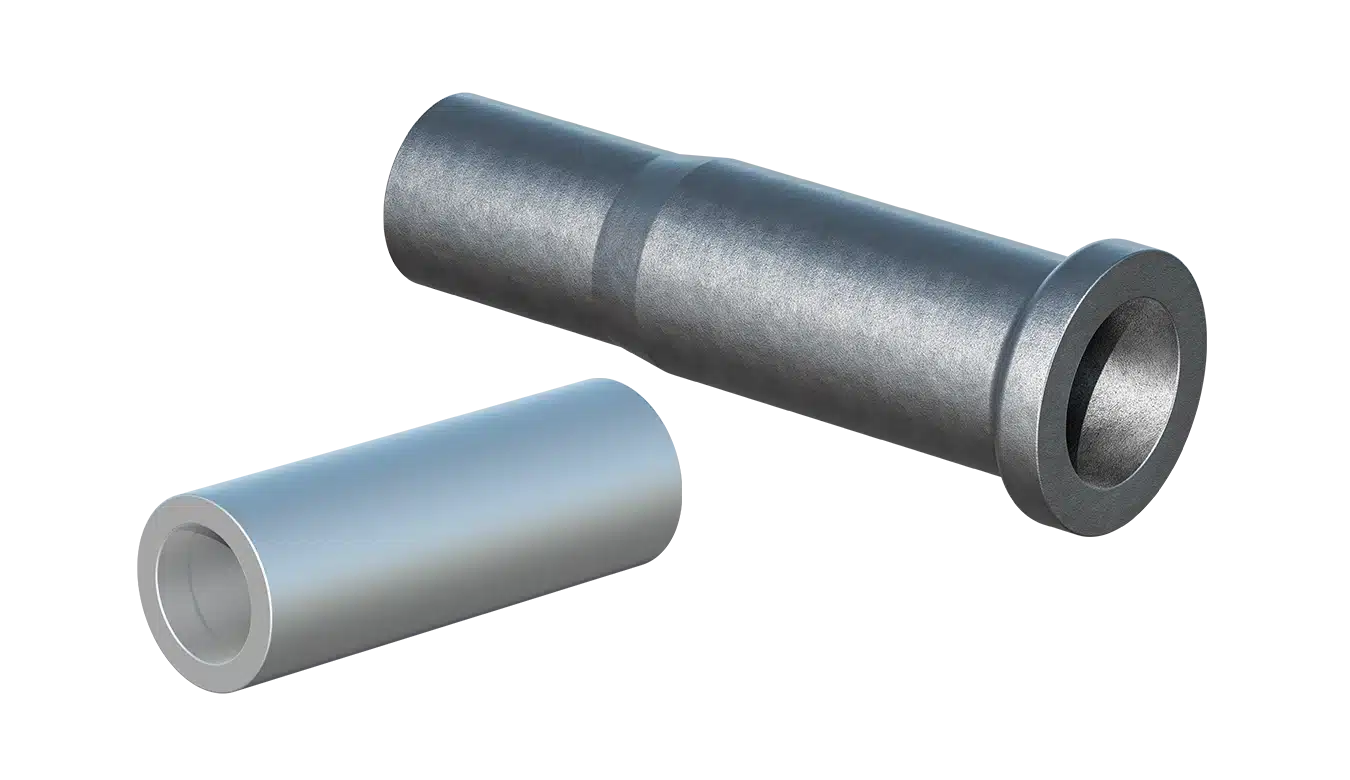
EXTRUSION À CHAUD
Jusqu'à 1 500 kg
Profils tubulaires et en forme d'arbre, droits ou profilés, avec ou sans perçage à chaud, diamètre extérieur max. 500 mm, longueur max. 1 700 mm.
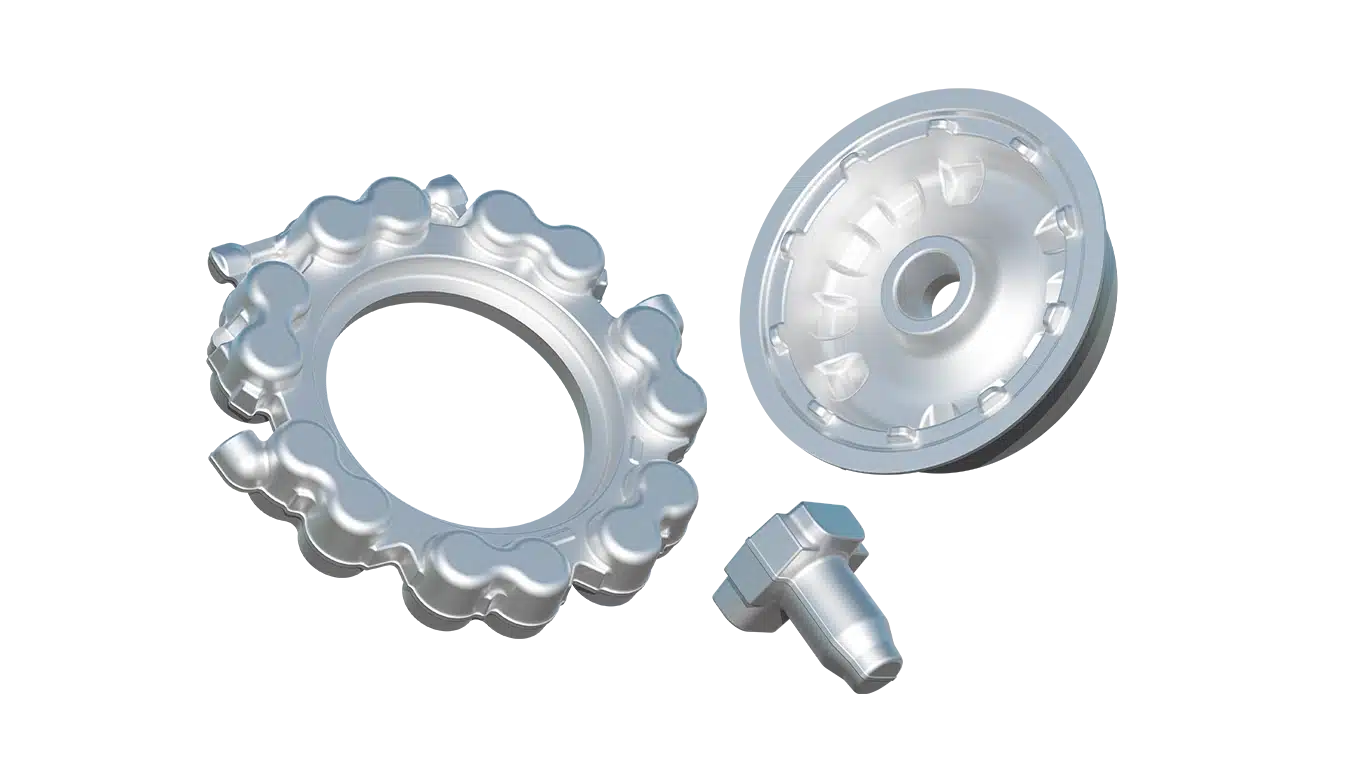
FORGE ALUMINIUM
De 0,1 kg à 200 kg
Adapté à une large gamme de formes complexes plates ou en volume en séries 1XXX à 7XXX.
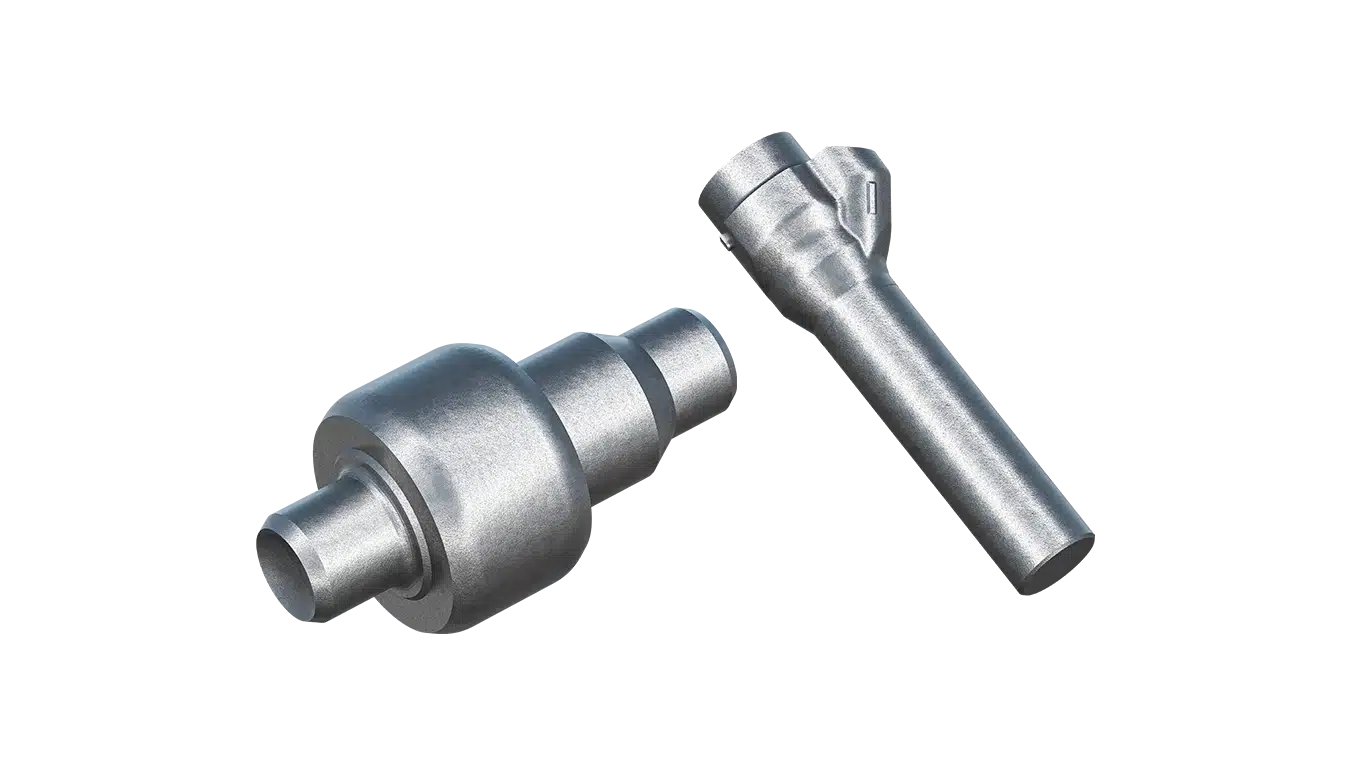
FORGE À MI-CHAUD
Jusqu'à 4 kg
Pièces variées, diamètre jusqu'à 130 mm et longueur jusqu'à 450 mm.
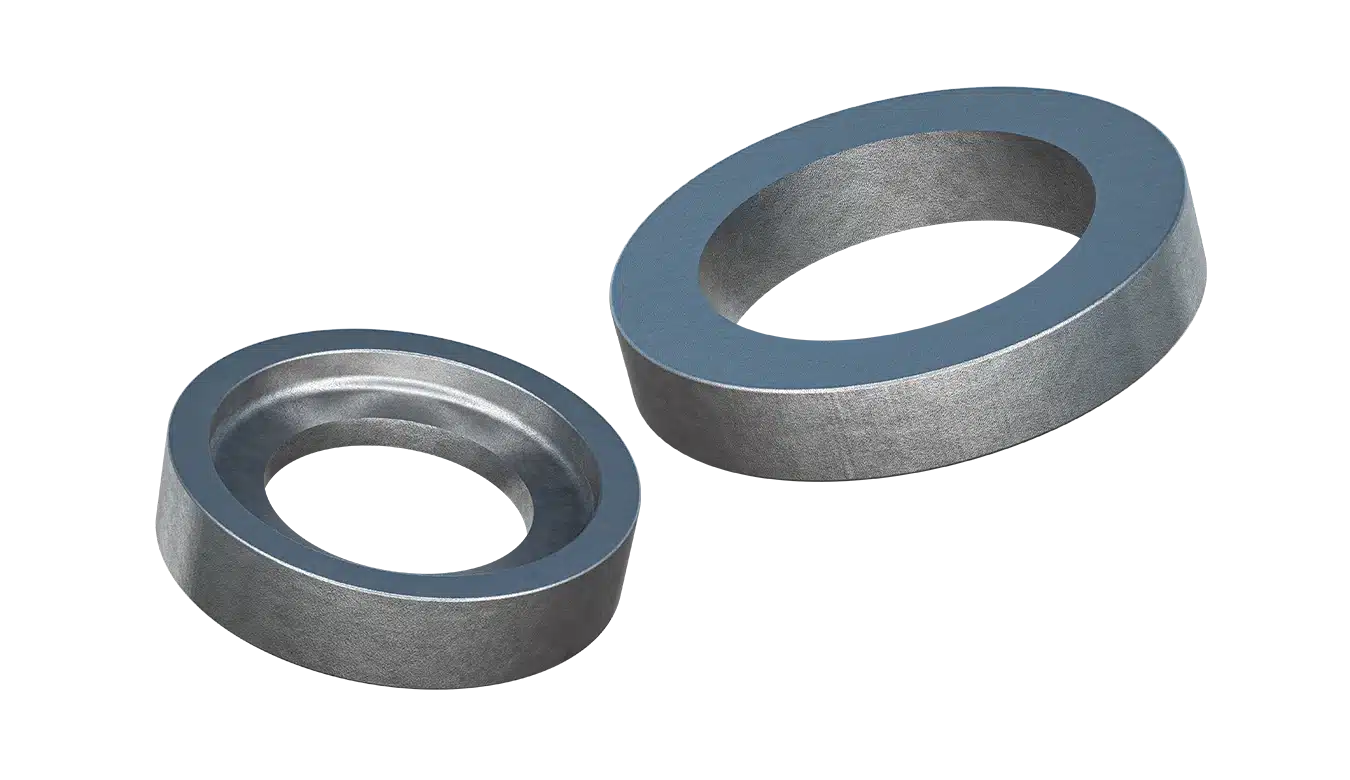
LAMINAGE CIRCULAIRE
Jusqu'à 12 kg
Engrenages et couronnes avec différentes géométries de section jusqu'à 250 mm de diamètre.
UNE APPROCHE À 360°
Au fil des années, nous avons développé une expertise concrète dans chacune des disciplines nécessaires à la réalisation d'une pièce forgée : de l'ingénierie amont et la conception d'outillages, jusqu'au traitement thermique et aux opérations d'usinage. Chacune de ces compétences s'est construite à travers une expérience industrielle réelle, en étroite collaboration avec des constructeurs, des équipementiers internationaux de rang 1 et des partenaires d'usinage. Il en résulte un partenaire qui maîtrise l'ensemble de la chaîne, anticipe les contraintes à chaque étape, et reste impliqué de la première discussion technique jusqu'à la livraison finale.
Explorez l'étendue complète de nos capacités !
Sur notre blog
Forgeage à chaud ou forgeage à froid : quel procédé choisir pour votre pièce ?
31/07/2026
La forge est un procédé de fabrication selon lequel une pièce métallique en phase solide est façonnée par application de forces de pression.
Lire la suite
Développer un procédé de forge à mi-chaud de qualité
10/03/2026
Portée par l'industrie automobile et sa recherche permanente de composants plus performants, plus légers et plus compétitifs, la forge à mi-chaud a gagné en importance. Utilisée seule ou intégrée d...
Lire la suite
Les avantages du procédé de forge
10/03/2026
La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée.
Lire la suite