La forge se décline en trois grandes catégories, à chaud, à mi-chaud et à froid, selon la température à laquelle elle est réalisée. Bien que la forge à chaud soit la technique de mise en forme la plus ancienne, le choix entre ces procédés ne repose pas sur un critère de qualité intrinsèque, mais sur les caractéristiques requises pour la pièce finale et sur l'optimisation des coûts de production en fonction des volumes de série. La forge affine la structure granulaire des matériaux mis en œuvre, principalement des métaux et alliages, et améliore ainsi les propriétés mécaniques des composants en les rendant plus résistants. Des marteaux et des presses de haute précision sont utilisés pour déformer la matière et lui conférer la géométrie souhaitée.
Comment se déroule la forge à chaud ?
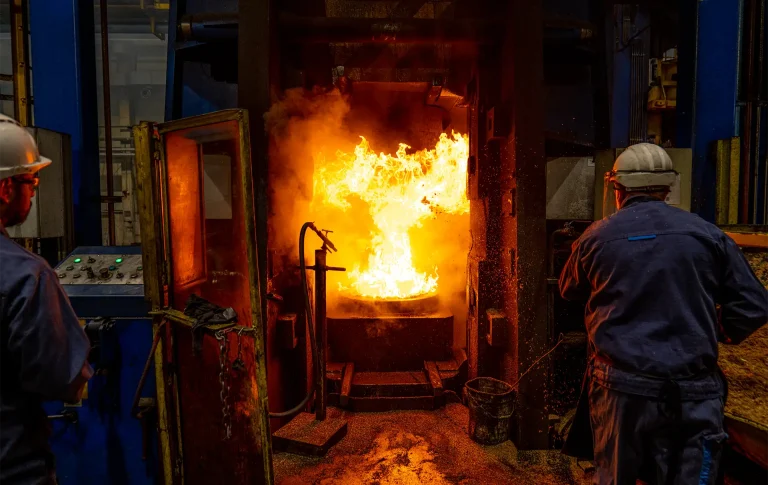
La forge à chaud est réalisée à la température maximale admissible sans altération des caractéristiques métallurgiques de l'alliage concerné : jusqu'à 1 250 °C pour les aciers, de 300 à 460 °C pour les alliages d'aluminium, de 750 à 1 040 °C pour les alliages de titane, et de 700 à 800 °C pour les alliages de cuivre.
La recristallisation s'opère simultanément à la déformation, ce qui évite l'écrouissage. Pour garantir des résultats optimaux, la température de forgeage doit être maintenue au-dessus d'un seuil minimal tout au long du procédé, propre à chaque nuance d'alliage. Cette condition permet également d'écarter tout risque de défaut de forgeabilité : en dessous de ce seuil, la ductilité peut être significativement réduite, entraînant l'apparition de criques. La séquence de forgeage est donc rigoureusement limitée dans le temps afin de respecter ces plages thermiques.
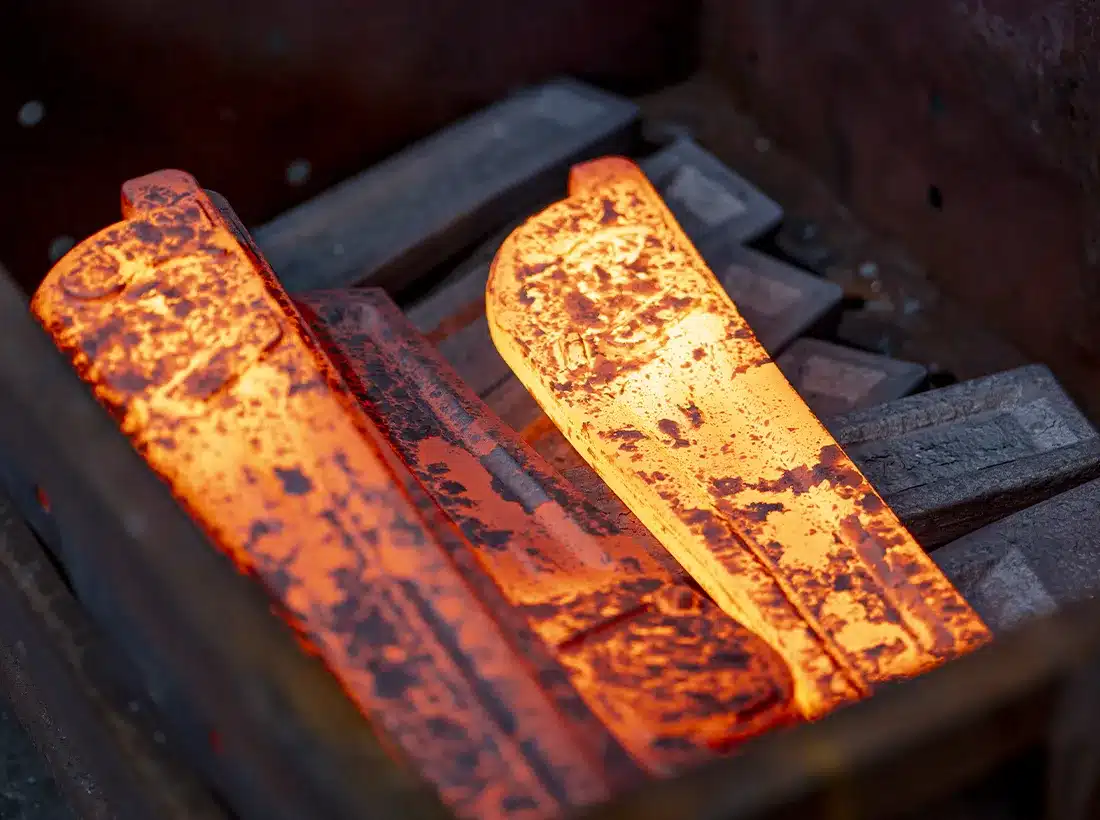
Lorsque la température de forgeage descend en dessous du seuil minimal admissible avant la fin de la séquence, un réchauffage est nécessaire si les conditions le permettent ; à défaut, la pièce est considérée comme forgée en l'état et finalisée par d'autres procédés. L'importance de la plage thermique en forge à chaud est telle que tous les outillages sont préchauffés afin de limiter les pertes de chaleur de la pièce lors de la frappe. Cette contrainte a conduit au développement d'un procédé spécifique et très maîtrisé de forge en matrice fermée : la forge isotherme.
En forge isotherme, les outillages (matrices) sont maintenus à la température de forgeage requise. Ce concept est cependant appliqué de manière très différente selon la nature du matériau mis en œuvre, et donc selon la température de forgeage. La nuance choisie pour les matrices doit en effet conserver des propriétés mécaniques suffisamment élevées pour déformer le matériau de la pièce à la température de forgeage.
Quelques exemples de forge isotherme appliquée à différents matériaux
- Alliages d'aluminium : la forge isotherme est quasi incontournable, l'aluminium se refroidissant très rapidement et sa température de forgeage étant relativement basse. Toutes les nuances d'outillage courantes satisfont aux propriétés mécaniques requises.
- Alliages de cuivre et de titane : elle est envisageable à condition de sélectionner une nuance d'outillage adaptée, généralement plus sophistiquée et onéreuse.
- Alliages d'acier : elle reste très difficile à mettre en œuvre, seuls quelques matériaux, comme le molybdène pur, pouvant résister aux contraintes de forgeage à 1 250 °C.
La forge isotherme demeure ainsi peu répandue pour les alliages de titane, et confidentielle pour les aciers et les superalliages base nickel, ces derniers étant réservés aux disques de turbines les plus exigeants pour moteurs à réaction.
Setforge maîtrise la forge isotherme de haute qualité pour les alliages d'aluminium.
Afin de prévenir les contaminations gazeuses inhérentes à la forge à chaud (O₂, H₂, voire N₂), il est possible de protéger les composants par un revêtement de verre ou par une atmosphère contrôlée (gaz inerte) au sein du four de chauffe, de l'inducteur et jusque dans l'enceinte de presse.
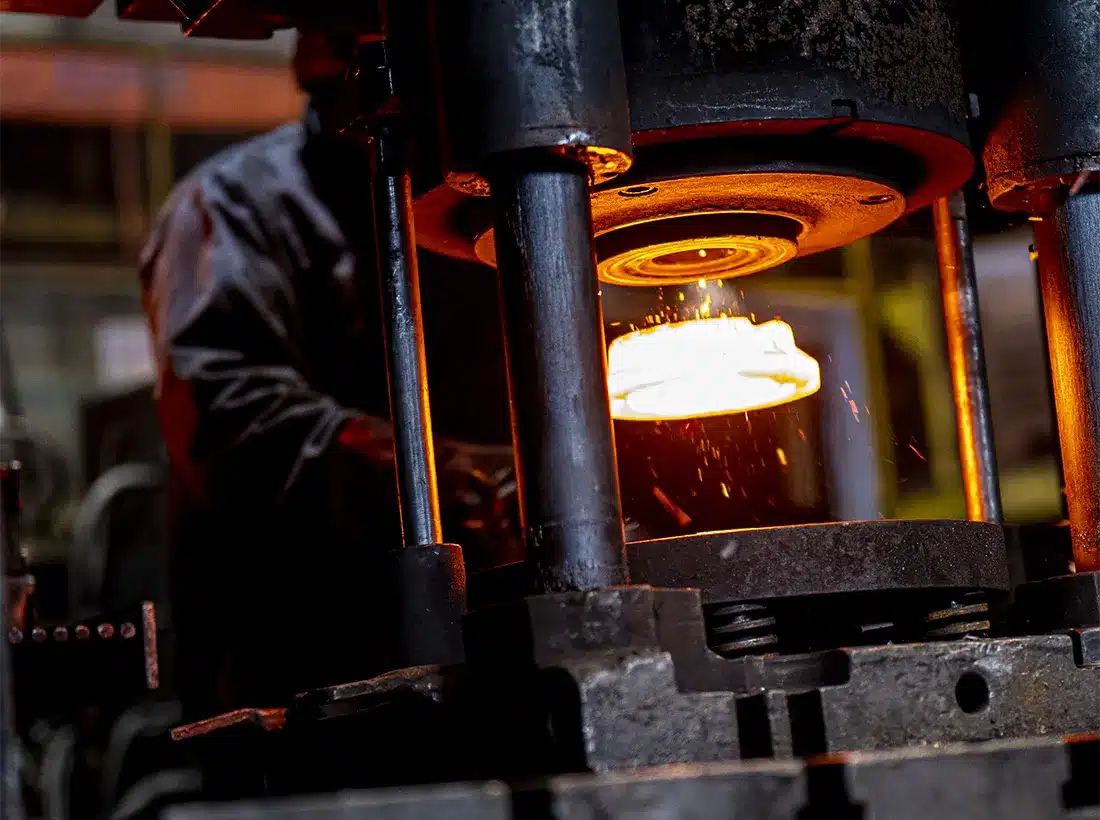
La forge à chaud débute par un lopin forgé ou une billette coulée, mis en forme par compression dans des outillages dédiés. Cette opération brise la structure granulaire initiale et l'homogénéise en grains plus fins, ce qui accroît la limite d'élasticité et la ductilité. La plasticité élevée du métal à chaud permet d'obtenir des géométries bien plus complexes qu'en forge à froid. La déformation étant réalisée au-dessus de la température de recristallisation, la pièce conserve sa forme une fois refroidie. Le refroidissement qui suit le forgeage est une étape critique : un refroidissement trop rapide peut provoquer des déformations dimensionnelles.
AVANTAGES DE LA FORGE À CHAUD
La forge à chaud offre la plus grande diversité de formes parmi les procédés de forge. Les outillages étant relativement peu coûteux à réaliser, ce procédé est particulièrement adapté aux petites et moyennes séries ainsi qu'aux pièces à géométrie complexe. Les procédés à froid et à mi-chaud, quant à eux, sont davantage conçus pour les grandes séries, notamment dans l'automobile et la fixation industrielle, avec des géométries plus simples, pour lesquelles des outillages très élaborés peuvent être amortis sur des volumes importants. Principaux avantages :
- Bonne ductilité
- Fabrication de pièces sur mesure
- Excellente qualité de surface
- Taux de transformation élevés
- Limite d'élasticité réduite, donc moindre énergie nécessaire
- Meilleure diffusion, réduisant les hétérogénéités chimiques
INCONVÉNIENTS ET LIMITES
Les zones fonctionnelles des pièces doivent être usinées avant assemblage, car l'état de surface, les tolérances dimensionnelles et les contaminations superficielles résiduelles ne sont pas compatibles avec les exigences habituelles des assemblages mécaniques.
Le taux de matière perdue est également plus élevé qu'en forge à froid ou à mi-chaud, en raison de la calamine formée lors du chauffage et des reprises d'usinage nécessaires.
Points de vigilance en forge à chaud
Refroidissement
Comme évoqué précédemment, le refroidissement doit être conduit avec une attention particulière pour éviter tout risque de déformation géométrique.
Tolérances
Les tolérances dimensionnelles obtenues en forge à chaud sont moins précises qu'en forge à froid : ce paramètre doit être intégré dès la conception.
Bavure
Les pièces forgées à chaud se répartissent en deux catégories : avec ou sans bavure. Les pièces avec bavure présentent des géométries tridimensionnelles complexes, tandis que les pièces sans bavure sont généralement limitées aux composants axisymétriques ou à symétrie cyclique.
Outillages
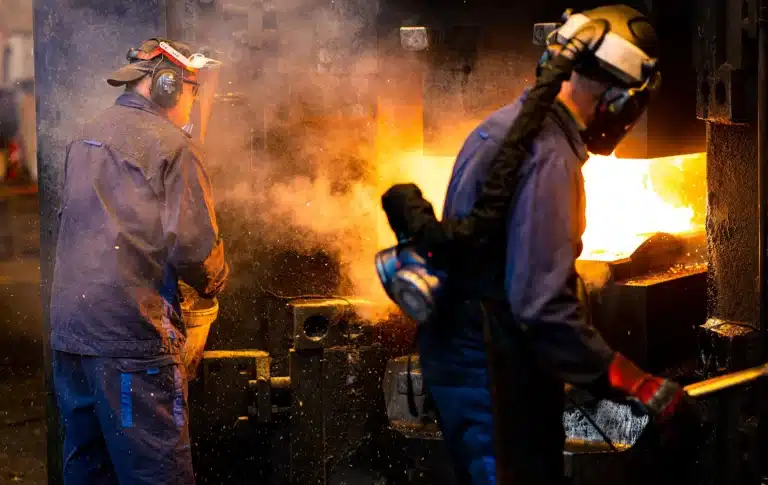
Les outillages sont réalisés sur mesure pour correspondre aux géométries des pièces clients. Le procédé est mis en œuvre sur marteaux pilons, presses hydrauliques ou presses à vis, et équipements similaires.
Soumis à des cycles thermiques et des sollicitations mécaniques sévères, les outillages de forge à chaud sont exposés à la fissuration, à la déformation plastique, à la fatigue thermique et à l'usure. Pour prolonger leur durée de vie, une bonne ductilité, une ténacité suffisante ainsi que des niveaux élevés de dureté à chaud et de résistance à la traction à chaud sont indispensables.
QUELS MATÉRIAUX POUR LA FORGE À CHAUD ?
La forge à chaud s'applique à un large spectre de matériaux ferreux et non ferreux, parmi lesquels :
- Aciers de construction
- Alliages corroyés d'aluminium et de magnésium
- Aciers de décolletage
- Aciers inoxydables
- Alliages de titane
- Alliages de molybdène
- Superalliages base nickel / cobalt
La quasi-totalité des nuances d'acier est forgée à chaud : l'écrouissage progressif des aciers durs rend en effet leur déformation à froid de plus en plus difficile. Par ailleurs, forger l'acier à chaud puis lui appliquer un traitement thermique adapté est économiquement bien plus pertinent.
La forge à chaud demeure le procédé de référence pour les pièces à géométrie complexe, les composants de forte masse et les alliages à hautes performances mécaniques.
SECTEURS D'APPLICATION
Les principales applications de la forge à chaud se concentrent dans les secteurs automobile, agricole, aéronautique et de la construction, là où résistance mécanique et durabilité sont des exigences primordiales.
Filiale forge du groupe Farinia, Setforge maîtrise l'ensemble des techniques de forge et assure le développement complet de composants, qu'ils soient forgés à chaud, à mi-chaud ou à froid. Setforge Engineering dispose d'une solide expertise métallurgique pour ajuster l'ensemble des paramètres du procédé et garantir à ses clients une conception, une simulation et une exécution sans faille de chaque étape de fabrication.